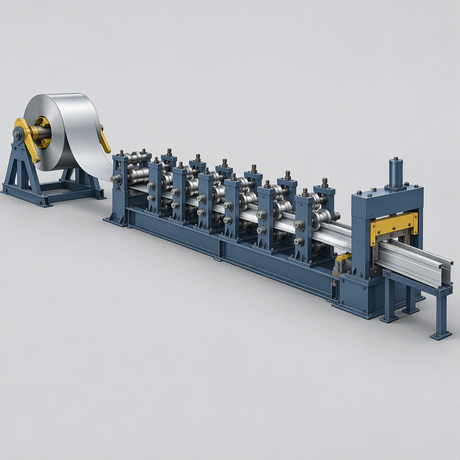
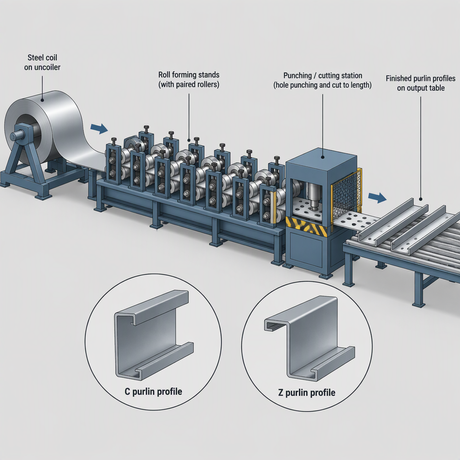
ไม่ควรตำหนิการเปลี่ยนแปลงความกว้างของคอยล์บนคอยล์เพียงอย่างเดียว จนกว่าจะมีการตรวจสอบทางเข้าสำหรับตำแหน่งด้านข้าง ระดับความสูงของแถบ รางนำทางแบบขนาน และการตั้งค่าที่ทำซ้ำได้ การขึ้นรูปเป็นม้วนขึ้นอยู่กับการเคลื่อนของแถบตามยาวผ่านลูกกลิ้งดายที่จับคู่กันต่อเนื่องกัน ดังนั้นรูปร่างของคอยล์ที่เข้ามาและความแปรผันของวัสดุยังคงส่งผลต่อโปรไฟล์สุดท้ายแม้ว่าไกด์จะตั้งค่าไว้อย่างถูกต้องก็ตาม
เหตุใดคำแนะนำในการเข้าจึงมีความสำคัญเมื่อความกว้างของคอยล์เปลี่ยนแปลง
คำแนะนำในการขึ้นรูปแบบม้วนมีความสำคัญเนื่องจากจะควบคุมวิธีที่แถบเข้าสู่ขั้นตอนการขึ้นรูปครั้งแรก ไม่ได้แก้ไขความกว้างของแถบ แต่สามารถป้องกันไม่ให้ปัญหาด้านความกว้างกลายเป็นปัญหาการตั้งค่า การบิด เสี้ยน หรือการควบคุมมิติ
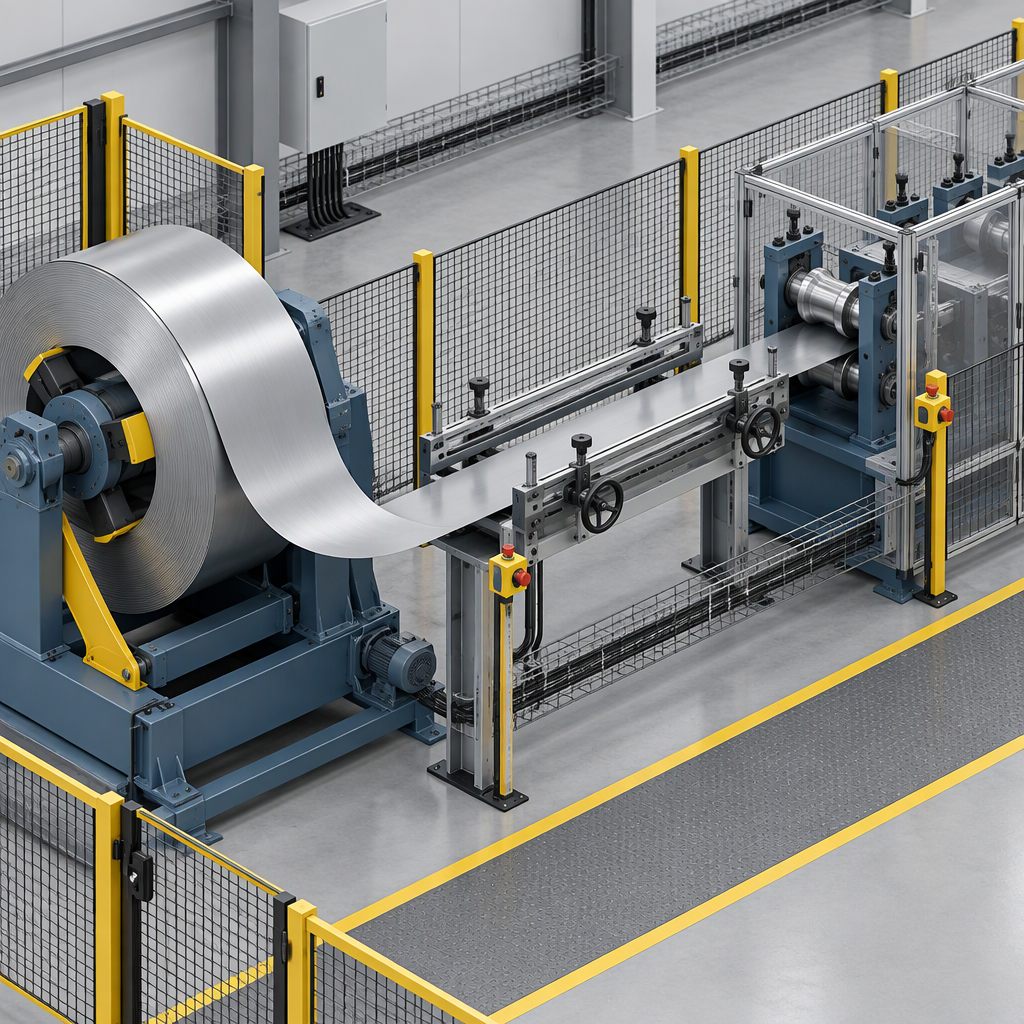
คู่มือการเข้าและตารางการเข้าใช้เพื่อแนะนำแถบที่เข้ามาในการผ่านขึ้นรูปครั้งแรกโดยการตั้งค่าตำแหน่งและระดับความสูงด้านข้างของแถบ หากรางนำไม่ขนาน แถบไม่อยู่ตรงกลาง หรือระดับความสูงไม่สอดคล้องกับเครื่องมือ เส้นอาจเพิ่มรูปแบบที่หลีกเลี่ยงได้ก่อนเริ่มการขึ้นรูป
ในการขึ้นรูปม้วน แผ่นเรียบหรือแถบจะถูกป้อนผ่านลูกกลิ้งคู่ที่ต่อเนื่องกัน ซึ่งจะค่อยๆ โค้งงอวัสดุให้เป็นรูปร่างสุดท้าย นั่นทำให้เงื่อนไขการสัมผัสครั้งแรกมีความสำคัญ: ลำดับการขึ้นรูปถือว่าแถบถูกนำเสนออย่างสม่ำเสมอก่อนที่แท่นยืนปลายน้ำจะเริ่มขึ้นรูป
แยกความแปรผันของความกว้างของคอยล์ออกจากข้อผิดพลาดของทางเข้า
ถือว่าความแปรผันของความกว้างเป็นปัญหาเกี่ยวกับวัสดุ การตัด หรือความกว้างที่พัฒนาแล้ว เมื่อความกว้างของแถบที่วัดได้ ค่าเผื่อการโค้งงอ ความยาวเรียบ พฤติกรรมของวัสดุ หรือรูปร่างของขดลวดที่เข้ามาไม่สามารถรองรับรูปทรงของโปรไฟล์ได้ แม้ว่าจะมีเส้นนำที่จัดตำแหน่งอย่างถูกต้องก็ตาม
| คำถามที่ต้องตอบ | สิ่งที่แนะนำ | ผู้ซื้อเชิงปฏิบัติหรือการดำเนินการของวิศวกร |
|---|---|---|
| ความกว้างของแถบตรงกับค่าประมาณหน้าตัดที่พัฒนาขึ้นโดยพิจารณาจากความเรียบ ความยาวส่วนโค้ง และสมมติฐานของเส้นกลางหรือไม่ | ความไม่ตรงกันชี้ไปที่การคำนวณความกว้างของแถบ การตัด หรือการตรวจสอบการพัฒนาโปรไฟล์ แทนที่จะปรับเป็นแนวทางเพียงอย่างเดียว | ตรวจสอบการคำนวณความกว้างที่พัฒนาแล้วอีกครั้ง และเปรียบเทียบกับการวัดสลิทคอยล์จริงก่อนที่จะย้ายการตั้งค่าตัวกั้น |
| คอยล์ที่เข้ามาแสดงอาการแคมเบอร์ หน้าไม้ ชุดคอยล์ หัวเข็มขัดตรงกลาง หรือมีข้อบกพร่องของรูปร่างอื่นๆ หรือไม่? | รูปร่างคอยล์ที่เข้ามาอาจส่งผลต่อการควบคุมขนาดและคุณภาพของชิ้นส่วนโดยไม่ขึ้นอยู่กับคำแนะนำในการป้อน | วัดและบันทึกสภาพที่เข้ามา จากนั้นตัดสินใจว่าจำเป็นต้องปรับระดับ เกณฑ์การยอมรับคอยล์ หรือการทบทวนซัพพลายเออร์ |
| เกรดวัสดุ ลักษณะการสปริงกลับ ความแปรปรวนของความแข็งแรงของผลผลิต หรือความซับซ้อนของโปรไฟล์มีการเปลี่ยนแปลงหรือไม่ | ตัวแปรวัสดุและโปรไฟล์สามารถเปลี่ยนรูปแบบส่วนต่างๆ ผ่านขาตั้งได้ | ยกระดับไปสู่กระบวนการตรวจสอบทางวิศวกรรมหรือเครื่องมือ เมื่อการตั้งค่าคำแนะนำเดียวกันทำงานแตกต่างออกไปตามสภาพวัสดุที่เปลี่ยนแปลง |
ไม่ควรใช้แนวกั้นทางเข้าเพื่อทดแทนความกว้างที่พัฒนาอย่างถูกต้อง โปรไฟล์ที่ทำจากส่วนโค้งและส่วนเรียบยังคงขึ้นอยู่กับการประมาณความกว้างของแถบซึ่งสะท้อนถึงรูปทรงที่เกิดขึ้นและพฤติกรรมของวัสดุ
ใช้อาการตัดสินใจว่าจะตรวจสอบอะไรก่อน
เริ่มต้นด้วยการตรวจสอบทางเข้าเมื่ออาการเกิดขึ้นตามการนำเสนอแถบ: การเคลื่อนตัวในการผ่านครั้งแรก การสัมผัสด้านข้างที่ไม่เรียบ การบิด เสี้ยนที่ขอบ หรือการเบี่ยงเบนของมิติที่เปลี่ยนแปลงหลังจากการเคลื่อนตัวของไกด์
| อาการที่สังเกตได้ | การเข้าครั้งแรก - การตรวจสอบไกด์ | เมื่อใดควรมองข้ามคำแนะนำ |
|---|---|---|
| สตริปดูเหมือนจะบังคับเลี้ยวหรืองูก่อนที่จะผ่านรอบแรก | ตรวจสอบว่ารางนำทางขนานกัน และแถบไม่ได้ถูกดันไปด้านข้างด้านใดด้านหนึ่ง | หากแถบเข้าไปในแนวตรงแต่โปรไฟล์ยังคงเบี่ยงเบน ให้ตรวจสอบรูปร่างของคอยล์และพฤติกรรมของวัสดุ |
| ความไม่สอดคล้องกันของการบิดหรือมิติปรากฏขึ้นหลังจากการเปลี่ยนแปลงการตั้งค่า | ตรวจสอบความสูงของไกด์ ระยะห่างด้านข้าง และตำแหน่งการตั้งค่าที่บันทึกไว้ | หากปัญหาเกิดขึ้นซ้ำในการตั้งค่าคำแนะนำที่ถูกต้อง ให้ตรวจสอบความกว้างที่พัฒนาขึ้นและสมมติฐานด้านเครื่องมือ |
| เสี้ยนหรือรอยขอบจะหนักกว่าในด้านใดด้านหนึ่ง | ตรวจสอบว่ารางนำรางหนึ่งสัมผัสกับขอบแถบมากเกินไปหรือถือแถบนั้นไว้นอกเส้นทางที่ต้องการ | ตรวจสอบคุณภาพการตัดและสภาพของขอบหากหน้าสัมผัสของไกด์ที่สมดุลไม่สามารถขจัดอาการได้ |
ตรวจสอบการจัดแนวทางเข้าก่อนที่จะเปลี่ยนกระบวนการ
ก่อนที่จะเปลี่ยนแท่นขึ้นรูปหรือกล่าวโทษขดลวด ให้ตรวจสอบว่าแนวทางเข้าเป็นสี่เหลี่ยมจัตุรัสกับเส้น ขนานกับรางนำ ตั้งระดับความสูงของแถบที่ถูกต้อง และบันทึกตามการอ้างอิงคงที่
- หยุดสายการผลิตตามการปิดโรงงานและขั้นตอนการปฏิบัติงานก่อนที่จะเข้าถึงพื้นที่ทางเข้าด้วยตนเอง ห้ามเข้าถึงอุปกรณ์ไฟฟ้าหรือแถบเคลื่อนที่
- ใช้การอ้างอิงเครื่องจักรแบบตายตัว เช่น การส่งรอบแรกหรือการอ้างอิงเส้นกึ่งกลางที่ได้รับการตรวจสอบแล้ว เพื่อตรวจสอบว่าตัวนำแสดงแถบเข้าไปในเครื่องมือโดยตรงหรือไม่
- ตรวจสอบรางนำว่ามีความขนานกันหรือไม่ เพื่อให้แถบดังกล่าวได้รับการรองรับโดยไม่ต้องติดลิ่ม บิดเบี้ยว หรือดันขอบด้านใดด้านหนึ่งให้แรงขึ้น
- ตรวจสอบความสูงของแถบที่โต๊ะทางเข้าหรือพื้นที่นำทางเพื่อให้วัสดุเข้าสู่ขั้นตอนการขึ้นรูปครั้งแรกที่ความสูงที่ต้องการ
- ยืนยันระยะห่างด้านข้างโดยใช้ความกว้างของแถบที่วัดได้จริงสำหรับขดลวดที่กำลังเดินอยู่ จากนั้นขันให้แน่นหรือยึดการปรับให้แน่นในลำดับเดียวกันในแต่ละครั้ง
- เรียกใช้ตัวอย่างที่ได้รับการควบคุมภายใต้ขั้นตอนการปฏิบัติงานปกติ และเปรียบเทียบผลลัพธ์กับการตั้งค่าที่บันทึกไว้ ก่อนที่จะทำการเปลี่ยนแปลงกระบวนการเพิ่มเติม
การตั้งค่าตัวกั้นเอกสารเพื่อให้การเปลี่ยนแปลงความกว้างไม่รีเซ็ตกระบวนการ
ความสามารถในการทำซ้ำจะดีขึ้นเมื่อโรงงานบันทึกตำแหน่งไกด์ ช่องว่างราง ระดับความสูง ความกว้างของคอยล์ และจุดอ้างอิงที่ใช้ แทนที่จะอาศัยหน่วยความจำของผู้ปฏิบัติงานหลังจากเปลี่ยนคอยล์หรืองานทุกครั้ง
- บันทึกความกว้างของแถบที่วัดได้สำหรับขดลวดและช่องว่างไกด์ที่ใช้สำหรับการวิ่งครั้งนั้น
- บันทึกตำแหน่งนำทางซ้ายและขวาจากการอ้างอิงเครื่องจักรที่มั่นคง แทนที่จะบันทึกจากเครื่องหมายที่สามารถเคลื่อนย้ายหรือไม่เป็นทางการ
- บันทึกระดับความสูงในการเข้าหรือเงื่อนไขของชิม เมื่อไลน์ใช้ชิมมิงหรือส่วนรองรับที่ปรับได้เพื่อกำหนดความสูงของแถบ
- บันทึกโปรไฟล์ วัสดุ และตัวระบุคอยล์ เพื่อให้การแก้ไขปัญหาในอนาคตสามารถแยกการตั้งค่าคำแนะนำออกจากความแตกต่างของวัสดุที่เข้ามา
- เก็บบันทึกการเปลี่ยนแปลงการตั้งค่าโดยจดบันทึกว่าการปรับเปลี่ยนใดเปลี่ยนอาการ และการปรับเปลี่ยนใดไม่เปลี่ยนแปลง
- ใช้การตั้งค่าที่บันทึกไว้เป็นจุดเริ่มต้น จากนั้นตรวจสอบด้วยแถบที่วัดได้และผลลัพธ์ของชิ้นส่วนที่ขึ้นรูปก่อนปล่อยการผลิต
รายการตรวจสอบผู้ซื้อสำหรับคำแนะนำในการเข้าม้วน
ผู้ซื้ออุปกรณ์ควรสอบถามว่าสายการผลิตรองรับการนำเสนอแถบที่แม่นยำ การตรวจสอบการจัดตำแหน่ง การควบคุมระดับความสูง และการเปลี่ยนแปลงการตั้งค่าที่จัดทำเป็นเอกสารได้อย่างไร ก่อนที่จะถือว่าคู่มือการเข้าเป็นอุปกรณ์เสริมรอง
- สอบถามวิธีการอ้างอิงคู่มือการเข้ากับการผ่านขึ้นรูปครั้งแรก และวิธีตรวจสอบความขนานของรางระหว่างการตั้งค่า
- ถามว่าสามารถวัดและบันทึกตำแหน่งไกด์และระดับความสูงในลักษณะทำซ้ำสำหรับความกว้างของแถบที่แตกต่างกันได้หรือไม่
- สอบถามว่าซัพพลายเออร์คาดหวังให้สายการผลิตจัดการกับสภาพคอยล์ที่เข้ามา เช่น แคมเบอร์ หน้าไม้ ชุดคอยล์ หรือหัวเข็มขัดตรงกลางได้อย่างไร
- สอบถามข้อมูลที่จำเป็นสำหรับการยืนยันความกว้างของแถบที่พัฒนาขึ้นสำหรับโปรไฟล์ที่มีส่วนเรียบและส่วนโค้งหลายส่วน
- สอบถามเอกสารการตั้งค่า ขนาดอ้างอิง หรือการตรวจสอบผู้ปฏิบัติงานใดบ้างที่แนะนำสำหรับงานที่เกิดซ้ำ
- สอบถามว่าความรับผิดชอบของซัพพลายเออร์สิ้นสุดลงที่ใด และข้อกำหนดเฉพาะของวัสดุ คุณภาพการตัด การปรับระดับ หรือการตรวจสอบเครื่องมือควรเริ่มต้นที่ใด
รู้ว่าเมื่อใดควรบานปลายเกินกว่าคำแนะนำเบื้องต้น
หยุดการปรับคำแนะนำการเข้าเมื่อการนำเสนอแถบที่วัดได้สามารถทำซ้ำได้ แต่โปรไฟล์ที่ขึ้นรูปยังคงเปลี่ยนแปลงไปตามเกรดวัสดุ สภาพของคอยล์ ความกว้างที่พัฒนา การสปริงกลับ หรือความซับซ้อนของโปรไฟล์
คำแนะนำในการเข้าควบคุมแถบการนำเสนอในช่วงแรก ไม่ได้แทนที่การประมาณความกว้างของแถบที่ถูกต้องสำหรับหน้าตัดที่ทำจากแผ่นเรียบและส่วนโค้ง นอกจากนี้ยังไม่ได้ขจัดอิทธิพลของคุณสมบัติของวัสดุ ความแปรปรวนของความแข็งแรงของผลผลิต การสปริงกลับ หรือความไม่สมบูรณ์ของรูปร่างคอยล์ขาเข้าที่อธิบายไว้ใน แนวทางการขึ้นรูปม้วนของ AHSS Guidelines.
- หากอาการเปลี่ยนแปลงทันทีเมื่อรางนำ ช่องว่าง หรือระดับความสูงเปลี่ยนไป แนวทางการเข้ายังคงเป็นจุดควบคุมที่เป็นไปได้
- หากความกว้างของร่องที่วัดได้ไม่รองรับโปรไฟล์ที่พัฒนาขึ้น ให้ตรวจสอบการคำนวณความกว้างของร่องและกระบวนการตัด
- หากขดลวดที่แตกต่างกันมีพฤติกรรมแตกต่างกันภายใต้การตั้งค่าเอกสารเดียวกัน ให้ตรวจสอบคุณสมบัติของวัสดุและรูปร่างของขดลวดขาเข้า
- หากไม่มีการตั้งค่าที่เป็นเอกสาร ให้สร้างการตั้งค่าก่อนที่จะทำการสรุปจากคอยล์หนึ่งตัวหรือการปรับของผู้ปฏิบัติงานรายหนึ่ง
บทสรุป
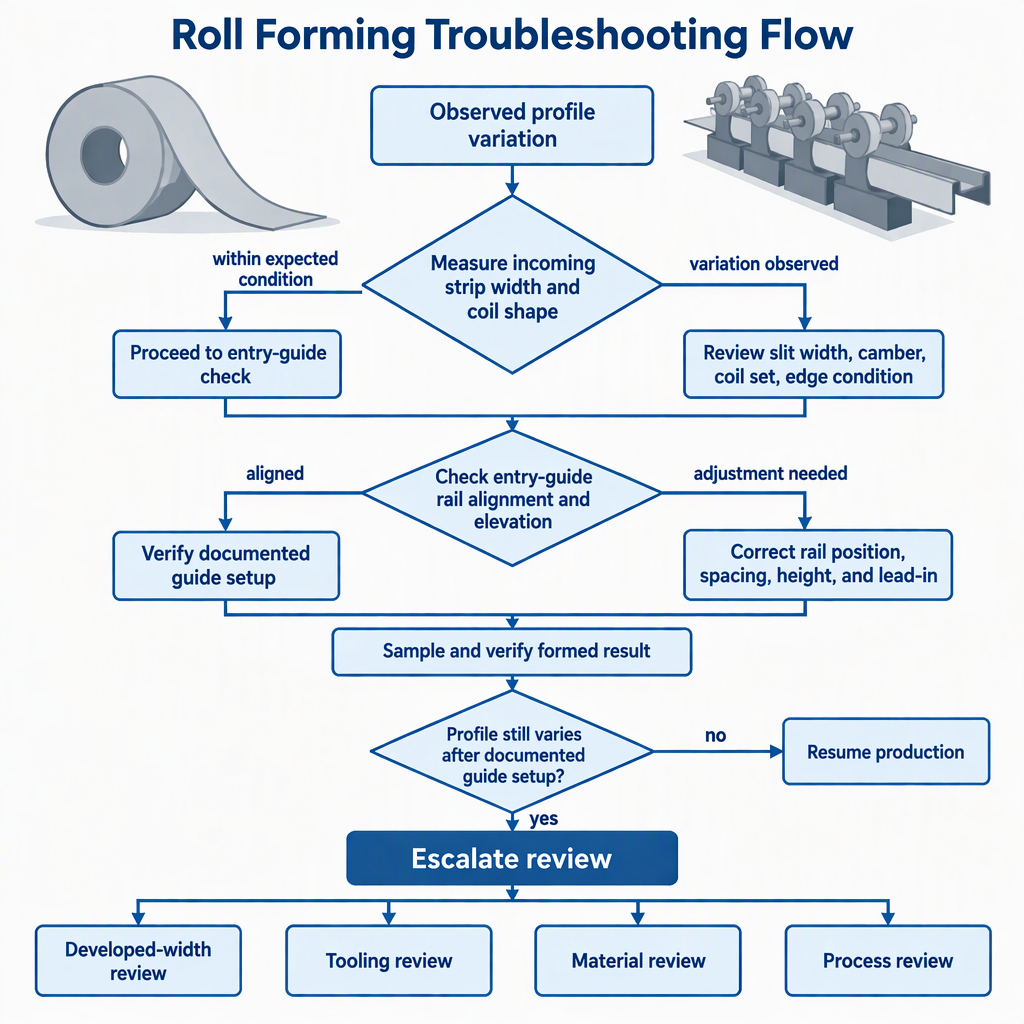
เส้นทางการแก้ไขปัญหาในทางปฏิบัติคือการวัดคอยล์ ตรวจสอบการจัดตำแหน่งและระดับความสูงของทางเข้า-ไกด์ บันทึกการตั้งค่าที่ทำซ้ำได้ และยกระดับเฉพาะเมื่อหลักฐานชี้ไปไกลกว่าการนำเสนอแถบ
สำหรับโรงงานผลิตภัณฑ์ก่อสร้างที่เป็นโลหะ แนวทางการขึ้นลอนเป็นเงื่อนไขขอบเขตที่ควบคุมได้ที่จุดเริ่มต้นของสายการผลิต ความกว้างและการตัดที่พัฒนาอย่างถูกต้องยังคงเป็นสิ่งสำคัญสำหรับรูปทรงโปรไฟล์ พฤติกรรมของวัสดุและรูปร่างของขดลวดขาเข้าจะต้องเป็นส่วนหนึ่งของการตรวจสอบเดียวกันเมื่อตัวนำสามารถทำซ้ำได้แล้ว
คำถามที่พบบ่อยเกี่ยวกับแนวทางการขึ้นรูปม้วนและการเปลี่ยนแปลงความกว้างของคอยล์
คำถามเหล่านี้ช่วยให้วิศวกร ทีมผู้ผลิต และผู้ซื้ออุปกรณ์ตัดสินใจว่าควรตรวจสอบอะไรก่อนที่จะเปลี่ยนเครื่องมือหรือกล่าวโทษคอยล์หนึ่งตัว
คำแนะนำในการเข้าสามารถแก้ไขความผันแปรความกว้างของคอยล์ได้หรือไม่?
ไม่ได้ คำแนะนำในการเข้าสามารถนำเสนอแถบอย่างสม่ำเสมอในการขึ้นรูปครั้งแรก แต่จะไม่เปลี่ยนความกว้างของรอยแยกที่วัดได้ของขดลวด
เหตุใดการเปลี่ยนแปลงความกว้างเล็กน้อยจึงส่งผลต่อโปรไฟล์ที่ขึ้นรูปเป็นม้วน
หน้าตัดที่ขึ้นรูปเป็นม้วนจะขึ้นอยู่กับความยาวเรียบ ความยาวส่วนโค้งงอ และการประมาณเส้นที่เป็นกลาง ดังนั้นการเปลี่ยนแปลงความกว้างของแถบอาจส่งผลต่อวิธีการสร้างรูปทรงขั้นสุดท้ายได้
อาการใดบ้างที่บ่งบอกถึงข้อผิดพลาดในการเข้า-ออก?
การเลื้อยเข้าไปในรอบแรก หน้าสัมผัสของไกด์ด้านเดียว บิดหลังการตั้งค่า เสี้ยนที่ขอบด้านหนึ่ง หรือการเบี่ยงเบนของขนาดที่เปลี่ยนแปลงหลังจากการเคลื่อนตัวของไกด์ เป็นเหตุผลที่ควรตรวจสอบไกด์การเข้าตั้งแต่เนิ่นๆ
ควรตรวจสอบสภาพคอยล์ใดบ้างก่อนตำหนิไกด์?
แคมเบอร์ หน้าไม้ ชุดคอยล์ หัวเข็มขัดตรงกลาง เกรดวัสดุ ลักษณะการสปริงกลับ และความแปรผันของความแข็งแรงของผลผลิต ล้วนส่งผลต่อการควบคุมมิติและคุณภาพของชิ้นส่วน
ควรบันทึกการตั้งค่าคำแนะนำการเข้าอย่างไร?
ความกว้างของแถบบันทึก ช่องว่างตัวนำ ตำแหน่งซ้ายและขวา สภาพระดับความสูงหรือแผ่นชิม จุดอ้างอิง ตัวระบุคอยล์ และผลลัพธ์ของชิ้นส่วนที่ขึ้นรูป
ผู้ซื้ออุปกรณ์ควรถามอะไรเกี่ยวกับคำแนะนำในการเข้าประเทศ
สอบถามว่าแนวทางจัดแนวกับการขึ้นรูปแบบแรกอย่างไร ตรวจสอบความขนานและความสูงของรางอย่างไร และบันทึกการตั้งค่าสำหรับงานที่เกิดซ้ำอย่างไร
เมื่อใดที่ทีมควรยกระดับเกินคำแนะนำในการเข้าร่วม?
ยกระดับเมื่อเส้นนำอยู่ในแนวเดียวกันและสามารถทำซ้ำได้ แต่โปรไฟล์ยังคงแตกต่างกันไปตามเกรดวัสดุ รูปร่างคอยล์ ลักษณะการสปริงกลับ หรือความซับซ้อนของโปรไฟล์