


ความเร็วของเส้น
ความเร็วของเส้นจะเชื่อมโยงกับการเคลื่อนที่ของรางผ่านแท่นม้วน และไม่ได้ระบุจำนวนชิ้นงานที่เสร็จแล้วที่ปลายแถวโดยตัวมันเอง

หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-11-17 ที่มา:เว็บไซต์


ความเร็วของสายการผลิตการขึ้นรูปม้วนอธิบายการเดินทางของแถบผ่านกระบวนการขึ้นรูป ในขณะที่ผลผลิตที่เสร็จแล้วคือจำนวนชิ้นส่วนที่ยอมรับหลังจากการขึ้นรูป การทำงานในสายการผลิต การตัดออก การจัดการ และการสูญเสียคุณภาพ ผู้ซื้ออุปกรณ์ควรเปรียบเทียบราคาโดยใช้ตัวชี้วัดการปฏิบัติงาน ไม่ใช่ตัวเลขความเร็วพาดหัวเดียว
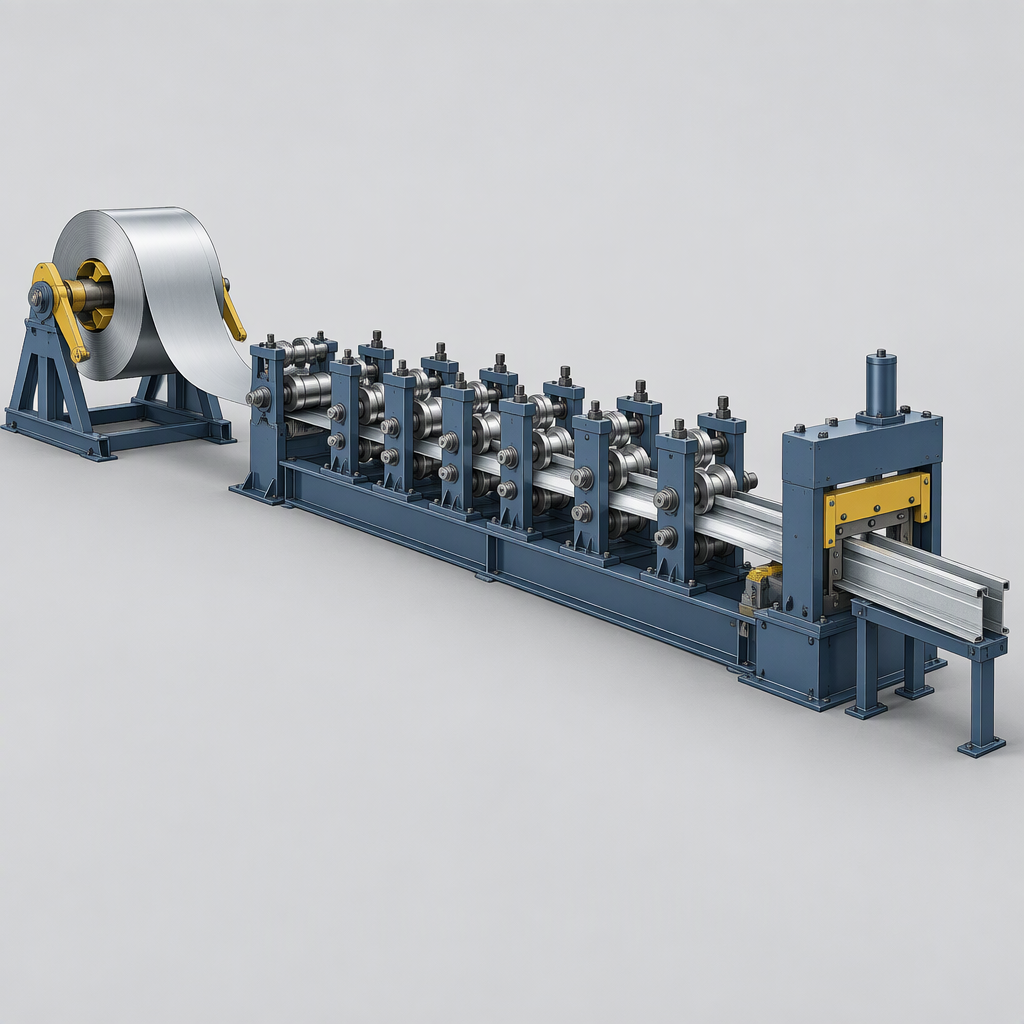
ในการขึ้นรูปม้วน ความเร็วของเส้นเป็นที่เข้าใจดีที่สุดว่าเป็นการเคลื่อนที่เชิงเส้นของแผ่นเรียบหรือแถบขณะที่มันผ่านลูกกลิ้งดายที่จับคู่กันต่อเนื่องกัน ซึ่งจะโค้งงอไปยังโปรไฟล์สุดท้าย อธิบาย คำแนะนำในการขึ้นรูปลูกกลิ้งของ AHSS Guidelines กระบวนการดังกล่าวเป็นการป้อนตามยาวผ่านลูกกลิ้งดาย โดยทั่วไปจะมีการป้อน การขึ้นรูป และการตัดตามความยาว
ความเร็วของเส้นจะเชื่อมโยงกับการเคลื่อนที่ของรางผ่านแท่นม้วน และไม่ได้ระบุจำนวนชิ้นงานที่เสร็จแล้วที่ปลายแถวโดยตัวมันเอง
ผลลัพธ์ที่ได้จะขึ้นอยู่กับเส้นทางการขึ้นรูปเดียวกัน บวกกับการดำเนินการในสายการผลิตที่จำเป็นสำหรับชิ้นส่วนที่สั่ง เช่น การตัดตามความยาว การเจาะ การบาก การกัดร่อง การพิมพ์ลายนูน หรือการโค้ง
รายการอ้างอิงการผลิตจาก Springer Nature อธิบายว่าการขึ้นรูปม้วนเป็นกระบวนการที่ใช้สำหรับโปรไฟล์ที่สม่ำเสมอและเฟรมเป็นปัญหาในการออกแบบกระบวนการ ซึ่งเป็นเหตุผลว่าทำไมจึงควรอ่านความเร็วที่เสนอในบริบทของโปรไฟล์และวัสดุที่กำลังขึ้นรูป
เอาต์พุตที่เสร็จสมบูรณ์จะแตกต่างจากความเร็วของสายการผลิต เนื่องจากควรวัดประสิทธิภาพการผลิตด้วยข้อมูลการปฏิบัติงานและหน่วยเมตริกอย่างเป็นทางการ ไม่ใช่โดยถือว่าการเคลื่อนที่ของแถบกลายเป็นชิ้นส่วนที่ยอมรับโดยอัตโนมัติ
| จุดเปรียบเทียบ | ความเร็วของสาย | เอาท์พุตที่เสร็จสมบูรณ์ |
|---|---|---|
| มันอธิบายอะไร | การเคลื่อนที่ของแถบเชิงเส้นผ่านกระบวนการขึ้นรูปม้วน | ชิ้นส่วนที่ยอมรับหลังจากการขึ้นรูปและการดำเนินการดาวน์สตรีมหรืออินไลน์ที่จำเป็น |
| ความเสี่ยงของผู้ซื้อโดยทั่วไป | การวัดความเร็วเดียวสามารถอ่านผิดได้ หากไม่ได้เชื่อมโยงกับสภาพการทำงานและขอบเขตการวัด | การอ้างสิทธิ์เอาต์พุตที่เป็นประโยชน์ควรกำหนดหน่วยเมตริก แหล่งข้อมูล กฎการยอมรับ และสมมติฐานในการดำเนินงาน |
| จุดคอขวดปรากฏขึ้น | ส่วนการขึ้นรูปอาจทำงานอย่างต่อเนื่อง | การตัด รูปแบบรู การนูน การโค้ง การจัดการ และการตรวจสอบสามารถควบคุมการนับจริงได้ |
ปัญหาคอขวดที่สำคัญที่สุดคือการดำเนินการที่ต้องเกิดขึ้นตามลำดับกับการขึ้นรูป เนื่องจากการขึ้นรูปม้วนอาจรวมถึงการบาก การเซาะร่อง การเจาะ การนูน การโค้ง การขึ้นรูปรูปร่าง และการตัดตามความยาว
| การดำเนินการหรือเงื่อนไข | เหตุใดจึงเปลี่ยนเอาต์พุต | เช็คผู้ซื้อ |
|---|---|---|
| ตัดให้ยาว | แต่ละส่วนที่เสร็จแล้วจะต้องแยกออกจากเส้นทางแถบต่อเนื่อง | ถามว่าความเร็วที่เสนอถือว่าใช้การตัดการบิน หยุด-เริ่มตัด หรือวิธีตัดอื่น ๆ |
| การเจาะ การบาก และการเจาะ | รูปแบบคุณลักษณะเพิ่มการดำเนินการขึ้นอยู่กับตำแหน่งที่อาจจำกัดวงจร | ระบุข้อกำหนดรูปแบบรู ระยะพิทช์ ความยาวชิ้นส่วน และพิกัดความเผื่อด้วย RFQ |
| ลายนูนหรือโค้ง | ขั้นตอนการขึ้นรูปหรือรูปร่างเพิ่มเติมสามารถเปลี่ยนหน้าต่างการทำงานจริงได้ | ขอการประมาณผลลัพธ์สำหรับตระกูลชิ้นส่วนที่แน่นอน ไม่ใช่สำหรับโปรไฟล์ธรรมดาเท่านั้น |
| การตรวจสอบ เศษซาก และการทำงานซ้ำ | ตัวชี้วัดประสิทธิภาพการผลิตควรสะท้อนถึงข้อมูลการปฏิบัติงาน ไม่ใช่เพียงการเคลื่อนไหวของอุปกรณ์เท่านั้น | สอบถามวิธีการนับชิ้นส่วนที่ถูกปฏิเสธ ชิ้นทดลอง และความสูญเสียจากการเปลี่ยนแปลง |
การประมาณการการส่งผ่านครั้งแรกอย่างรับผิดชอบเริ่มต้นด้วยความเร็วที่ระบุไว้ จากนั้นใช้ความยาวชิ้นส่วนจริง การทำงานในสายการผลิตที่จำเป็น สมมติฐานด้านความพร้อมใช้ และเกณฑ์ชิ้นส่วนที่ยอมรับเป็นขั้นตอนการวัดแยกกัน
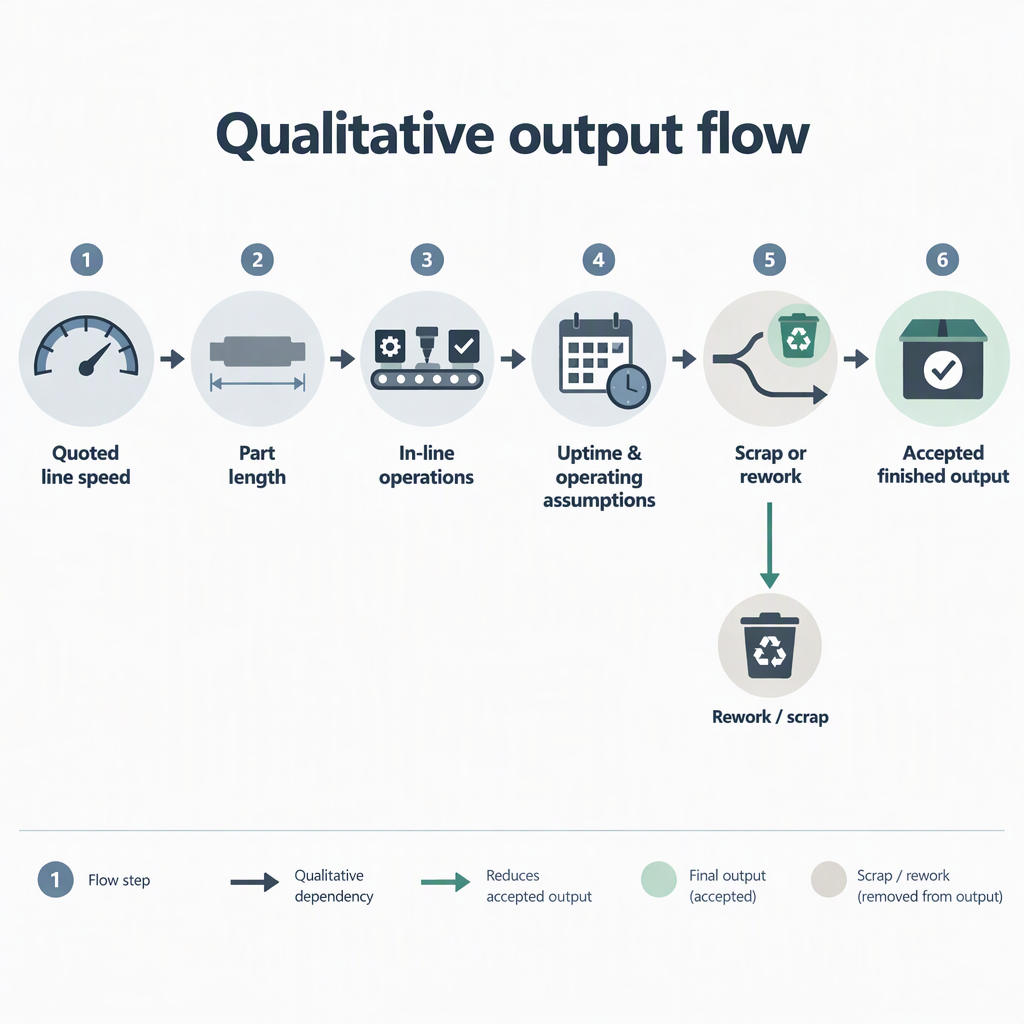
ก่อนที่จะยอมรับการอ้างสิทธิ์ความเร็ว ให้ขอคำจำกัดความของเมตริก สมมติฐานในการทำงาน พื้นฐานข้อมูล และขอบเขตการยอมรับที่ใช้ในการเปลี่ยนการเคลื่อนที่ของเครื่องจักรให้เป็นเอาท์พุตที่เสร็จสมบูรณ์
การเปรียบเทียบความเร็วจะมีประโยชน์เฉพาะเมื่อมีการประเมินเส้นเปรียบเทียบสำหรับการออกแบบโปรไฟล์ ความต้องการวัสดุ สมมติฐานของกระบวนการ และคำจำกัดความของเอาต์พุตที่คล้ายกัน
กรอบอ้างอิงของ Springer Nature สร้างขึ้นโดยคำนึงถึงการออกแบบกระบวนการและการจำลองสำหรับโปรไฟล์และวัสดุ ดังนั้นผู้ซื้อควรถือว่าความเร็วขึ้นอยู่กับการใช้งานมากกว่าการจัดอันดับเครื่องจักรสากล
หน้าแนวทางของ AHSS ยังเชื่อมโยงการขึ้นรูปม้วนกับปัจจัยการออกแบบและการดำเนินการอินไลน์เสริม ซึ่งสนับสนุนการสอบถามซัพพลายเออร์เกี่ยวกับสมมติฐานผลผลิตเฉพาะชิ้นส่วน
RFQ ที่แข็งแกร่งขอให้ซัพพลายเออร์แต่ละรายแปลความเร็วของสายการผลิตเป็นเอาต์พุตที่เสร็จสมบูรณ์โดยมีการวาดชิ้นส่วน วัสดุ การดำเนินงาน ขอบเขตคุณภาพ และคำจำกัดความหน่วยเมตริกเดียวกัน
| รายการ RFQ | ขอให้ซัพพลายเออร์พิจารณา | ว่าเหตุใดจึงสำคัญ |
|---|---|---|
| พื้นฐานความเร็ว | ไม่ว่าตัวเลขจะเป็นความเร็วสูงสุด ความเร็วในการทำงาน หรือเอาต์พุตที่วัดได้ | ตัวชี้วัดประสิทธิภาพต้องมีขอบเขตที่ชัดเจนจึงจะสามารถเปรียบเทียบได้ |
| ครอบครัวส่วนหนึ่ง | รูปทรงของโปรไฟล์ ความยาวของชิ้นส่วน รูปแบบรู และการทำงานในสายการผลิต | เอาต์พุตการขึ้นรูปม้วนเปลี่ยนแปลงเมื่อการขึ้นรูปและการดำเนินการเสริมเปลี่ยนแปลง |
| จำนวนการยอมรับ | ไม่ว่าชิ้นส่วนที่ถูกปฏิเสธ ชิ้นส่วนการตั้งค่า การทำงานซ้ำ และการระงับการตรวจสอบจะไม่รวมอยู่ด้วย | ผลลัพธ์ที่เสร็จสิ้นแล้วควรสะท้อนถึงการผลิตที่ยอมรับ ไม่ใช่เพียงการเคลื่อนไหวเท่านั้น |
ความเร็วของสายการผลิตและเอาท์พุตที่เสร็จแล้วมีความสัมพันธ์กัน แต่การวัดการจัดซื้อไม่เหมือนกัน การเปรียบเทียบที่ปลอดภัยกว่าคือเริ่มต้นด้วยกระบวนการขึ้นรูป จากนั้นจึงพิจารณาการดำเนินงานในสายการผลิตและเกณฑ์การยอมรับที่วัดได้
คำถามของผู้ซื้อที่มีประโยชน์ที่สุดมุ่งเน้นไปที่คำจำกัดความ สมมติฐาน และตัวชี้วัดผลลัพธ์ที่เปรียบเทียบได้
ไม่ ความเร็วของเส้นหมายถึงการเคลื่อนที่ของแถบผ่านกระบวนการขึ้นรูปม้วน ในขณะที่ผลผลิตที่เสร็จแล้วจะนับชิ้นส่วนหลังจากการขึ้นรูปและการดำเนินการที่จำเป็นเสร็จสมบูรณ์
เป็นการประมาณค่ารอบแรกหลังจากทราบความยาวชิ้นส่วนและวิธีการตัดเท่านั้น การดำเนินงานคุณลักษณะและเกณฑ์การยอมรับสามารถเปลี่ยนจำนวนสุดท้ายได้
การดำเนินการจำกัดนั้นขึ้นอยู่กับชิ้นส่วน แต่การตัด เจาะ การบาก การเซาะ การนูน และการโค้งเป็นจุดที่พบบ่อยในการตรวจสอบ เนื่องจากสามารถรวมเข้ากับการขึ้นรูปม้วนได้
พวกเขาอาจใช้คำจำกัดความของตัวชี้วัด สมมติฐานในการดำเนินงาน หรือขอบเขตการยอมรับที่แตกต่างกัน ดังนั้น โปรดขอพื้นฐานในการคำนวณก่อนที่จะเปรียบเทียบตัวเลข
ใช่. การขึ้นรูปม้วนเป็นปัญหาในการออกแบบกระบวนการสำหรับโปรไฟล์และวัสดุ ดังนั้นควรตรวจสอบการอ้างความเร็วโดยเทียบกับวัสดุ รูปทรง พิกัดความเผื่อ และเส้นทางการขึ้นรูปที่แน่นอน
ขอให้ซัพพลายเออร์ระบุว่าตัวเลขคือความเร็วสายการผลิตสูงสุด ความเร็วในการผลิตที่มั่นคง ผลลัพธ์ทางทฤษฎี หรือผลลัพธ์ที่ยอมรับที่วัดได้ภายใต้เงื่อนไขที่กำหนด


