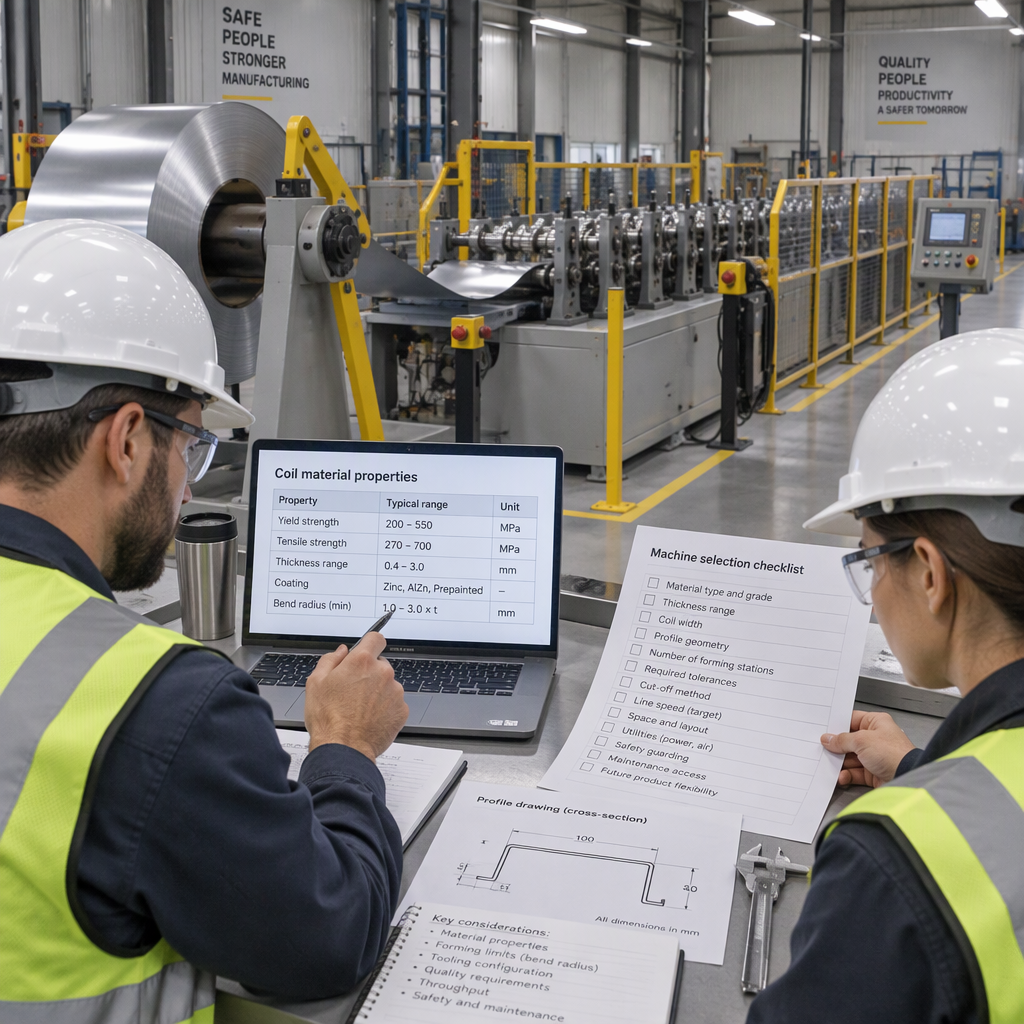
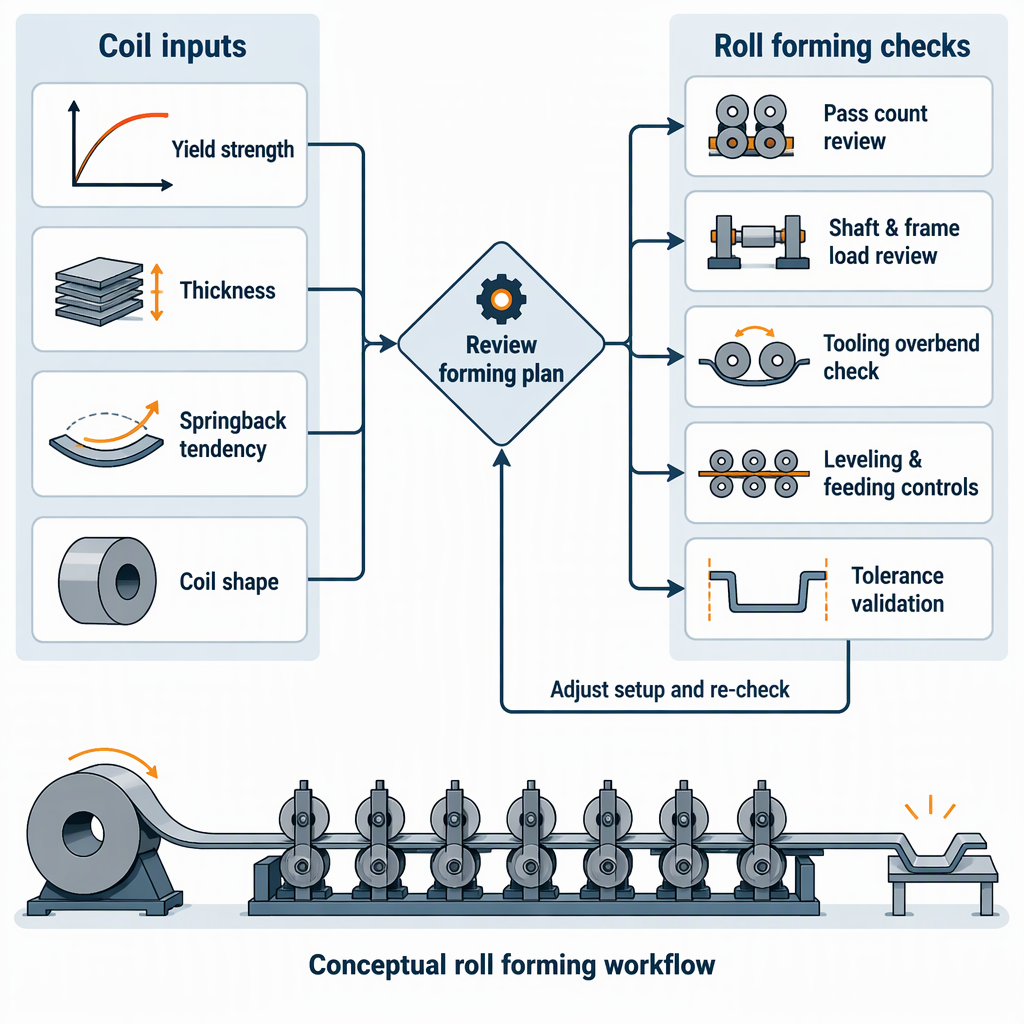
คุณสมบัติของวัสดุคอยล์ควรถือเป็นปัจจัยในการเลือกเครื่องจักร ไม่เพียงแต่ข้อมูลการจัดซื้อเท่านั้น เกรดเหล็กและความหนาส่งผลต่อการออกแบบโหลดและการผ่านขึ้น รูป ความแข็งแรงของผลผลิตที่สูงขึ้นและการชุบแข็งงานเพิ่มความเสี่ยงในการสปริงกลับ และ สภาพของรูปร่างคอยล์ เช่น แคมเบอร์ หน้าไม้ ชุดคอยล์ และตัวล็อคตรงกลางอาจส่งผลต่อความเสถียรของมิติก่อนที่แถบจะถึงแท่นขึ้นรูป.

เหตุใดคุณสมบัติของคอยล์จึงเปลี่ยนแปลงความต้องการของเครื่องขึ้นรูปม้วน
การเลือกเครื่องจักรสำหรับการขึ้นรูปม้วนมีการเปลี่ยนแปลงคุณสมบัติของคอยล์ เนื่องจากไลน์จะต้องโค้งงอแถบเพิ่มขึ้นโดยใช้โรลดายต่อเนื่องกัน ในขณะเดียวกันก็รักษาแรง การจัดตำแหน่ง ความซับซ้อนของโปรไฟล์ และการควบคุมมิติภายในหน้าต่างกระบวนการ
คำแนะนำในการขึ้นรูปม้วนของ แนวทาง AHSS อธิบายการขึ้นรูปม้วนเป็นกระบวนการที่ใช้ลูกกลิ้งตายต่อเนื่องกันเพื่อขึ้นรูปม้วนหรือแถบลงในโปรไฟล์สุดท้าย โดยจำนวนคู่ของม้วนขึ้นอยู่กับเกรดของแผ่น ความซับซ้อนของโปรไฟล์ และการออกแบบโรงสี
สำหรับผู้ซื้ออุปกรณ์ นั่นหมายถึงการเปลี่ยนคอยล์ไม่ใช่แค่การทดแทนวัตถุดิบเท่านั้น คอยล์ที่มีความแข็งแรงสูงกว่าอาจต้องใช้แรงขึ้นรูปมากขึ้น กำหนดการส่งผ่านที่แตกต่างกัน การรองรับเครื่องมือที่แข็งแกร่งขึ้น และการพิจารณาเพลา เฟรม และสมมติฐานของไดรฟ์ให้ละเอียดยิ่งขึ้น แนวทางของ AHSS ยังตั้งข้อสังเกตถึงหลักทั่วไปที่ว่าแรงนั้นแปรผันตามความแข็งแรงของวัสดุและความหนากำลังสอง ดังนั้นการเปลี่ยนแปลงความหนาเล็กน้อยอาจมีความสำคัญเมื่อเกรดมีความต้องการอยู่แล้ว
ความแข็งแรงของผลผลิต การสปริงกลับ และการควบคุมมิติ
ความแข็งแรงของผลผลิตมีความสำคัญเนื่องจากการขึ้นรูปถาวรเริ่มต้นหลังจากที่วัสดุเกินจุดครากแล้วเท่านั้น และความแข็งแรงของผลผลิตที่สูงกว่านั้นเป็นข้อมูลหลักในการประมาณค่าการสปริงกลับแบบสัมพันธ์
คำจำกัดความ ของ แนวทาง AHSS ของความแข็งแรงของผลผลิต อธิบายความแข็งแรงของผลผลิตเป็นระดับความเครียดที่เริ่มการเปลี่ยนรูปพลาสติก และเชื่อมโยงความแข็งแรงของผลผลิตกับการประมาณค่าสปริงแบ็ค
คำแนะนำการสปริงกลับของ AHSS Guidelines อธิบาย ถึงการสปริงกลับเป็นการบรรเทาความเครียดแบบยืดหยุ่นหลังการขึ้นรูป และตั้งข้อสังเกตว่าการสปริงกลับจะเพิ่มขึ้นตามความแข็งแรงของผลผลิตเหล็กที่สูงขึ้น และการแข็งตัวของงานหรือความเครียดจากการไหล
ช่วงคอยล์ที่มีกำลังต่ำกว่าหรือคุ้นเคย
เมื่อความแข็งแรงของผลผลิตและการชุบแข็งในงานลดลง โดยทั่วไปความเสี่ยงในการดีดตัวกลับจะควบคุมได้ง่ายกว่าสำหรับรูปร่างและความหนาของชิ้นส่วนเดียวกัน
การหารือเกี่ยวกับเครื่องจักรสามารถมุ่งเน้นไปที่การออกแบบการส่งผ่านแบบปกติ ความคาดหวังของพิกัดความเผื่อ และว่าช่วงคอยล์เดียวกันนั้นได้รับการพิสูจน์แล้วบนโปรไฟล์ที่คล้ายคลึงกันหรือไม่
ช่วงคอยล์ที่มีความแข็งแรงสูงขึ้นหรือใหม่
เมื่อความแข็งแรงของครากและความเครียดในการไหลเพิ่มขึ้น การสปริงกลับอาจกลายเป็นปัญหาด้านความแม่นยำของมิติที่ใหญ่ขึ้นหลังจากการขึ้นรูป
การอภิปรายเกี่ยวกับเครื่องจักรควรรวมถึงกลยุทธ์การโค้งงอ ขอบการออกแบบม้วน การวางแผนการทดลอง และวิธีที่ซัพพลายเออร์จะตรวจสอบขนาดโปรไฟล์ในล็อตคอยล์
ความแปรปรวนของความแข็งแรงของผลผลิตก็มีความสำคัญเช่นกัน: คำแนะนำในการขึ้นรูปม้วนของ AHSS ระบุความแข็งแรงของผลผลิตและความเค้นในการไหลเป็นคุณลักษณะเหล็กที่สำคัญสำหรับการควบคุมขนาด และความแปรปรวนของความแข็งแรงของผลผลิตที่จำกัดจะสนับสนุนขนาดของชิ้นส่วนที่สอดคล้องกันมากขึ้นและตำแหน่งของรูที่เจาะล่วงหน้า
ความหนาและรัศมีการโค้งงอส่งผลต่อความต้องการของอุปกรณ์ เนื่องจากภาระในการขึ้นรูปจะเพิ่มขึ้นตามความหนา ในขณะที่การโค้งงอที่แคบหรือซับซ้อนสามารถเพิ่มจำนวนรอบและความแม่นยำที่ต้องการจากเครื่องมือแบบลูกกลิ้ง
| สภาพคอยล์หรือโปรไฟล์ | ความหมายของการเลือกเครื่อง | การตรวจสอบผู้ซื้อ |
| ความแข็งแรงของวัสดุที่สูงขึ้น | แรงขึ้นรูปที่สูงขึ้นอาจส่งผลต่อลูกกลิ้งและเฟรม | ถามว่าเส้นที่เสนอมานั้นคำนึงถึงช่วงเกรดอย่างไร ไม่ใช่แค่ความหนาที่กำหนดเท่านั้น |
| มีความหนามากขึ้น | แรงในการขึ้นรูปสามารถเพิ่มขึ้นอย่างรวดเร็วเนื่องจากคำแนะนำของ AHSS จะบันทึกความสัมพันธ์ระหว่างความแข็งแกร่งและความหนากำลังสองเป็นหลักทั่วไป | ยืนยันสมมติฐานของเพลา เฟรม ระบบขับเคลื่อน และเครื่องมือเพื่อให้ได้ความหนาสูงสุด |
| รูปทรงโปรไฟล์ที่ซับซ้อนยิ่งขึ้น | อาจจำเป็นต้องใช้คู่ลูกกลิ้งเพิ่มเติม ขึ้นอยู่กับเกรดของแผ่นงาน ความซับซ้อนของโปรไฟล์ และการออกแบบโรงสี | ตรวจสอบจำนวนรอบที่เสนอและลำดับการขึ้นรูปก่อนที่จะอนุมัติการซื้อ |
| รูปทรงโค้งงอที่ไวต่อการสปริงกลับ | การกู้คืนมิติหลังจากการขึ้นรูปอาจต้องชดเชยในเครื่องมือและการตั้งค่า | สอบถามวิธีการจัดการกับการโค้งงอเกิน ชิ้นส่วนทดลอง และการตรวจสอบความคลาดเคลื่อน |
รูปร่างคอยล์ ความเรียบ และความเสถียรในการป้อน
การจัดซื้อควรตรวจสอบรูปร่างและความเรียบของคอยล์ เนื่องจากความไม่สมบูรณ์ของแถบที่เข้ามาอาจกลายเป็นปัญหาการป้อน การจัดเรียง และโปรไฟล์ที่เสร็จสมบูรณ์ แม้ว่าเกรดและความหนาจะดูถูกต้องในลำดับวัสดุก็ตาม
- คัดกรองคอยล์ขาเข้าสำหรับสภาพรูปร่าง เช่น หัวเข็มขัดตรงกลาง ชุดคอยล์ หน้าไม้ และแคมเบอร์ ก่อนที่จะปฏิบัติต่อคอยล์ตามความเหมาะสมสำหรับไลน์การขึ้นรูปม้วนที่มีความแม่นยำ
- เชื่อมต่อสภาพรูปร่างที่สังเกตเข้ากับความเบี่ยงเบนของโปรไฟล์ที่เป็นไปได้ เนื่องจากคำแนะนำของ AHSS จะเชื่อมโยงความไม่สมบูรณ์ของรูปร่างคอยล์เข้ากับส่วนโค้ง บิด แฟลร์ คลื่นตรงกลาง และคลื่นขอบที่เป็นไปได้ในผลิตภัณฑ์ที่ขึ้นรูปเป็นม้วน
- ตัดสินใจว่าสายการผลิตจำเป็นต้องมีการควบคุมวัสดุขาเข้าที่แข็งแกร่งขึ้น ความสามารถในการปรับระดับ การสนับสนุนการป้อนที่ดีขึ้น หรือข้อตกลงที่เข้มงวดมากขึ้นกับซัพพลายเออร์คอยล์
- สำหรับชิ้นส่วนที่เจาะล่วงหน้า ให้ตรวจสอบว่าการเปลี่ยนแปลงของคอยล์สามารถเคลื่อนย้ายตำแหน่งของรูหลังจากการขึ้นรูปได้หรือไม่ โดยเฉพาะอย่างยิ่งเมื่อความสม่ำเสมอของความแข็งแรงของผลผลิตและความสามารถในการทำซ้ำของขนาดมีความสำคัญ
ตารางตัดสินใจเลือกสำหรับข้อกำหนดที่ขับเคลื่อนด้วยคอยล์
ใช้ข้อมูลคอยล์เพื่อขับเคลื่อนการสนทนาเกี่ยวกับข้อมูลจำเพาะ: คุณสมบัติของวัสดุแต่ละอย่างควรนำไปสู่คำถามเกี่ยวกับเครื่องจักร เครื่องมือ การป้อน หรือการตรวจสอบความถูกต้องก่อนที่ผู้ซื้อจะเปรียบเทียบข้อเสนอ
| คอยล์อินพุต | เหตุใดจึงสำคัญ | ที่ต้องถามคำถามเกี่ยวกับข้อกำหนด |
| ความแข็งแรงของผลผลิต | การเสียรูปถาวรจะเริ่มขึ้นหลังจากเกินความแข็งแรงของผลผลิต | ช่วงเกรดใดที่ใช้ในการกำหนดขนาดรองรับเครื่องมือ ลำดับการขึ้นรูป และการทดลองมิติ |
| แนวโน้มสปริงกลับ | การสปริงกลับเพิ่มขึ้นพร้อมกับความแข็งแรงของผลผลิตที่สูงขึ้นและการแข็งตัวของงานสำหรับสภาพชิ้นส่วนที่เทียบเคียงได้ | เครื่องมือจะชดเชยการสปริงกลับอย่างไร และจะมีการตรวจสอบขนาดหลังจากการขึ้นรูปอย่างไร |
| ช่วงความหนา | แรงขึ้นรูปได้รับผลกระทบอย่างมากจากความหนาและความแข็งแรงของวัสดุ | เส้นถูกกำหนดไว้สำหรับการผสมผสานความหนาและความแข็งแรงสูงสุด ไม่ใช่แค่ความหนาเฉลี่ยของคอยล์ใช่หรือไม่ |
| สภาพรูปทรงคอยล์ | แคมเบอร์ หน้าไม้ ชุดคอยล์ และความไม่สมบูรณ์ที่เกี่ยวข้องอาจส่งผลต่อคุณภาพของโปรไฟล์ | ต้องมีขีดจำกัดคอยล์ขาเข้า ความคาดหวังในการปรับระดับ และการควบคุมการป้อนอะไรบ้าง |
| ความแปรปรวนของผลผลิต-ความแข็งแรง | ความแปรปรวนที่จำกัดรองรับขนาดของชิ้นส่วนและตำแหน่งรูเจาะล่วงหน้าที่สม่ำเสมอยิ่งขึ้น | ข้อมูลใบรับรองคอยล์ใดและสมมติฐานความคลาดเคลื่อนที่ยอมรับได้แบบล็อตต่อล็อตก่อนการออกแบบขั้นสุดท้าย |
การขึ้นรูปม้วนที่ป้อนคอยล์มักใช้กับโปรไฟล์ที่ยาวและส่วนที่ซับซ้อน แต่ข้อดีของกระบวนการทั่วไปนั้นไม่ได้ขจัดความจำเป็นในการจับคู่คุณสมบัติของคอยล์กับโปรไฟล์ที่ต้องการและเป้าหมายความคลาดเคลื่อน
รายการตรวจสอบการคัดเลือกสำหรับการตรวจสอบข้อมูลจำเพาะที่ขับเคลื่อนด้วยคอยล์
ก่อนที่จะขอหรืออนุมัติม้วนใบเสนอราคาเดิม ให้ซัพพลายเออร์ข้อมูลขดลวดและโปรไฟล์เพียงพอเพื่อตรวจสอบแรง การสปริงกลับ ความเสถียรในการป้อน และความสามารถในการทำซ้ำของขนาด
- ระบุเกรดเหล็กและช่วงความแข็งแรงของผลผลิต เนื่องจากความแข็งแรงของผลผลิตจะเป็นตัวกำหนดจุดเริ่มต้นของการเปลี่ยนรูปพลาสติก และส่งผลต่อการประมาณค่าการสปริงกลับ
- ระบุว่ากลุ่มวัสดุนั้นเป็นเหล็กเหนียว, HSLA, AHSS หรือช่วงความแข็งแรงสูงอื่นๆ เนื่องจากความแข็งแรงของผลผลิตที่สูงขึ้นและการชุบแข็งในงานสามารถเพิ่มความเสี่ยงในการดีดตัวกลับได้
- ระบุความหนาขั้นต่ำ ค่าที่กำหนด และค่าสูงสุด เพื่อให้ซัพพลายเออร์สามารถตรวจสอบสมมติฐานการรับน้ำหนักการขึ้นรูปตลอดช่วงคอยล์จริง
- แบ่งปันการวาดโปรไฟล์ รัศมีการโค้งงอ และเป้าหมายพิกัดความเผื่อ เพื่อให้สามารถหารือเกี่ยวกับจำนวนการส่งและการออกแบบม้วนกับความซับซ้อนของโปรไฟล์
- อธิบายปัญหาเกี่ยวกับรูปร่างคอยล์ที่ทราบ เช่น แคมเบอร์ หน้าไม้ ชุดคอยล์ หรือหัวเข็มขัดกลาง และถามว่าจำเป็นต้องมีการควบคุมคอยล์ขาเข้าแบบใด
- หากมีการเจาะแถบไว้ล่วงหน้า ให้ระบุตำแหน่งของรูและเป้าหมายความคลาดเคลื่อน เพื่อให้ซัพพลายเออร์สามารถพิจารณาความเสถียรของมิติหลังจากการขึ้นรูป
- สอบถามวิธีการพิสูจน์การชดเชยการสปริงกลับ รวมถึงชิ้นส่วนทดลอง จุดการวัด และเกณฑ์การยอมรับ
- ยืนยันว่าใบเสนอราคากล่าวถึงการผสมผสานคอยล์ที่วางแผนไว้ที่แข็งแกร่งที่สุดและหนาที่สุด แทนที่จะเป็นกรณีที่ระบุที่สะดวก
บทสรุป
วิธีการซื้อที่ปลอดภัยที่สุดคือการแปลคุณสมบัติของคอยล์ให้เป็นข้อกำหนดของเครื่องจักร ก่อนที่จะเปรียบเทียบข้อเสนอการขึ้นรูปม้วน
ความแข็งแรง ความหนา ความซับซ้อนของโปรไฟล์ และการออกแบบโรงสีมีอิทธิพลต่อลำดับการขึ้นรูปและน้ำหนักที่ลูกกลิ้งและเฟรมต้องแบกรับ
ความแข็งแรงของผลผลิตและการแข็งตัวของงานมีอิทธิพลต่อการสปริงกลับ ดังนั้นการวางแผนการควบคุมมิติควรเป็นส่วนหนึ่งของการอภิปรายเกี่ยวกับเครื่องมือมากกว่าที่จะคิดในภายหลัง
รูปร่างคอยล์และความสม่ำเสมอแบบล็อตต่อล็อตยังสมควรได้รับความสนใจ เนื่องจากความไม่สมบูรณ์ของแถบและการเปลี่ยนแปลงความแข็งแรงของผลผลิตอาจส่งผลต่อคุณภาพของโปรไฟล์ที่เสร็จแล้ว
- เริ่มการตรวจสอบข้อมูลจำเพาะด้วยข้อมูลคอยล์จริง ไม่ใช่เฉพาะหมวดหมู่ผลิตภัณฑ์
- ขอให้ซัพพลายเออร์ตรวจสอบความแข็งแรงและความหนาสูงสุดร่วมกัน
- รวมการสปริงกลับ รูปร่างคอยล์ และการตรวจสอบความทนทานในการสนทนาเกี่ยวกับการซื้อ
คำถามที่พบบ่อยเกี่ยวกับคุณสมบัติของคอยล์ขึ้นรูปม้วน
คำถามสำหรับผู้ซื้อเหล่านี้ช่วยเปลี่ยนคุณสมบัติของคอยล์ขึ้นรูปม้วนให้เป็นการตรวจสอบการเลือกอุปกรณ์ที่ใช้งานได้จริง
ไลน์การขึ้นรูปม้วนหนึ่งสามารถวิ่งบนคอยล์เหล็กเหนียว, HSLA และ AHSS โดยไม่มีการเปลี่ยนแปลงได้หรือไม่
อย่าคิดว่าจะทำได้ ความแข็งแรงของผลผลิตที่สูงขึ้นและการชุบแข็งในงานสามารถเพิ่มการสปริงกลับได้ ดังนั้น สายการผลิตเดียวกันและแนวทางการใช้เครื่องมืออาจต้องมีการตรวจสอบเมื่อกลุ่มวัสดุมีการเปลี่ยนแปลง
คุณสมบัติของคอยล์ใดควรตรวจสอบการจัดซื้อก่อน?
เริ่มต้นด้วยความแข็งแรงของผลผลิต ช่วงความหนา และข้อกำหนดเกรดเต็ม ความแข็งแรงของผลผลิตเป็นตัวกำหนดเมื่อการเปลี่ยนรูปพลาสติกเริ่มขึ้น ในขณะที่ความหนาส่งผลต่อภาระในการขึ้นรูป
เหตุใดความหนาจึงมากกว่าตัวเลขความจุธรรมดา
ความหนาโต้ตอบกับความแข็งแกร่ง คำแนะนำในการขึ้นรูปม้วน AHSS ตั้งข้อสังเกตว่าแรงนั้นแปรผันตามความแข็งแรงและความหนายกกำลังสอง ดังนั้นควรตรวจสอบการผสมผสานระหว่างความแข็งแรงและความหนาสูงสุด
การสปริงกลับส่งผลต่อการตัดสินใจใช้เครื่องมืออย่างไร?
Springback เป็นการคืนตัวแบบยืดหยุ่นหลังจากการขึ้นรูป เมื่อความเสี่ยงในการเด้งกลับเพิ่มขึ้น การอภิปรายเกี่ยวกับเครื่องมือควรรวมถึงการโค้งงอ การตรวจสอบการทดลอง และการวัดขนาดที่เสร็จสมบูรณ์
ทำไมชุดแคมเบอร์ หน้าไม้ และคอยล์ถึงมีความสำคัญ?
สภาพรูปทรงคอยล์ที่เข้ามาเหล่านี้อาจส่งผลต่อการขึ้นรูปม้วน และอาจส่งผลให้เกิดการโค้งงอ บิด แฟลร์ คลื่นตรงกลาง หรือคลื่นขอบในโปรไฟล์ที่เสร็จสมบูรณ์
ควรพูดคุยเรื่องรูเจาะล่วงหน้าก่อนเลือกเครื่องจักรหรือไม่
ใช่. แนวทางของ AHSS เชื่อมโยงความแข็งแกร่งของผลผลิตที่สม่ำเสมอกับขนาดที่มั่นคงและตำแหน่งรูเจาะล่วงหน้า ดังนั้นรูปแบบรูและเป้าหมายความคลาดเคลื่อนจึงควรรวมอยู่ในการตรวจสอบข้อมูลจำเพาะ
ผู้ซื้อควรถามอะไรเมื่อเกรดคอยล์ในอนาคตอาจมีการเปลี่ยนแปลง?
ขอให้ซัพพลายเออร์กำหนดเกรด ความหนา และช่วงโปรไฟล์ที่ได้รับอนุมัติสำหรับบรรทัดที่เสนอราคา และขอการตรวจสอบก่อนที่จะเพิ่มคอยล์ที่แข็งแรงขึ้นหรือหนาขึ้นในการผลิต