การบิดและส่วนโค้งในโปรไฟล์ที่ขึ้นรูปเป็นม้วนควรได้รับการวินิจฉัยว่าเป็นอาการของรูปร่างที่แยกจากกัน เนื่องจากข้อบกพร่องของการขึ้นรูปที่เป็นม้วน รวมถึงส่วนโค้งแนวตั้ง การโค้งงอแนวนอน และการบิดสัมพันธ์กับความเครียดตามยาวที่ไม่สม่ำเสมอตลอดหน้าตัดของโปรไฟล์
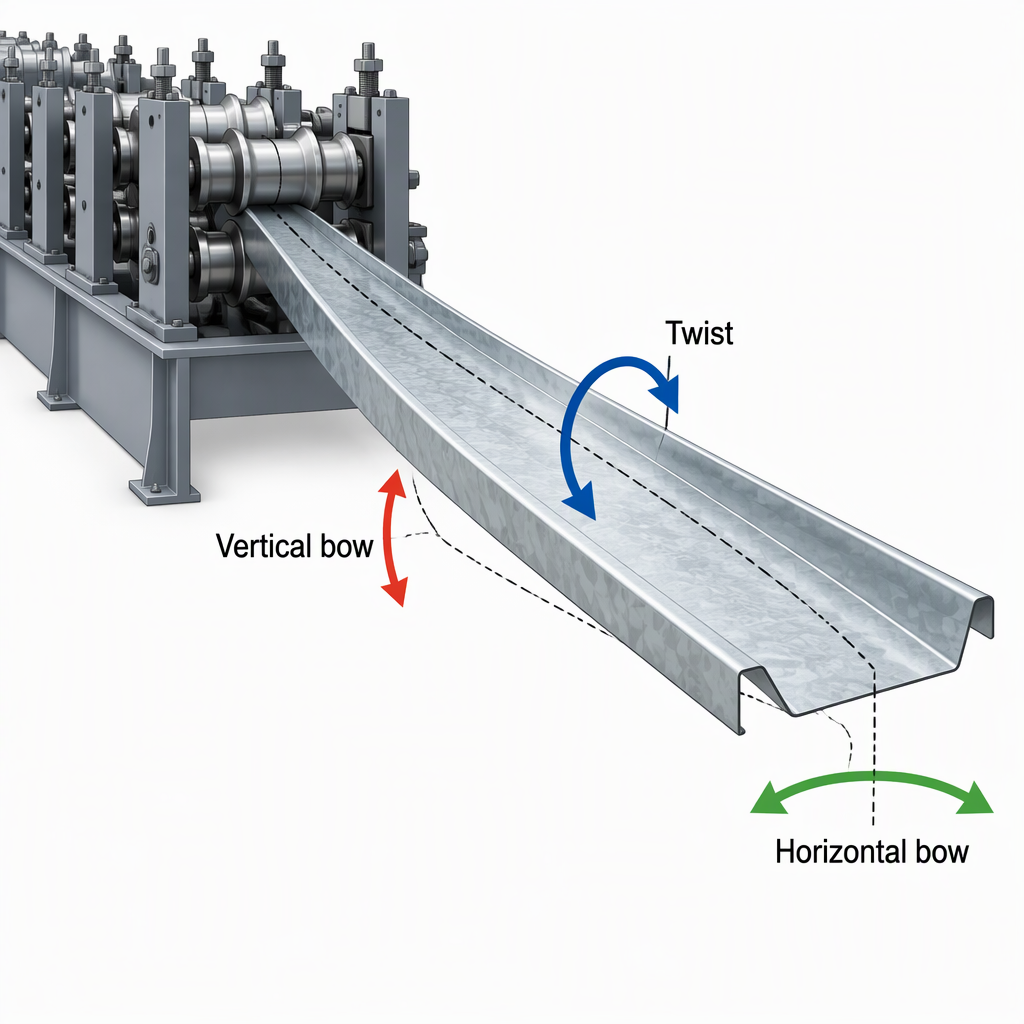
การบิดและโค้งเป็นอาการที่แตกต่างกัน ไม่ใช่ข้อบกพร่องอย่างใดอย่างหนึ่ง
Twist คือการหมุนโปรไฟล์ตามความยาว ในขณะที่ส่วนโค้งคือความโค้งตามยาว การปฏิบัติต่ออาการดังกล่าวเป็นอาการที่แยกจากกันช่วยให้วิศวกรเลือกการวัดที่เหมาะสมก่อนที่จะปรับเส้นการขึ้นรูปแบบม้วน
ในการขึ้นรูปม้วน แถบแบนจะถูกค่อยๆ ขึ้นรูปเป็นโปรไฟล์ และส่วนสุดท้ายสามารถแสดงการโค้งงอในแนวตั้ง การโค้งงอในแนวนอน การบิด หรือรูปแบบข้อบกพร่องเหล่านี้รวมกัน สำหรับโปรไฟล์อาคารที่เป็นโลหะ ความแตกต่างดังกล่าวมีความสำคัญเนื่องจากส่วนประกอบของหลังคา ผนัง แป ราง หรือโครงอาจมองตรงจากทิศทางการมองด้านเดียวในขณะที่ยังคงหมุนไปตามความยาว
| อาการ | สิ่งที่ผู้ซื้อหรือวิศวกรเห็น | ความหมายของการวินิจฉัย |
|---|---|---|
| โบว์แนวตั้ง | โปรไฟล์โค้งขึ้นหรือลงตามความยาว | ตรวจสอบว่าวิธีการวัดจับความแปรผันของความสูงตามชิ้นส่วนอย่างสม่ำเสมอหรือไม่ |
| ธนูแนวนอน | โปรไฟล์จะโค้งไปด้านข้างเมื่อดูในแผน | ตรวจสอบความเบี่ยงเบนจากด้านหนึ่งไปอีกด้านแยกจากความโค้งในแนวตั้ง |
| บิด | โปรไฟล์จะหมุนไปตามความยาว ดังนั้นหน้าแปลนหรือรางจึงไม่คงการวางแนวเชิงมุมเหมือนกัน | บันทึกการเปลี่ยนแปลงเชิงมุมตามโปรไฟล์ แทนที่จะคิดว่าปัญหาเป็นเพียงการโค้งงอด้านข้างหรือแนวตั้ง |
เหตุใดจึงบิดและโค้งงอถึงความไม่สมดุลของความเครียดตามยาว
การบิดตัวและส่วนโค้งไม่ได้เป็นเพียงข้อสังเกตด้านความสวยงามเท่านั้น การศึกษาเกี่ยวกับการขึ้นรูปม้วนจะเชื่อมโยงส่วนโค้งแนวตั้ง ส่วนโค้งแนวนอน และการบิดเข้ากับการกระจายความเครียดตามยาวที่ไม่เป็นเนื้อเดียวกันทั่วทั้งหน้าตัดของโปรไฟล์
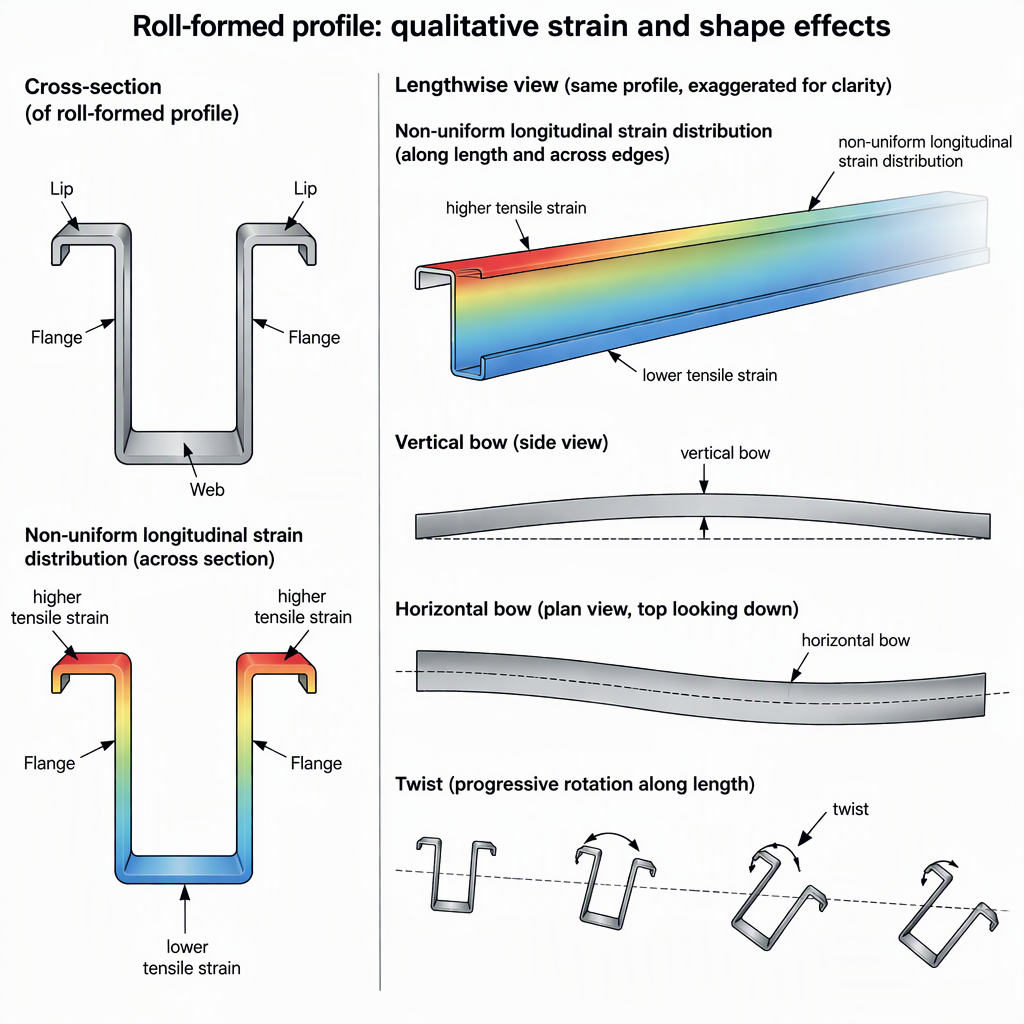
การศึกษาใน International Journal of Material Forming จะตรวจสอบความสัมพันธ์ระหว่างข้อบกพร่องของโปรไฟล์และการกระจายตัวของความเครียดตามยาวที่ไม่เป็นเนื้อเดียวกันในการขึ้นรูปม้วน
งานเดียวกันนี้นำเสนอแบบจำลองการวิเคราะห์ที่ใช้เรขาคณิตหน้าตัดร่วมกับส่วนโค้งแนวนอน ส่วนโค้งแนวตั้ง และเส้นโค้งบิดเพื่อคำนวณการกระจายความเครียดตามยาว
สำหรับวิศวกรกระบวนการ บทเรียนเชิงปฏิบัติคือการหลีกเลี่ยงการเปลี่ยนขาตั้ง แผ่นชิม ระบบนำทาง หรือเครื่องหนีบผมเพียงอันเดียวโดยยึดตามการบิดเบี้ยวที่มองเห็นได้ชัดเจนที่สุดเท่านั้น รูปร่างที่วัดตามความยาวของชิ้นส่วนเป็นส่วนหนึ่งของการวินิจฉัย เนื่องจากรูปแบบความเครียดอาจแตกต่างกันไปตามหน้าตัด
ขั้นตอนการวินิจฉัยเชิงปฏิบัติก่อนเปลี่ยนโรงสี
ก่อนที่จะเปลี่ยนการตั้งค่าเครื่องมือหรือการยืดผม ให้วัดรูปร่างโปรไฟล์อย่างสม่ำเสมอตามความยาว และแยกส่วนโค้งแนวตั้ง ส่วนโค้งแนวนอน และการบิดออก
- กำหนดการวางแนวโปรไฟล์และพื้นผิว Datum ก่อนการวัด เพื่อให้ทุกตัวอย่างได้รับการตรวจสอบในลักษณะเดียวกัน
- บันทึกธนูแนวตั้ง ธนูแนวนอน และบิดแยกตามความยาวของโปรไฟล์
- เปรียบเทียบเส้นโค้งที่วัดได้กับเรขาคณิตหน้าตัด แทนที่จะอาศัยการสังเกตที่ปลายส่วนเดียว
- ตรวจสอบลำดับการขึ้นรูป เนื่องจากการขึ้นรูปม้วนใช้ลูกกลิ้งคู่ที่ต่อเนื่องกันและโค้งเพิ่มขึ้นผ่านเส้น
- ตรวจสอบเกรดวัสดุ ความซับซ้อนของชิ้นส่วนสำเร็จรูป การออกแบบโรงสี ข้อกำหนดแรงในการขึ้นรูป จำนวนขาตั้ง ลักษณะการสปริงกลับ สภาพเครื่องมือ และความแข็งแรงของวัสดุเป็นอินพุตควบคุมกระบวนการ
- ยืนยันขีดจำกัดการยอมรับกับแบบของลูกค้าหรือแผนคุณภาพภายใน ก่อนที่จะตัดสินการบิดหรือโค้งคำนับ
- แยกการตรวจสอบการตั้งค่าชิ้นแรกออกจากการตรวจสอบการผลิตที่กำลังดำเนินอยู่ เพื่อให้การดริฟท์ไม่สับสนกับข้อผิดพลาดในการตั้งค่าเริ่มต้น
- ก่อนที่จะเข้าถึงโรงสีที่ใช้พลังงานไฟฟ้า เครื่องหนีบผมตรง พื้นที่ป้องกัน ขาตั้งม้วน หรือส่วนประกอบด้านไดรฟ์ด้วยตนเอง ให้ปิดและถอดแหล่งจ่ายไฟไฟฟ้า ไฮดรอลิก นิวแมติก หรือแบตเตอรี่ที่เกี่ยวข้อง ใช้ขั้นตอนการล็อคไซต์ และปฏิบัติตามคู่มือรุ่นสำหรับการเข้าถึงที่ได้รับอนุญาตเท่านั้น
- เอกสารที่ปรับเปลี่ยนและอาการที่เปลี่ยนแปลงในภายหลัง มิฉะนั้นการตัดสินใจเกี่ยวกับอุปกรณ์หรือเครื่องมือในภายหลังอาจขึ้นอยู่กับความบังเอิญมากกว่าการวินิจฉัย
ตารางการตัดสินใจ: แหล่งที่มาที่เป็นไปได้ ตรวจสอบ และทิศทางการแก้ไข
เริ่มต้นด้วยปัจจัยที่ตรงกับรูปแบบข้อบกพร่องมากที่สุด: พฤติกรรมของวัสดุ รูปทรงโปรไฟล์ ลำดับการขึ้นรูป สภาพเครื่องมือ และการออกแบบโรงสี ล้วนส่งผลต่อการควบคุมมิติการขึ้นรูปม้วน
แนวทางของ AHSS อธิบายการขึ้นรูปม้วนเป็นลำดับของการโค้งงอที่เพิ่มขึ้นผ่านแม่พิมพ์ลูกกลิ้งที่จับคู่กันต่อเนื่องกัน และระบุเกรด ความซับซ้อนของชิ้นส่วน การออกแบบโรงสี ความต้องการแรง จำนวนขาตั้ง การสปริงกลับ เครื่องมือที่สึกหรอ และความแข็งแรงของวัสดุเป็นปัจจัยกระบวนการที่เกี่ยวข้อง
| รูปแบบที่สังเกตได้ ตรวจสอบ | ทิศทางการแก้ไข | ก่อน |
|---|---|---|
| คันธนูแนวตั้งหรือคันธนูแนวนอนมีอิทธิพลเหนือในขณะที่การบิดเล็กน้อย | ยืนยันว่าความโค้งถูกวัดในระนาบที่ถูกต้องหรือไม่ และมีการเปลี่ยนแปลงตามความยาวหรือไม่ | ตรวจสอบลำดับการขึ้นรูป กลยุทธ์การยืดผม และการรองรับโปรไฟล์ก่อนที่จะเปลี่ยนแท่นวางหลายอัน |
| ทวิสต์ปรากฏตัวพร้อมกับธนูมากกว่าอยู่คนเดียว | ตรวจสอบตัวบ่งชี้ความไม่สมดุลของความเครียดหน้าตัดโดยการเปรียบเทียบการวัดรูปร่างทั่วทั้งโปรไฟล์ | จัดลำดับความสำคัญของการตรวจสอบการตั้งค่าแบบสมมาตร การตรวจสอบการวางแนวม้วน และการปรับการทดสอบแบบควบคุม แทนที่จะมองว่าชิ้นส่วนเป็นเพียงส่วนโค้งด้านข้างแบบธรรมดา |
| ข้อบกพร่องเปลี่ยนแปลงไปหลังจากการเปลี่ยนแปลงเกรดวัสดุหรือความแข็งแกร่ง | ตรวจสอบข้อกำหนดด้านความแข็งแรง เกรด การสปริงกลับ และแรงขึ้นรูปของวัสดุ | ประเมินสมมติฐานการออกแบบการส่งผ่าน การรับน้ำหนักของแท่นยืน และระยะขอบการขึ้นรูปที่มีอยู่สำหรับวัสดุที่เลือก |
| ข้อบกพร่องจะเติบโตบนโปรไฟล์ที่ซับซ้อนหรือมีรูปร่างสูง | ตรวจสอบความซับซ้อนของชิ้นส่วนที่เสร็จแล้ว การออกแบบโรงสี และจำนวนแท่น | สำหรับการเลือกอุปกรณ์ ให้ถามว่าการกำหนดค่าสายการผลิตที่นำเสนอรองรับความซับซ้อนของโปรไฟล์และช่วงวัสดุหรือไม่ แทนที่จะเปรียบเทียบเครื่องจักรตามขนาดโปรไฟล์ที่ระบุเท่านั้น |
| เส้นที่เคยวิ่งได้ก่อนหน้านี้เริ่มสร้างความบิดเบี้ยวมากขึ้น | ตรวจสอบเครื่องมือที่สึกหรอและความสามารถในการทำซ้ำของการตั้งค่า | ตรวจสอบพื้นผิวเครื่องมือที่ได้รับอนุญาตและการจัดตำแหน่งภายใต้ขั้นตอนความปลอดภัยของไซต์งาน ก่อนที่จะพิจารณาว่าจำเป็นต้องซื้ออุปกรณ์ใหม่ |
ขอบเขตการใช้งานสำหรับวิศวกรและผู้ซื้ออุปกรณ์
ตรรกะในการแก้ไขปัญหานี้ใช้ได้ดีที่สุดเมื่อผู้ซื้อสามารถวัดรูปร่างโปรไฟล์ตามความยาว และเปรียบเทียบอาการกับรูปทรงหน้าตัดและเงื่อนไขของกระบวนการขึ้นรูปม้วน
คำอธิบายความไม่สมดุลของความเครียดสนับสนุนโดยตรงในการวินิจฉัยส่วนโค้งแนวตั้ง ส่วนโค้งแนวนอน และการบิด เนื่องจากข้อบกพร่องของโปรไฟล์การขึ้นรูปม้วนที่เกี่ยวข้อง
คำอธิบายการควบคุมกระบวนการสนับสนุนการตรวจสอบเกรดวัสดุ การสปริงกลับ การสึกหรอของเครื่องมือ ความซับซ้อนของชิ้นส่วน การออกแบบโรงสี ข้อกำหนดด้านแรง และจำนวนขาตั้งโดยตรงเมื่อเลือกหรือปรับกระบวนการขึ้นรูปม้วน
ตรรกะเดียวกันจะอ่อนลงเมื่อรูปทรงโปรไฟล์ วิธีการสุ่มตัวอย่าง หรือสภาวะการผลิตไม่ตรงกับสมมติฐานเบื้องหลังวิธีการวัด ในกรณีดังกล่าว ผู้ซื้อควรขอแบบที่เกี่ยวข้อง วิธีการยอมรับ ข้อมูลวัสดุ และขั้นตอนของซัพพลายเออร์ก่อนที่จะอนุมัติการเปลี่ยนแปลงเครื่องมือหรือการเลือกอุปกรณ์
สรุป: วินิจฉัยก่อนแล้วจึงเลือกเส้นทางแก้ไข
การจัดซื้อและการตัดสินใจในกระบวนการที่ปลอดภัยที่สุดคือการวินิจฉัยการบิดและโค้งตามอาการของรูปร่างที่วัดได้ ก่อนที่จะเลือกเครื่องมือ การตั้งค่า การยืดผม การบำรุงรักษา หรือการเปลี่ยนอุปกรณ์
สำหรับผู้ผลิตอาคารโลหะและวิศวกรขึ้นรูปเย็น ขั้นตอนต่อไปคือการเปรียบเทียบอย่างมีระเบียบวินัยระหว่างรูปแบบข้อบกพร่องที่สังเกตได้กับปัจจัยการผลิตที่ควบคุมการขึ้นรูป ได้แก่ วัสดุ การสปริงกลับ ความซับซ้อนของโปรไฟล์ สภาพเครื่องมือ การออกแบบโรงสี จำนวนแท่นยืน และข้อกำหนดด้านแรงขึ้นรูป
- แยกคันธนูแนวตั้ง คันธนูแนวนอน และบิด ก่อนตัดสินใจดำเนินการแก้ไข
- ใช้การวัดรูปร่างตามยาวเพื่อรองรับการวินิจฉัย ขณะเดียวกันก็เคารพขีดจำกัดของการตีความตามแบบจำลอง
- สำหรับการเลือกอุปกรณ์ ให้เชื่อมต่อรูปแบบข้อบกพร่องกับประเภทวัสดุ ความซับซ้อนของโปรไฟล์ กลยุทธ์การใช้เครื่องมือ จำนวนแท่นยืน และการออกแบบโรงสี
คำถามที่พบบ่อย: การวินิจฉัยอาการบิดและโค้งงอในโปรไฟล์ที่มีรูปร่างเป็นม้วน
คำถามสำหรับผู้ซื้อเหล่านี้ช่วยแยกการวัดผล การวินิจฉัยกระบวนการ และการตัดสินใจเลือกอุปกรณ์
การบิดตัวในโปรไฟล์ที่ขึ้นรูปเป็นม้วนคืออะไร?
การบิดคือการบิดเบี้ยวในการหมุนตามความยาวของโปรไฟล์ ดังนั้นหน้าตัดจึงไม่รักษาการวางแนวเชิงมุมเดียวกันตั้งแต่ต้นจนจบ
คันธนูในโปรไฟล์แบบม้วนคืออะไร?
โบว์มีลักษณะโค้งตามยาว อาจเป็นคันธนูแนวตั้งหรือคันธนูแนวนอน ดังนั้น ควรบันทึกระนาบการวัดไว้
เหตุใดการบิดและโค้งจึงไม่ถือว่าเป็นข้อบกพร่องประการเดียว
สิ่งเหล่านี้เป็นรูปแบบที่มีข้อบกพร่องจากโปรไฟล์ที่แตกต่างกัน และการแยกพวกมันออกช่วยให้วิศวกรเชื่อมโยงอาการที่มองเห็นได้กับความเครียดและสภาวะของกระบวนการที่อาจเกิดขึ้น
สิ่งที่ควรวัดก่อนปรับเครื่องมือ?
วัดส่วนโค้งแนวตั้ง ส่วนโค้งแนวนอน และบิดตามความยาวของโปรไฟล์ และเชื่อมโยงการวัดเหล่านั้นกับเรขาคณิตหน้าตัดก่อนที่จะเปลี่ยนการตั้งค่าโรงสี
การเปลี่ยนแปลงวัสดุสามารถเพิ่มความเสี่ยงต่อการบิดตัวหรือคันธนูได้หรือไม่?
ใช่. เกรดวัสดุ ความแข็งแรง และการสปริงกลับส่งผลต่อการควบคุมกระบวนการขึ้นรูปม้วนและพฤติกรรมด้านมิติ ดังนั้นการเปลี่ยนแปลงวัสดุควรกระตุ้นให้เกิดการตรวจสอบกระบวนการ
การวินิจฉัยการบิดและโค้งช่วยในการจัดซื้ออุปกรณ์อย่างไร
โดยจะเปลี่ยนข้อบกพร่องที่มองเห็นได้เป็นคำถามของซัพพลายเออร์เกี่ยวกับการออกแบบโรงสี จำนวนแท่นยืน ข้อกำหนดด้านกำลังในการขึ้นรูป กลยุทธ์การใช้เครื่องมือ ช่วงวัสดุ และความซับซ้อนของชิ้นส่วน
มีการจำกัดการบิดหรือคันชักที่ยอมรับได้แบบสากลหรือไม่
ใช้แบบร่าง สัญญา แผนคุณภาพลูกค้า หรือข้อกำหนดโครงการที่เกี่ยวข้องสำหรับขีดจำกัดการยอมรับ คำแนะนำทั่วไปในการขึ้นรูปม้วนช่วยในการวินิจฉัย แต่ไม่ได้แทนที่ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้เฉพาะโปรไฟล์