


ขอบเขต C เท่านั้นหรือ C/U
ผู้ซื้อควรเริ่มต้นด้วยการเขียนแบบโปรไฟล์ C แบบปากปาก: ความกว้างของราง ความสูงของหน้าแปลน ความยาวปาก ความหนาของวัสดุ รัศมีการโค้งงอด้านใน การวาดรู และขีดจำกัดการยอมรับ

หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-11-16 ที่มา:เว็บไซต์


สำหรับการตัดสินใจเกี่ยวกับเครื่องจักรแปแบบ C และ Z การเปลี่ยนแปลงหลักไม่ได้เป็นเพียงชื่อโปรไฟล์ที่เสร็จสิ้นแล้วเท่านั้น การขึ้นรูปม้วนจะสร้างรูปร่างผ่านการผ่านรอบที่ต่อเนื่องกัน ดังนั้นรูปทรงของโปรไฟล์ ความแข็งแรงของวัสดุ จำนวนการโค้งงอ รูปแบบรู และเกณฑ์ความคลาดเคลื่อนที่คาดหวังจะเปลี่ยนเครื่องมือ การเจาะ การตัด การควบคุม และงานการยอมรับที่คุณควรระบุ ขอบเขตที่เน้น AC/CU เริ่มต้นจากการวาดแบบ lipped C และขนาด รู และขีดจำกัดการยอมรับ ในขณะที่ ขอบเขต C/Z ควรกำหนดวิธีที่เส้นสลับระหว่างโปรไฟล์ C และ Z และช่วงขนาด ตัวเลือกการเจาะ และขั้นตอนการทำงานที่รวมอยู่ด้วย
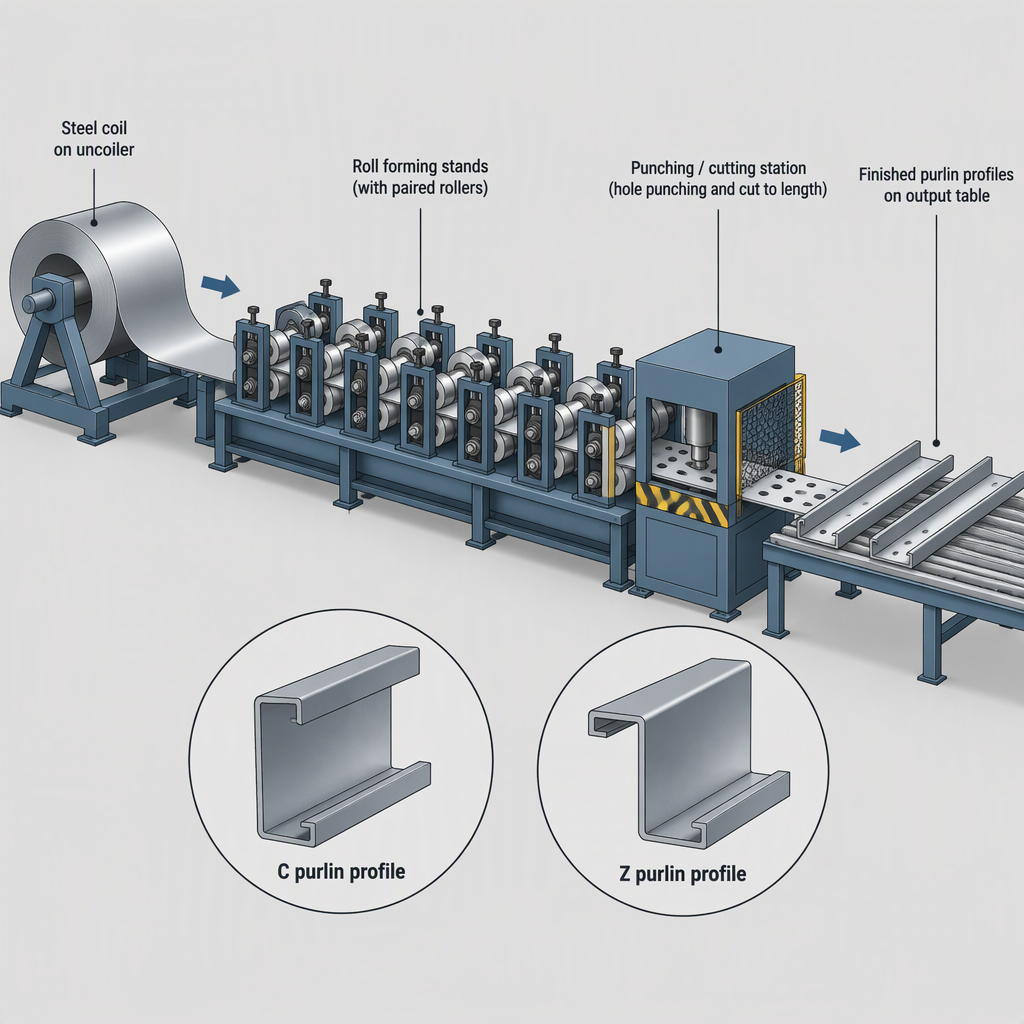
เมื่อการผลิตขยายจากโปรไฟล์ C-only หรือ C/U ไปเป็นทั้งแป C และ Z ความต้องการของเครื่องจักรจะเปลี่ยนจากการสร้างตระกูลโปรไฟล์เดียวไปเป็นการจัดการรูปทรงสองโปรไฟล์ ช่วงขนาด วิธีการเปลี่ยน รูปแบบรู และข้อกำหนดในการตัดขั้นปลายน้ำ
ผู้ซื้อควรเริ่มต้นด้วยการเขียนแบบโปรไฟล์ C แบบปากปาก: ความกว้างของราง ความสูงของหน้าแปลน ความยาวปาก ความหนาของวัสดุ รัศมีการโค้งงอด้านใน การวาดรู และขีดจำกัดการยอมรับ
ผู้ซื้อควรกำหนดทั้งช่วง C และ Z และยืนยันว่าบรรทัดที่เสนอครอบคลุมขนาดที่ต้องการและวิธีการเปลี่ยนหรือไม่ ตัวอย่าง CZ ที่ระบุไว้รายการหนึ่งแสดง C100-400/Z120-400 เป็นรุ่นต่างๆ
| รายการที่เลือก | การผลิต C เท่านั้นหรือ C/U | การผลิต C/Z |
|---|---|---|
| อินพุตโปรไฟล์ | ขนาดแบบ C ความหนา รัศมีการโค้งงอ โครงร่างรู และขีดจำกัดการยอมรับ | กลุ่มโปรไฟล์ C และ Z ความหนาของวัสดุ ตัวเลือกการเจาะ และขั้นตอนการทำงานแบบเต็มบรรทัด |
| คำถาม เกี่ยวกับเครื่องมือ | ยืนยันเครื่องมือสำหรับตระกูล C หรือ CU ที่เลือกและส่วนปากที่ต้องการ | ยืนยันว่าเส้นเปลี่ยนแปลงระหว่างโปรไฟล์ C และ Z อย่างไร ตัวอย่าง CZ ที่ระบุไว้ระบุการผลิตแปขนาด C และ Z ที่แตกต่างกันโดยไม่ต้องเปลี่ยนลูกกลิ้งหรือสเปเซอร์ |
| การเปรียบเทียบเชิงพาณิชย์ | เปรียบเทียบใบเสนอราคากับวัสดุ การเจาะ การตัด การควบคุม การจัดส่ง และขอบเขตการทดสอบการใช้งาน | เปรียบเทียบรายการเดียวกัน รวมถึงวิธีการสลับ C/Z ที่กำหนดไว้ และการเจาะเสริมจะตรงกับภาพวาดหรือไม่ |
รูปทรงของโปรไฟล์เปลี่ยนเครื่องจักรเนื่องจากการป้อนขึ้นรูปม้วนจะดึงแถบฟีดผ่านลูกกลิ้งที่จับคู่กันอย่างต่อเนื่อง โดยแต่ละรอบจะโค้งงอแถบทีละน้อยไปยังรูปร่างสุดท้าย
คำแนะนำในการขึ้นลอนของ AHSS อธิบาย ว่าจำนวนการผ่านและข้อกำหนดแรงม้าได้รับผลกระทบจากคุณสมบัติของเหล็ก การโค้งงอของโปรไฟล์ อัตราส่วนความลึกต่อความหนาของหน้าตัด ข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ และรูหรือรอยบากที่เจาะไว้ล่วงหน้า
สำหรับการจัดซื้อ หมายความว่าการเขียนแบบที่มีการโค้งงอที่ต้องการมากขึ้น พิกัดความเผื่อที่เข้มงวดมากขึ้น หรือคุณสมบัติการเจาะล่วงหน้าที่ซับซ้อนมากขึ้น ไม่ควรถือเป็นฉลากแค็ตตาล็อกธรรมดา ขอให้ซัพพลายเออร์จัดแผนผังตระกูลโปรไฟล์ วัสดุ และรูของคุณกับขั้นตอนการขึ้นรูป การจัดระบบขับเคลื่อน สถานีเจาะ และวิธีการตัดที่เสนอ
การอ้างสิทธิ์การเปลี่ยนแปลง AC/Z จะมีประโยชน์ก็ต่อเมื่อใบเสนอราคากำหนดอย่างชัดเจนถึงสิ่งที่เปลี่ยนแปลง: ทิศทางโปรไฟล์ ความกว้าง หน้าแปลน ริมฝีปาก โปรแกรมการเจาะ ความยาวในการตัด สูตรการควบคุม และการปรับแต่งด้วยตนเองใดๆ นอกเหนือจากคุณสมบัติการสลับที่โฆษณา
อย่าเปรียบเทียบสองเครื่องด้วยคำว่า "อัตโนมัติ" เพียงอย่างเดียว กลุ่มผลิตภัณฑ์ CZ ที่ระบุไว้อาจอธิบายการผลิตในขนาด C และ Z ที่แตกต่างกันโดยไม่ต้องเปลี่ยนลูกกลิ้งหรือสเปเซอร์ แต่การตัดสินใจซื้อของคุณยังคงขึ้นอยู่กับแบบจริง วัสดุ การควบคุม และขั้นตอนการยอมรับในใบเสนอราคา
การอภิปรายเรื่องความคลาดเคลื่อนควรแยกมาตรฐานที่กำหนดกรอบความคลาดเคลื่อนของส่วนรีดเย็นออกจากขีดจำกัดการยอมรับเฉพาะที่ซัพพลายเออร์ของคุณต้องแสดงให้เห็นบนชิ้นส่วนของคุณ
NEN-EN 10162:2003 ได้รับการระบุว่าเป็นปัจจุบันโดย NEN และครอบคลุมความคลาดเคลื่อนมิติและหน้าตัดสำหรับหน้าตัดเหล็กรีดเย็นที่ผลิตด้วยเครื่องขึ้นรูปม้วน รวมถึงหน้าตัด C และ Z ภายในขอบเขตที่ระบุไว้
ANSI/SDI AISI S100-24 เป็นข้อกำหนดอเมริกาเหนือสำหรับการออกแบบชิ้นส่วนโครงสร้างเหล็กขึ้นรูปเย็น และใช้กับชิ้นส่วนที่รับน้ำหนักที่ขึ้นรูปเย็นจากแผ่น แถบ แผ่น หรือแท่งที่มีความหนาไม่เกิน 1 นิ้ว (25.4 มม.) ภายในขอบเขตที่ระบุไว้
| คำถาม | การดำเนินการของผู้ซื้อ | เหตุใดจึงสำคัญ |
|---|---|---|
| คุณกำลังระบุพิกัดความเผื่อของชิ้นส่วนหรือไม่? | ใช้การอ้างอิงความทนทานต่อส่วนรีดเย็นที่เกี่ยวข้องเป็นกรอบงาน จากนั้นระบุขีดจำกัดการยอมรับที่จำเป็นสำหรับโครงการของคุณ | ข้อมูลการเลือก C/CU ชี้ให้ผู้ซื้อแยกขีดจำกัดการยอมรับและเงื่อนไขการวัดออกจากกัน |
| แปเป็นโครงสร้างสมาชิกหรือไม่? | ยืนยันว่าข้อกำหนดการออกแบบโครงสร้างใดที่ใช้ในตลาดโครงการและกับวิศวกรโครงการ | AISI S100-24 เน้นการออกแบบโครงสร้างเหล็กขึ้นรูปเย็น ไม่ใช่การรับประกันกำลังผลิตของเครื่องจักร |
| คุณกำลังซื้ออุปกรณ์ใช่ไหม? | ขอให้ทดลองใช้หรือตรวจสอบการยอมรับกับภาพวาดของคุณแทนที่จะอาศัยชื่อมาตรฐานเพียงอย่างเดียว | มาตรฐานความคลาดเคลื่อนสามารถกำหนดกรอบสิ่งที่วัดได้ แต่ไม่ได้พิสูจน์ว่าการกำหนดค่าเครื่องจักรเฉพาะเจาะจงจะตรงตามแบบชิ้นส่วนของคุณ |
RFQ ที่เป็นประโยชน์จะให้แบบร่างของซัพพลายเออร์ ข้อมูลวัสดุ ข้อกำหนดของรู ความยาวในการตัด ความคาดหวังด้านความคลาดเคลื่อน และส่วนประสมการผลิต ก่อนที่จะขอคำแนะนำเกี่ยวกับเครื่องแปแบบ C และ Z
คัดเลือกบรรทัด C-only หรือ C/U เมื่อสมุดคำสั่งซื้อของคุณรวมอยู่ในกลุ่มโปรไฟล์เดียว แสดงรายการ C/Z เมื่อมีความต้องการที่เกิดขึ้นซ้ำสำหรับทั้งโปรไฟล์ C และ Z ช่วยให้กำหนดขอบเขตการสลับและการยอมรับที่กว้างขึ้น
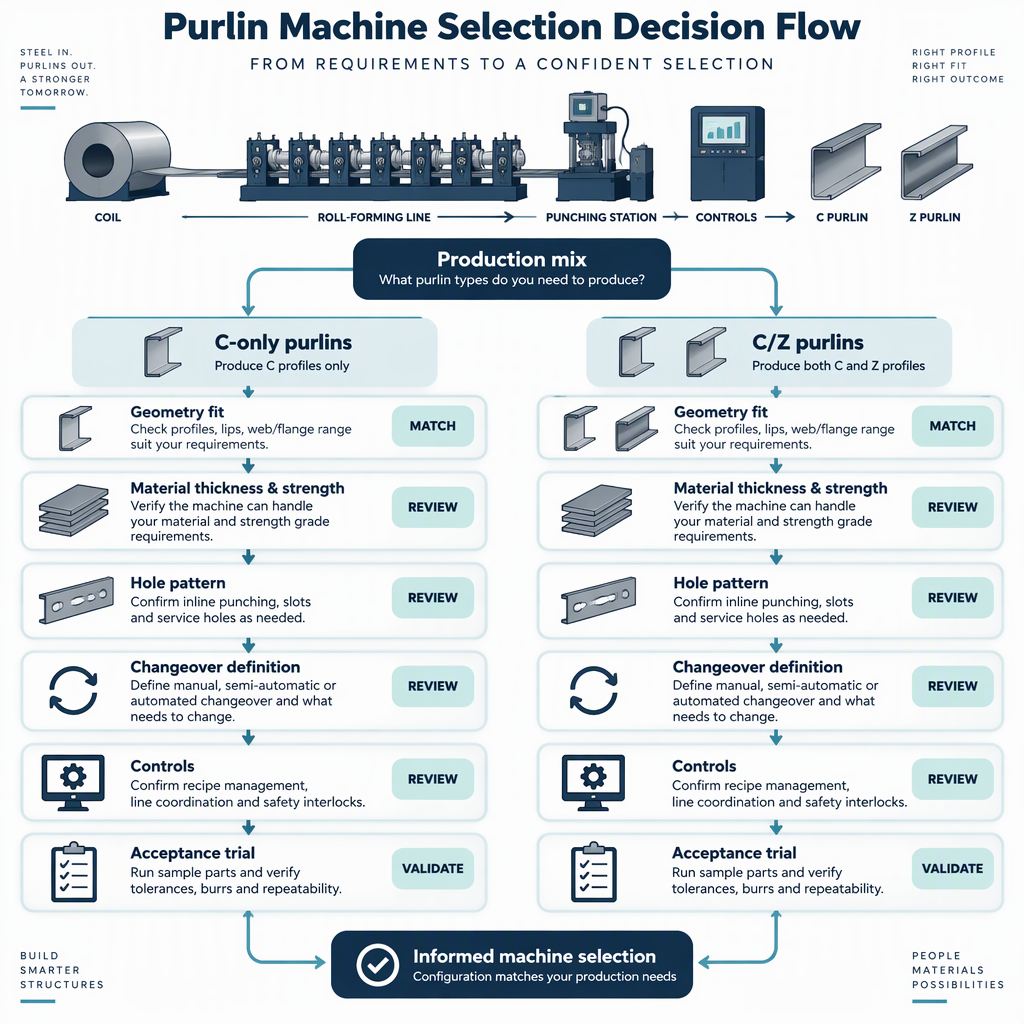
| สถานการณ์การผลิต | มีแนวโน้มว่าจะเลือก หัวข้อ | ที่มุ่งเน้นในการจัดซื้อ |
|---|---|---|
| โปรเจ็กต์ส่วนใหญ่ใช้ส่วน C แบบ lipped หรือแบบ C/U ที่มีขนาดคงที่ | สาย C เท่านั้นหรือสาย C/U | ยืนยันการวาดโปรไฟล์ ความหนา รู การตัด การควบคุม และการตรวจสอบการยอมรับ |
| โครงการต่างๆ มักต้องใช้ทั้งแปขนาด C และ Z | สาย C/Z | ยืนยันการครอบคลุมขนาด C และ Z วิธีการสลับ การเจาะเสริม และขั้นตอนการทำงานจากเครื่องถอดรหัสผ่านชั้นวางทางออก |
| รู ความคลาดเคลื่อน หรือวัสดุที่คุณต้องการเป็นงานเฉพาะของโครงการ | ขอบเขตใดขอบเขตหนึ่ง หลังจากคำจำกัดความการทดลองใช้ | อย่าเลือกตามชื่อรุ่นเพียงอย่างเดียว ต้องการวิธีการยอมรับแบบวาด |
ก่อนสั่งซื้อ การอภิปรายเพื่อการยอมรับควรพิสูจน์การกำหนดค่าที่เสนอโดยเทียบกับโปรไฟล์ รู วัสดุ และขีดจำกัดการวัดที่แท้จริงของคุณ
ตัวเลือกเครื่องแป C และ Z ที่ดีที่สุดคือเครื่องที่มีขอบเขตการขึ้นรูป การเจาะ การตัด การเปลี่ยน และการยอมรับที่ตรงกับแบบและวัสดุจริงของคุณ ไม่ใช่เครื่องที่มีฉลากที่กว้างที่สุด
สำหรับงาน C-only หรือ C/U ให้ตรวจสอบการวาด การเจาะรู และพิกัดความเผื่ออย่างแม่นยำ สำหรับงาน C/Z ให้เพิ่มคำจำกัดความการสลับที่ชัดเจน และทดสอบกลุ่มโปรไฟล์ทั้งสองในแผนการยอมรับ วิธีการดังกล่าวช่วยให้การเปรียบเทียบมุ่งเน้นไปที่ความต้องการของเครื่องจักรที่คุณสามารถตรวจสอบได้ก่อนซื้อ
คำตอบสั้นๆ เหล่านี้มุ่งเน้นไปที่คำถามเกี่ยวกับการเลือกเครื่องจักรที่ส่งผลต่อการวาดแบบ การใช้เครื่องมือ การเจาะ การเปลี่ยน และการยอมรับ
ขอบเขตที่มุ่งเน้น C เริ่มต้นด้วยการวาดโปรไฟล์ C หรือ C/U แบบปากแหลม รวมถึงขนาด รู และขีดจำกัดการยอมรับ
ขอบเขต AC/Z ต้องกำหนดทั้งช่วงโปรไฟล์ C และ Z และวิธีที่บรรทัดที่เสนอสลับระหว่างตระกูลโปรไฟล์เหล่านั้น
ไม่เสมอไป; ตัวอย่างเส้น CZ รายการหนึ่งระบุว่าสามารถสร้างแปขนาด C และ Z ที่แตกต่างกันได้โดยไม่ต้องเปลี่ยนลูกกลิ้งหรือตัวเว้นระยะ แต่ข้อความดังกล่าวใช้กับการกำหนดค่านั้นและยังคงต้องมีการตรวจสอบกับแบบของคุณ
รูหรือรอยบากที่เจาะไว้ล่วงหน้าอาจส่งผลต่อข้อกำหนดในการผ่านขึ้นรูปม้วนและกำลังไฟ และผู้ซื้อควรกำหนดขอบเขตการเจาะและการยอมรับรูก่อนที่จะเปรียบเทียบราคา
NEN-EN 10162:2003 เป็นการอ้างอิงขอบเขตความคลาดเคลื่อนที่เกี่ยวข้องสำหรับหน้าตัดรีดเย็นที่ผลิตบนเครื่องขึ้นรูปม้วน รวมถึงหน้าตัด C และ Z ภายในขอบเขตที่ระบุไว้
เลขที่ ANSI/SDI AISI S100-24 กล่าวถึงการออกแบบโครงสร้างเหล็กขึ้นรูปเย็นภายในขอบเขตที่ระบุไว้ ไม่ได้พิสูจน์ผลลัพธ์หรือการยอมรับของเครื่องแปโดยเฉพาะ
ส่งแบบโปรไฟล์ ความหนาของวัสดุ รัศมีการโค้งงอภายใน แบบเจาะรู ความยาวในการตัด ความคาดหวังด้านความทนทาน และการตรวจสอบการยอมรับ สำหรับการผลิต C/Z ให้รวมทั้งตระกูลโปรไฟล์และช่วงขนาด
ถามว่าการกล่าวอ้างประกอบด้วยอะไรบ้าง: การเปลี่ยนลูกกลิ้งหรือตัวเว้นระยะ การปรับความกว้าง การสลับตระกูลโปรไฟล์ โปรแกรมการเจาะ ความยาวในการตัด สูตรควบคุม และส่วนที่วัดได้ซึ่งยืนยันว่าการเปลี่ยนเสร็จสมบูรณ์


