FAT ที่ขึ้นรูปเป็นม้วนควรยืนยันว่าการวาด วัสดุ เกจ Datum และกฎการยอมรับที่ตกลงกันไว้สามารถสร้างโปรไฟล์ที่ใช้งานได้ ลักษณะของรู และความยาวในการตัดภายใต้เงื่อนไขการทดสอบที่คุณบันทึกไว้ ไม่ยอมรับบรรทัดสัญญาความถูกต้องทั่วไป เมื่อเกณฑ์ความคลาดเคลื่อน เครื่องมือวัด และกฎการทดสอบซ้ำไม่ได้รับการแก้ไขในโปรโตคอล FAT
กำหนดขอบเขต FAT ก่อนการวัดชิ้นส่วน
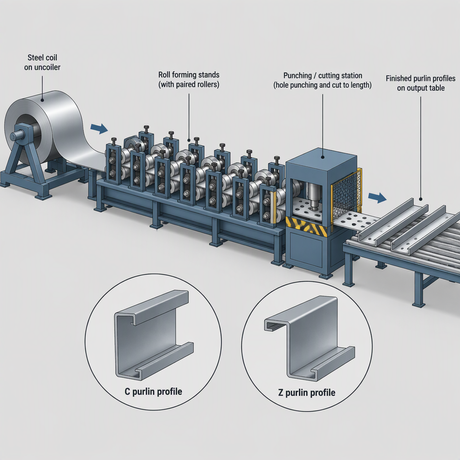
FAT การขึ้นรูปม้วนควรเริ่มต้นด้วยการกำหนดว่าการขึ้นรูป การเจาะ และการตัดใดที่กำลังเกิดขึ้น เนื่องจากการขึ้นรูปม้วนเป็นกระบวนการต่อเนื่องที่ค่อยๆ โค้งงอแถบผ่านแม่พิมพ์ลูกกลิ้งที่ต่อเนื่องกัน และอาจรวมถึงคุณสมบัติแบบอินไลน์และการตัดตามความยาว
- แนบแบบร่างโปรไฟล์ที่ได้รับอนุมัติ ตารางพิกัดความเผื่อ ตารางเวลารู ข้อกำหนดความยาวในการตัด และรูปแบบ Datum เข้ากับบันทึก FAT ก่อนที่จะตัดสินตัวอย่างแรก
- ระบุเกรดของวัสดุ ความหนา สภาพการเคลือบ และสภาพของขดลวดที่จะใช้ในระหว่างการทดสอบ เนื่องจากผลลัพธ์ด้านมิติอาจได้รับผลกระทบจากความแข็งแรงของวัสดุ ความแปรผันของความแข็งแรงของผลผลิต การสปริงกลับ และรูปร่างของขดลวดที่เข้ามา
- ระบุเครื่องมือวัด สถานะการสอบเทียบ วิธีการวัด และผู้รับผิดชอบในการบันทึกผลก่อนเริ่มดำเนินการพยาน
- กำหนดสิ่งที่จะเกิดขึ้นเมื่อผลลัพธ์อยู่นอกข้อกำหนดที่ตกลงไว้: การปรับปรุง ตัวอย่างเพิ่มเติม การระงับเพื่อการตรวจสอบทางวิศวกรรม หรือการทดสอบซ้ำอย่างเป็นทางการ
หลีกเลี่ยงการเขียน "ความแม่นยำของเครื่องจักรที่จะได้รับการยืนยัน" เป็นขอบเขต FAT ทั้งหมด ขอบเขตที่เป็นประโยชน์คือขอบเขตเฉพาะชิ้นส่วน: รูปทรงโปรไฟล์ คุณลักษณะการทำงาน ความยาวในการตัด วิธีการวัด จำนวนตัวอย่าง และกฎการกำจัด
ทดสอบโปรไฟล์กับภาพวาด ไม่ใช่ขัดกับคำสัญญาทั่วไป
การตรวจสอบโปรไฟล์ควรเปรียบเทียบส่วนที่ขึ้นรูปกับตารางการวาดและพิกัดความเผื่อที่ผู้ซื้ออนุมัติ เนื่องจากขนาดที่ขึ้นรูปเป็นม้วนจะขึ้นอยู่กับการสปริงกลับ ความแปรผันของวัสดุ รูปทรงคอยล์ สภาพเครื่องมือ และข้อกำหนดด้านความคลาดเคลื่อน
- ยืนยันหน้าตัดที่เสร็จสิ้นแล้ว: แผ่น หน้าแปลน ริมฝีปาก กลับ ซี่โครง หรือรูปทรงอื่นๆ ที่กำหนดรูปวาด ซึ่งทำให้ผลิตภัณฑ์ก่อสร้างใช้งานได้
- วัดขนาดวิกฤตที่สถานีที่ตกลงกัน แทนที่จะเลือกจุดที่สะดวกหลังการวิ่ง
- บันทึกการบิด การโค้งงอ แสงแฟลร์ การเสียรูปเฉพาะจุด และการทำเครื่องหมายที่มองเห็นได้เฉพาะเมื่อการวาดหรือโปรโตคอล FAT กำหนดว่าเงื่อนไขเหล่านั้นส่งผลต่อการยอมรับอย่างไร
- แยกตัวอย่างการตั้งค่าออกจากตัวอย่าง FAT ที่ยอมรับ เพื่อให้ชิ้นงานที่ได้รับการปรับแต่งตั้งแต่เนิ่นๆ จะไม่ปิดบังสภาพขั้นสุดท้ายของเครื่องจักร
- หากพิกัดความเผื่อเข้มงวดเกินกว่าที่ฟังก์ชันผลิตภัณฑ์ต้องการ ให้ตรวจสอบว่าจำเป็นจริงๆ หรือไม่ก่อนที่จะใช้เป็นเกณฑ์ในการปฏิเสธ
อย่านำเข้าค่าเผื่อโปรไฟล์สากลจากโครงการอื่น เกณฑ์ความคลาดเคลื่อนควรมาจากแบบผลิตภัณฑ์ ความพอดีในการใช้งาน การประกอบขั้นปลาย และวิธีการวัดที่ทั้งสองฝ่ายยอมรับ
ตรวจสอบรู ร่อง และรอยบากเป็นคุณสมบัติการทำงาน
การตรวจสอบรู ร่อง และรอยบากจะรวมอยู่ใน FAT เมื่อคุณสมบัติเหล่านั้นเป็นส่วนหนึ่งของกระบวนการขึ้นรูปม้วนอย่างต่อเนื่อง หรือผลิตขึ้นก่อนการขึ้นรูป จากนั้นจึงลำเลียงผ่านแท่นขึ้นรูป
- ตรวจสอบประเภทคุณสมบัติ: รูกลม ช่องยาว รอยบาก คัทเอาต์ส่วนนูน หรือคุณสมบัติอื่น ๆ ที่กำหนดรูปวาด
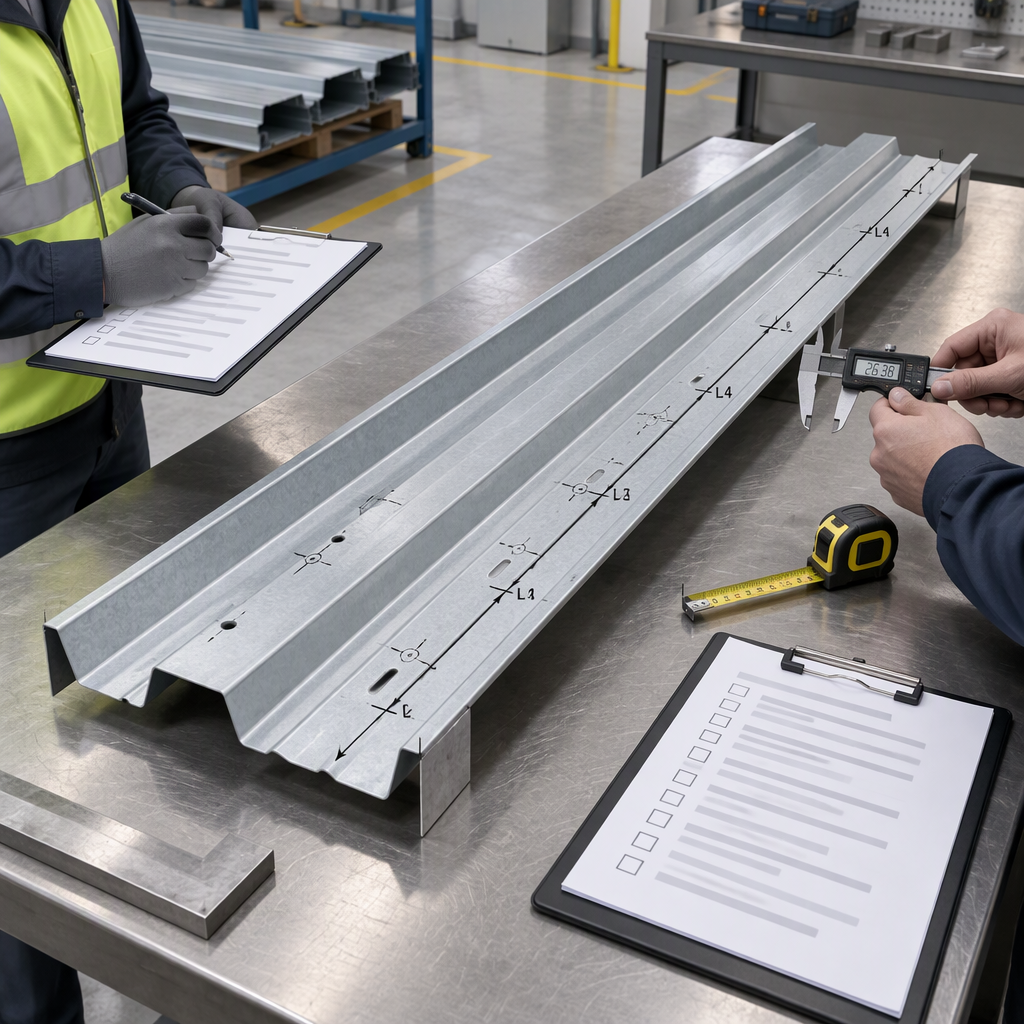
- วัดตำแหน่งของคุณลักษณะจาก Datum ที่ตกลงไว้ ไม่ใช่จากขอบที่ตัดหรือมุมที่เกิดขึ้น เว้นแต่ภาพวาดจะกำหนด Datum นั้น
- ตรวจสอบว่าการขึ้นรูปมีการขยับ ยืด บิดเบี้ยว หรือหมุนคุณสมบัติที่ถูกเจาะก่อนที่แถบจะเข้าสู่การขึ้นรูปในภายหลังหรือไม่
- บันทึกเสี้ยน การเสียรูป การฉีกขาด หรือความเสียหายของการเคลือบเฉพาะกับข้อความยอมรับที่ได้รับการตกลงล่วงหน้าเท่านั้น
- ยืนยันว่าระยะพิทช์ของรูและลำดับคุณสมบัติตรงกับข้อกำหนดในการประกอบ โดยเฉพาะอย่างยิ่งในกรณีที่โปรไฟล์จะอยู่ในแนวเดียวกับคลิป สกรู แผง หรือส่วนประกอบอื่นๆ ของอาคาร
ตรวจสอบความยาวของการตัดด้วยข้อมูลและบันทึกที่ตกลงกันไว้
การตรวจสอบความยาวตัดควรยืนยันว่าเส้นสร้างความยาวชิ้นส่วนตามการวาดหลังจากการขึ้นรูปและตัดตามความยาว โดยใช้ข้อมูลที่ตกลงไว้และผลลัพธ์ตัวอย่างที่บันทึกไว้
- กำหนดว่าจะวัดความยาวโดยรวม ระหว่างส่วนปลาย จากจุดอ้างอิงที่เจาะ หรือจากการอ้างอิงฟังก์ชันอื่น
- ดำเนินการตามจำนวนชิ้นที่ตกลงไว้หลังจากตั้งค่าความเสถียรแล้ว จากนั้นระบุแต่ละส่วนที่วัดได้ในบันทึก FAT
- ใช้เครื่องมือวัดและวิธีการที่การสอบเทียบและการสอบกลับเพียงพอสำหรับการพิจารณาค่าความคลาดเคลื่อนของความยาว
- บันทึกค่าที่วัดได้แต่ละค่า แทนที่จะเขียนเพียงผ่านหรือไม่ผ่าน เนื่องจากการตรวจสอบทางวิศวกรรมในภายหลังอาจต้องมีการแพร่กระจายตามจริง
- หากความยาวของการตัดเปลี่ยนแปลงหลังจากการปรับโปรไฟล์ ให้ทำการตรวจสอบที่ได้รับผลกระทบซ้ำ แทนที่จะยอมรับบันทึกความยาวก่อนหน้านี้
ความยาวในการตัดไม่ได้แยกออกจากส่วนที่เหลือของเส้น สภาพของวัสดุ การตั้งค่าการขึ้นรูป การสึกหรอของเครื่องมือ และตัวเลือกพิกัดความเผื่ออาจส่งผลต่อชิ้นส่วนที่ไปถึงสถานีตัดในที่สุด
ควบคุมระบบการวัดก่อนตัดสินตัวเครื่อง
ก่อนที่จะปฏิเสธหรือยอมรับตัวอย่าง FAT ให้ยืนยันว่าเกจ บันทึกการสอบเทียบ วิธีการวัด และความไม่แน่นอนนั้นเพียงพอสำหรับความคลาดเคลื่อนในเกณฑ์วิธี FAT
NIST อธิบาย ความสามารถในการตรวจสอบย้อนกลับทางมาตรวิทยา ผ่านการสอบเทียบ วัสดุอ้างอิง วิธีทดสอบ การประเมินความไม่แน่นอน และรายการตรวจสอบการตรวจสอบย้อนกลับ และกำหนดให้ผู้ใช้ผลการวัดต้องรับผิดชอบต่อการตัดสินใจว่าสิ่งใดเพียงพอสำหรับความต้องการของพวกเขา
AIAG ระบุว่าข้อมูลการวัดถูกนำมาใช้ในเกือบทุกกระบวนการผลิต และการประเมินคุณภาพของระบบการวัดจะช่วยระบุจุดที่สามารถปรับปรุงได้
- จับคู่ความละเอียดและวิธีการของเกจกับเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้
- นำบันทึกการสอบเทียบปัจจุบันสำหรับคาลิปเปอร์ เทป เกจวัดความสูง อุปกรณ์จับยึด อุปกรณ์ CMM หรือเกจแบบกำหนดเองที่ใช้ใน FAT
- กำหนดว่าใครจะวัด วัดที่ไหน และวิธีจัดการกับการอ่านซ้ำ
- หากมีบุคคลหรือมาตรวัดหลายคนมีอิทธิพลต่อการตัดสินใจ ให้วางแผนการตรวจสอบระบบการวัดก่อนที่จะใช้ข้อมูลส่วนเพิ่มเป็นพื้นฐานในการยอมรับ
ล็อควัสดุตัวอย่างและดำเนินการเงื่อนไขลงในบันทึก
บันทึก FAT ควรระบุวัสดุและสภาวะการทำงานที่ใช้สำหรับตัวอย่างที่เห็น เนื่องจากขนาดที่ขึ้นรูปเป็นม้วนสามารถเปลี่ยนแปลงได้ตามความแข็งแรงของวัสดุ การสปริงกลับ ความแปรผันของความแข็งแรงของผลผลิต รูปร่างของขดลวดที่เข้ามา เครื่องมือที่สึกหรอ และข้อกำหนดด้านความคลาดเคลื่อน
- บันทึกข้อมูลประจำตัวของขดลวดหรือแถบ ความหนาที่กำหนด เกรดวัสดุ สภาพการเคลือบ และปัญหารูปร่างของคอยล์ที่ทราบก่อนดำเนินการ
- ระบุการดำเนินการแบบอินไลน์ที่ใช้งานอยู่: การขึ้นรูปเท่านั้น การเจาะ การบาก การเซาะร่อง การนูน การโค้ง และการตัดตามความยาว
- ระบุเงื่อนไขการตั้งค่าของม้วน การเจาะ เครื่องมือตัด ฟิกซ์เจอร์ และเกจที่มีอิทธิพลต่อชิ้นส่วนทดลอง
- เก็บการเปลี่ยนแปลงการตั้งค่าไว้ในบันทึกเพื่อให้ชุดตัวอย่างที่ยอมรับเชื่อมโยงกับเงื่อนไขที่ปรับขั้นสุดท้าย
เมื่อวัสดุการผลิตแตกต่างจากวัสดุ FAT ให้ถือว่าผลลัพธ์ของ FAT มีเงื่อนไข ใช้ FAT เพื่อตรวจสอบการตั้งค่าและวิธีการวัดที่ตกลงไว้ จากนั้นกำหนดการยืนยันเพิ่มเติมที่จำเป็นสำหรับกลุ่มผลิตภัณฑ์คอยล์การผลิต
เปลี่ยนการวัดเป็นการตัดสินใจยอมรับ
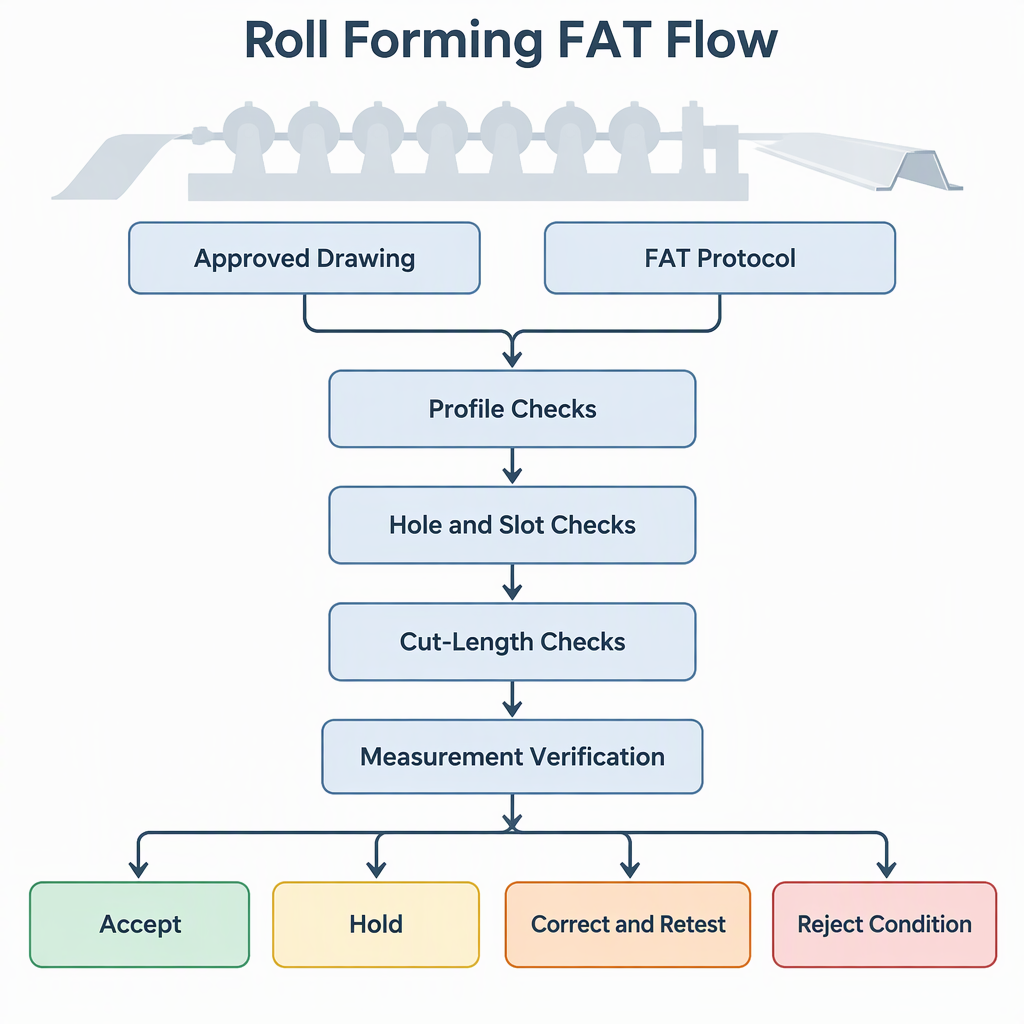
รายการตรวจสอบ FAT ควรแปลงผลลัพธ์โปรไฟล์ รู และความยาวตัดให้เป็นลักษณะที่ชัดเจน: ยอมรับ แก้ไขและทดสอบซ้ำ ระงับไว้เพื่อการตรวจสอบทางวิศวกรรม หรือปฏิเสธเงื่อนไขการทดลอง
| ผลลัพธ์ FAT | การกระทำของผู้ซื้อ | บันทึกเพื่อเก็บไว้ |
|---|---|---|
| การวัดโปรไฟล์ คุณสมบัติ และความยาวที่สำคัญทั้งหมดเป็นไปตามตารางการวาดและพิกัดความเผื่อที่ตกลงกันไว้ | ยอมรับเงื่อนไขการเป็นพยานตามขอบเขตที่กำหนด | ค่าที่วัดได้ รหัสตัวอย่าง บันทึกวัสดุ รายการมาตรวัด และการจัดการที่ลงนาม |
| การวัดถือเป็นค่าเผื่อภายนอก แต่สาเหตุอาจเกี่ยวข้องกับการตั้งค่า | แก้ไขการตั้งค่าและทดสอบคุณลักษณะที่ได้รับผลกระทบอีกครั้ง | ผลลัพธ์ดั้งเดิม การปรับเปลี่ยน การทดสอบ ID ตัวอย่างซ้ำ และค่าที่วัดใหม่ |
| ผลลัพธ์ที่ได้มีเพียงเล็กน้อยและวิธีการวัดไม่เพียงพอสำหรับค่าความคลาดเคลื่อน | ระงับการตัดสินใจจนกว่าวิธีการวัดหรือเกจจะได้รับการยืนยัน | สถานะการสอบเทียบเกจ คำอธิบายวิธีการ การอ่านซ้ำ และการตัดสินใจทบทวน |
| ชิ้นส่วนไม่เป็นไปตามแบบการทำงานที่ตกลงกันไว้หลังจากแก้ไขตามสมควร | ปฏิเสธเงื่อนไขที่เห็นหรือเปิดการเจรจาทางเทคนิคอีกครั้ง | การวัดที่ไม่เป็นไปตามข้อกำหนด ข้อกำหนดที่ได้รับผลกระทบ และตกลงกันในขั้นตอนต่อไป |
- ลงชื่อเฉพาะลักษณะที่เห็นและวัดจริงเท่านั้น
- เก็บบันทึกการวัดด้วยการจัดการ FAT ขั้นสุดท้าย
- อย่าปล่อยให้ผลลัพธ์ความยาวที่ผ่านไปมาแทนที่โปรไฟล์หรือข้อกำหนดของรูที่ล้มเหลว
บทสรุป
FAT แบบม้วนที่มีประโยชน์เป็นเหตุการณ์การตรวจสอบการจัดซื้อจัดจ้างที่มีการควบคุม ไม่ใช่การสาธิตเครื่องจักรทั่วไป
กำหนดการดำเนินการขึ้นรูปลูกกลิ้งที่เห็น รวมถึงการขึ้นรูป คุณลักษณะแบบอินไลน์ และการตัดตามความยาว
ตัดสินโปรไฟล์ รู ร่อง รอยบาก และความยาวในการตัด โดยเทียบกับตารางการวาดและพิกัดความเผื่อที่ตกลงกันไว้
ยืนยันความสามารถในการตรวจสอบย้อนกลับของการวัดและความเพียงพอของวิธีการ ก่อนที่จะตัดสินใจยอมรับข้อมูลจากเส้นขอบ
คำถามที่พบบ่อย
คำถามเหล่านี้ช่วยให้ผู้ซื้อปิดช่องว่างทั่วไปก่อนที่จะลงนามในบันทึก FAT
ควรวัดตัวอย่างโปรไฟล์จำนวนเท่าใด
ใช้จำนวนตัวอย่างที่ตกลงไว้ในโปรโตคอล FAT จุดสำคัญคือ การนับ สถานี ตารางพิกัดความเผื่อ และกฎการกำจัดทิ้งได้รับการแก้ไขก่อนที่จะเลือกชิ้นส่วน
ควรตรวจสอบรูก่อนหรือหลังการขึ้นรูปหรือไม่?
ตรวจสอบคุณสมบัติในสภาพที่สำคัญกับผลิตภัณฑ์ขั้นสุดท้าย หากมีการเจาะรูหรือรอยบากก่อนการขึ้นรูป ให้ตรวจสอบตำแหน่งและสภาพสุดท้ายหลังจากการขึ้นรูปด้วย
ควรใช้พิกัดความเผื่อความยาวตัดเท่าใด
ใช้ความคลาดเคลื่อนจากรูปวาดที่ได้รับอนุมัติหรือข้อกำหนดการซื้อ คำอธิบายกระบวนการขึ้นรูปม้วนทั่วไปรองรับการตัดตามความยาว แต่ไม่ได้กำหนดพิกัดความเผื่อสากลสำหรับทุกโปรไฟล์
เกจทั้งหมดจำเป็นต้องมีบันทึกการสอบเทียบที่ FAT หรือไม่
เกจที่ใช้สำหรับการตัดสินใจในการยอมรับควรมีบันทึกการสอบเทียบและการตรวจสอบย้อนกลับที่เพียงพอสำหรับเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้
สามารถยอมรับผล FAT ได้หรือไม่ หากวัสดุการผลิตมีการเปลี่ยนแปลงในภายหลัง?
ถือว่าผลลัพธ์ FAT เชื่อมโยงกับวัสดุที่บันทึกไว้และเงื่อนไขการทำงาน หากวัสดุการผลิตเปลี่ยนแปลงในลักษณะที่ส่งผลต่อความแข็งแรง การสปริงกลับ ความหนา หรือรูปร่างของขด ให้กำหนดการยืนยันเพิ่มเติม
จะเกิดอะไรขึ้นกับการวัดเส้นเขตแดน?
ระงับการตัดสินใจจนกว่าวิธีการวัด สภาวะของเกจ การอ่านค่าซ้ำ และความไม่แน่นอนจะเพียงพอสำหรับการตัดสินความคลาดเคลื่อน
ม้วนที่ขึ้นรูปเป็น FAT พิสูจน์ได้ว่าทุกคอยล์การผลิตในอนาคตจะผ่านหรือไม่
ไม่ เป็นข้อพิสูจน์เงื่อนไขที่เห็นโดยขัดกับขอบเขต FAT ที่ตกลงกันไว้ คอยล์ในอนาคต การสึกหรอของเครื่องมือ ความแปรผันของวัสดุ และการเปลี่ยนแปลงการตั้งค่าอาจต้องมีการควบคุมการผลิตเพิ่มเติม