ประเมินการเปลี่ยนแปลงขนาดแปเป็นเส้นทางควบคุมจากแปที่ดีครั้งสุดท้ายในขนาดเดียวไปเป็นแปที่ดีตัวแรกในขนาดถัดไป ไม่ใช่เป็นชื่อคุณลักษณะเพียงอย่างเดียว การตรวจสอบการซื้อที่เข้มงวดที่สุดจะรวมขั้นตอนการปรับเปลี่ยนที่สังเกตได้ การตรวจสอบโปรไฟล์ การตรวจสอบข้อบกพร่อง และการบันทึกเศษซาก ก่อนที่จะยอมรับการเรียกร้องการเปลี่ยนแปลงใดๆ
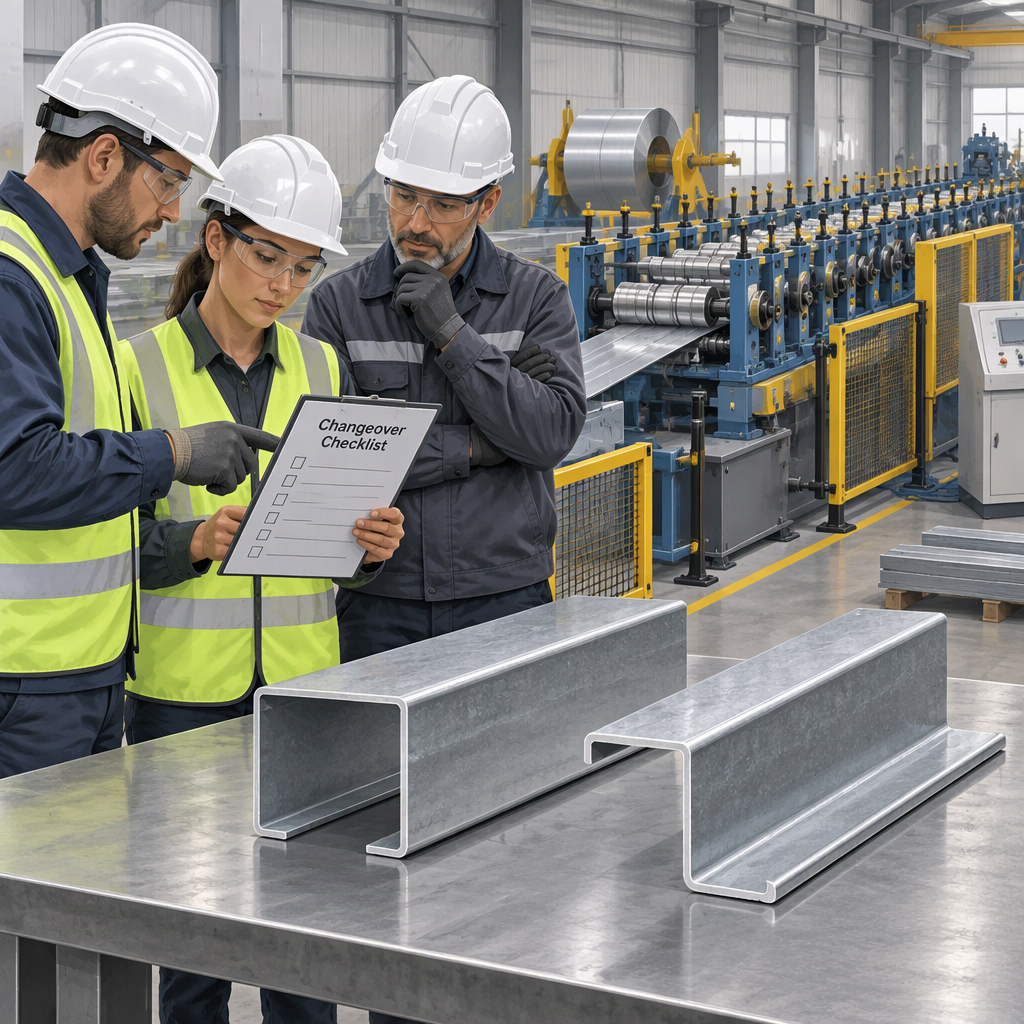
กำหนดขอบเขตการเปลี่ยนขนาดแป
เพื่อวัตถุประสงค์ในการซื้อ ขอบเขตการเปลี่ยนขนาดแปควรครอบคลุมทุกกิจกรรมระหว่างส่วนที่สอดคล้องครั้งสุดท้ายจากขนาดเก่าและส่วนที่สอดคล้องครั้งแรกจากขนาดใหม่
ขอบเขตนั้นตรงกับกรอบการลดการตั้งค่าที่อธิบายไว้ใน คำแนะนำแบบลีนของ NIST MEP และการปรับปรุงกระบวนการ : การวัดที่มีประโยชน์ไม่ใช่แค่การเคลื่อนที่ที่เครื่องจักร แต่เป็นการเปลี่ยนจากเอาต์พุตที่ดีหนึ่งไปยังเอาต์พุตที่ดีถัดไป
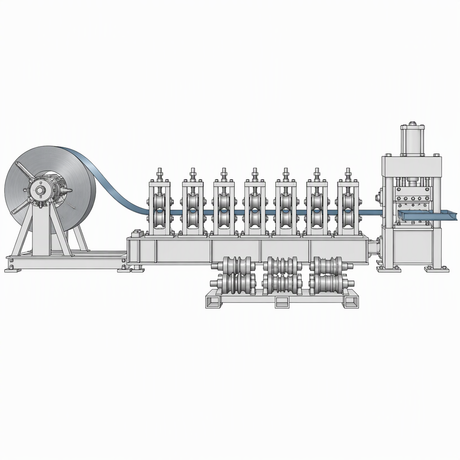
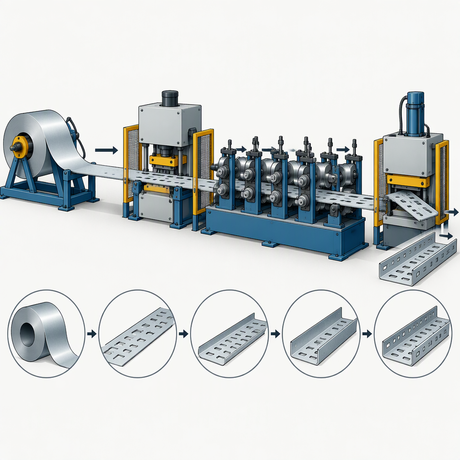
ในการขึ้นรูปม้วน แผ่นเรียบจะถูกขึ้นรูปทีละน้อยเป็นโปรไฟล์ และคุณภาพของโปรไฟล์จะไวต่อวัสดุ รูปทรง พารามิเตอร์ของกระบวนการ และความแม่นยำในการตั้งค่า
เนื่องจากข้อบกพร่องส่วนโค้ง การบิด และโปรไฟล์อื่นๆ อาจเกี่ยวข้องกับการกระจายความเครียดตามยาวที่ไม่เป็นเนื้อเดียวกัน การตรวจสอบการเปลี่ยนแปลงจึงควรรวมการตรวจสอบโปรไฟล์หลังจากการปรับเปลี่ยน แทนที่จะหยุดเพียงแค่ว่าล้อหมุน ตัวเว้นระยะ คาสเซ็ตต์ หรือสูตรผสมถูกย้ายหรือไม่
สำหรับโรงงานผลิตผลิตภัณฑ์การก่อสร้างด้วยโลหะ ขอบเขตนี้ช่วยให้การสนทนาเป็นไปได้จริง เช่น ถามว่าต้องเปลี่ยนแปลงอะไรบ้าง การตั้งค่าแต่ละอย่างได้รับการตรวจสอบอย่างไร ใช้วัสดุใดก่อนที่จะได้รับการอนุมัติ และใครเป็นผู้ลงนามว่าแปขนาดใหม่พร้อมสำหรับการผลิตแล้ว
ประเมินขั้นตอนการปรับก่อนเปรียบเทียบเครื่องจักร
ก่อนที่จะเปรียบเทียบข้อเสนอของเครื่องจักร ให้สังเกตลำดับการเปลี่ยนแปลงเป็นกระบวนการตั้งค่าที่ทำซ้ำได้ โดยมีขั้นตอนการจัดเตรียม การปรับแต่ง การร้อยด้ายหรือการรีสตาร์ท การวัด การแก้ไข และการอนุมัติที่กำหนดไว้
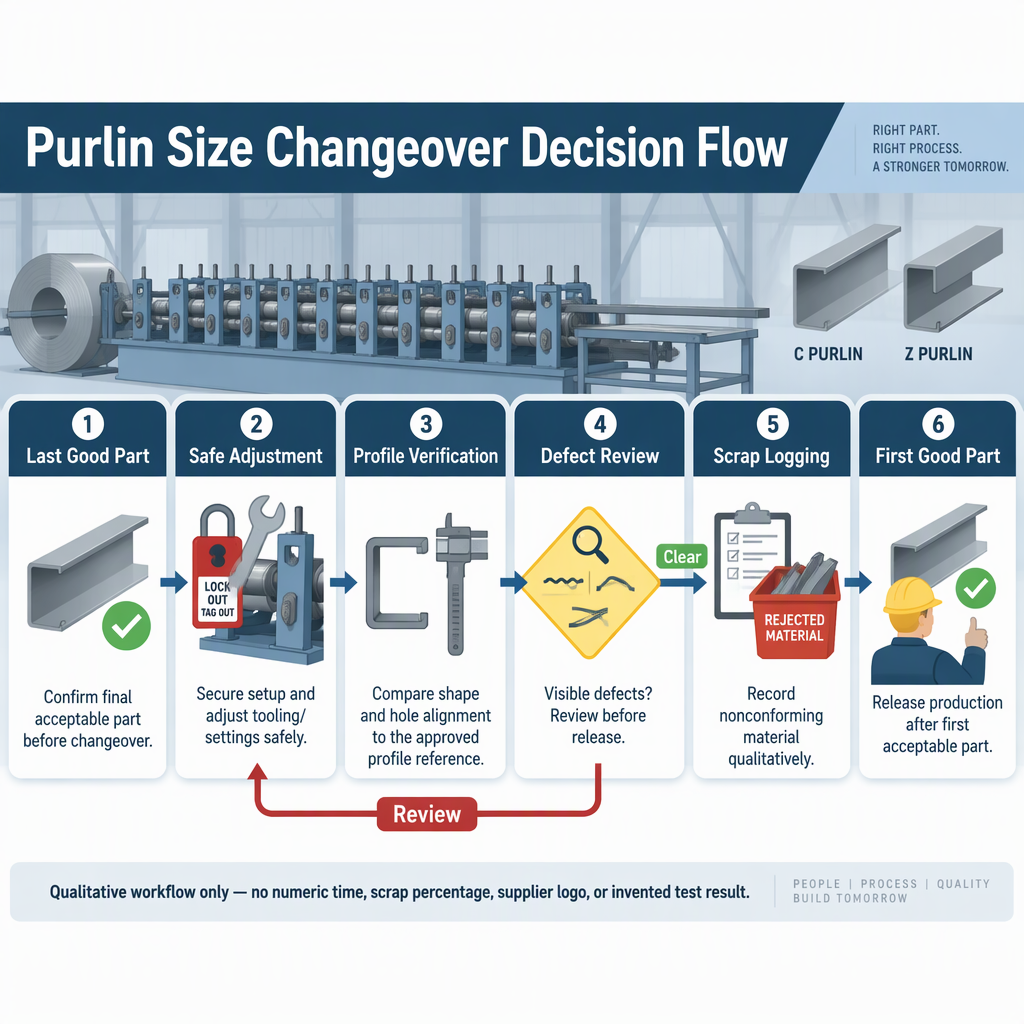
- เริ่มต้นด้วยส่วนที่ดีสุดท้ายจากการทำงานปัจจุบัน และบันทึกว่าเงื่อนไขการตั้งค่าใดที่จะเปลี่ยนแปลงสำหรับขนาดแปถัดไป
- ก่อนที่จะเข้าถึงอุปกรณ์ที่ขับเคลื่อนด้วยตนเองใดๆ กำหนดให้ผู้ปฏิบัติงานปิดและถอดแหล่งพลังงานไฟฟ้า ไฮดรอลิก นิวแมติก หรือแบตเตอรี่ที่เกี่ยวข้อง จากนั้นปฏิบัติตามวิธีการเข้าถึงและการปรับแต่งที่ได้รับอนุญาตในคู่มือเครื่องจักรเท่านั้น
- สังเกตว่าเครื่องมือ เกจ สเปเซอร์ ม้วน อุปกรณ์จับยึด และเอกสารขนาดได้จัดเตรียมไว้ก่อนที่จะเริ่มการปรับเปลี่ยน เนื่องจากการเตรียมการส่งผลต่อการควบคุมหรือการทำงานแบบชั่วคราวหรือไม่
- ตรวจสอบว่าซัพพลายเออร์ตรวจสอบการตั้งค่าที่อาจส่งผลต่อรูปทรงโปรไฟล์ได้อย่างไร เนื่องจากการตั้งค่าที่ไม่ถูกต้องอาจทำให้เกิดข้อบกพร่องของโปรไฟล์ที่ขึ้นรูปเป็นม้วนได้
- ใช้งานวัสดุทดลองชิ้นแรกเฉพาะหลังจากที่การ์ดและสภาพการทำงานที่ได้รับอนุญาตได้รับการฟื้นฟู จากนั้นตรวจสอบโปรไฟล์เพื่อดูรูปร่าง ส่วนโค้ง การบิด การจัดตำแหน่งรูหรือการเจาะ หากมี และขนาดที่พอดี
- ยุติการสังเกตเฉพาะเมื่อยอมรับส่วนที่ดีส่วนแรกสำหรับขนาดใหม่แล้ว ไม่ใช่เมื่องานปรับแต่งที่มองเห็นได้เสร็จสมบูรณ์
- ถามว่าการปรับเปลี่ยนแต่ละครั้งมีเป้าหมาย เกจ ตัวนับ ค่าสูตร หรือการหยุดที่บันทึกไว้หรือไม่
- สอบถามว่าการตรวจสอบใดที่ผู้ปฏิบัติงานทำ และการตรวจสอบใดต้องได้รับการอนุมัติด้านคุณภาพหรือทางวิศวกรรมกระบวนการ
- ถามว่าการแก้ไขจะถูกบันทึกอย่างไรเมื่อชิ้นทดลองชิ้นแรกไม่ตรงตามโปรไฟล์ที่กำหนด
- สอบถามว่าการสาธิตใช้ความหนาของวัสดุ ช่วงผลผลิต สภาวะการหล่อลื่น และตระกูลแปแบบเดียวกับที่โรงงานของคุณคาดว่าจะดำเนินการหรือไม่
จัดทำแผนผังความเสี่ยงของเศษเสียในการตรวจสอบ ไม่ใช่เฉพาะกับฉลากเครื่องจักรเท่านั้น
เศษซากระหว่างการเปลี่ยนขนาดแปควรได้รับการตรวจสอบว่าเป็นวัสดุที่ไม่เพิ่มมูลค่าซึ่งสร้างขึ้นจากการทดลองตั้งค่า การวัด การแก้ไข และโปรไฟล์ที่ถูกปฏิเสธ ไม่ใช่เปอร์เซ็นต์คงที่ที่แนบมากับหมวดหมู่เครื่องจักร
ภาพรวมการผลิตแบบลีนของ EPA กำหนด กรอบของเสียเนื่องจากเป็นกิจกรรมที่ไม่เพิ่มมูลค่า ในขณะที่ยังคงเน้นย้ำผลิตภัณฑ์ที่มีคุณภาพที่ส่งมอบอย่างมีประสิทธิภาพ ที่ทำให้การบันทึกเรื่องที่สนใจเป็นการตรวจสอบการเลือกที่มีประโยชน์ ไม่ใช่สโลแกนทางการตลาด
| จุดเปลี่ยน | ความเสี่ยงจากเศษที่ต้องตรวจสอบ | คำถามในการยืนยันผู้ซื้อ |
|---|---|---|
| การตั้งค่าเริ่มต้น | อาจใช้วัสดุก่อนที่ขนาดถัดไปจะได้รับการยอมรับเป็นส่วนที่ดี | ซัพพลายเออร์กำหนดจุดเริ่มต้นและจุดสิ้นสุดของการเปลี่ยนแปลงไว้ที่ใด |
| การสร้างโปรไฟล์ | ข้อบกพร่องด้านส่วนโค้ง การบิด และรูปทรงอื่นๆ อาจบ่งบอกถึงปัญหาโปรไฟล์ที่ละเอียดอ่อนในการตั้งค่า | มาตรวัดหรือการวัดใดที่ยืนยันว่าโปรไฟล์ใหม่เป็นที่ยอมรับ |
| วงการแก้ไข | การแก้ไขซ้ำๆ สามารถสร้างชิ้นงานทดลองที่ไม่เป็นไปตามข้อกำหนดเพิ่มเติมได้ หากไม่ได้ควบคุมการตั้งค่า | การปรับปรุงแก้ไขได้รับการจัดทำเป็นเอกสารและทำซ้ำในการเปลี่ยนแปลงครั้งถัดไปอย่างไร |
| ปล่อยสู่การผลิต | จุดสิ้นสุดที่มีประโยชน์คือชิ้นที่ดีชิ้นแรก ไม่ใช่ชิ้นแรกที่ผลิต | ใครเป็นผู้อนุมัติแปที่ดีตัวแรกและบันทึกอะไรไว้? |
อย่ายอมรับเปอร์เซ็นต์การลดของเสียโดยไม่มีเงื่อนไขเฉพาะโรงงาน บันทึกการทดลอง รายละเอียดของวัสดุ และคำจำกัดความที่ชัดเจนของของเสีย การสาธิตที่เป็นประโยชน์ของซัพพลายเออร์ควรแสดงให้เห็นว่าสิ่งใดถูกนับ สิ่งใดที่นำกลับมาทำใหม่ สิ่งใดที่ถูกปฏิเสธ และสิ่งใดที่ได้รับการยอมรับว่าเป็นผลงานชิ้นแรกที่ดี
ใช้ตารางการคัดเลือกสำหรับการสาธิตซัพพลายเออร์และ RFQ
เปรียบเทียบแนวทางการเปลี่ยนแปลงด้วยตนเอง กึ่งอัตโนมัติ และตามสูตรตามสิ่งที่ซัพพลายเออร์สามารถสาธิตและจัดทำเอกสารไว้ภายใต้เงื่อนไขการผลิตของคุณ
| รายการประเมิน | สิ่งที่ควรถาม | เหตุใดจึงสำคัญ |
|---|---|---|
| แผนที่การปรับ | รายการการตั้งค่าทั้งหมดที่เปลี่ยนแปลงสำหรับแปแต่ละตระกูลและขนาด | การลดการตั้งค่าขึ้นอยู่กับการทำความเข้าใจกระบวนการตั้งค่าทั้งหมด ไม่ใช่การปรับที่มองเห็นได้เพียงครั้งเดียว |
| วิธีการตรวจสอบ | จุดเกจ ภาพวาดโปรไฟล์ ขีดจำกัดการตรวจสอบ และความรับผิดชอบในการลงนาม | ข้อบกพร่องของโปรไฟล์อาจได้รับอิทธิพลจากความแม่นยำในการตั้งค่าและเงื่อนไขของกระบวนการ |
| ภาระงานของผู้ปฏิบัติงาน | งานใดที่ต้องทำด้วยมือ ช่วย หรือจัดเก็บเป็นสูตร และยังต้องมีการตัดสินอีกด้วย | ภาษาของระบบอัตโนมัติจะมีความหมายก็ต่อเมื่อการตรวจสอบโดยมนุษย์ที่เหลืออยู่ชัดเจนเท่านั้น |
| การบัญชีวัสดุทดลอง | วิธีนับชิ้นทดลอง ชิ้นที่ถูกปฏิเสธ และชิ้นแรกที่ยอมรับ | การตรวจสอบเศษซากเป็นส่วนหนึ่งของการควบคุมของเสียและควรเชื่อมโยงกับการยอมรับคุณภาพ |
| บันทึกการทำซ้ำ | การสาธิตการเปลี่ยนแปลงขนาด สภาพวัสดุ หรือทีมผู้ปฏิบัติงานที่เกี่ยวข้องมากกว่าหนึ่งรายการ | กระบวนการที่ทำซ้ำได้มีประโยชน์มากกว่าการแสดงการตั้งค่าครั้งเดียว |
- รวมถึงตระกูลแปที่คาดหวัง ช่วงขนาด ช่วงความหนา ความต้องการในการเจาะรูหรือการเจาะ และสมมติฐานเกี่ยวกับวัสดุม้วนใน RFQ
- ขอให้ซัพพลายเออร์แสดงเส้นทางทั้งหมดจากชิ้นส่วนที่ดีสุดท้ายไปยังชิ้นส่วนที่ดีชิ้นแรกในระหว่างการทดสอบการยอมรับ
- ขอคำแนะนำจากผู้ปฏิบัติงาน เอกสารการตั้งค่า จุดตรวจสอบ และวิธีการปรับเปลี่ยนที่ได้รับอนุญาตสำหรับการกำหนดค่าที่เสนอ
- ยืนยันว่าอินเตอร์ล็อคเพื่อความปลอดภัย การ์ด และคำแนะนำในการแยกพลังงานเป็นส่วนหนึ่งของเอกสารการปฏิบัติงาน ไม่ใช่ความรู้ที่ไม่เป็นทางการของผู้ปฏิบัติงาน
กำหนดขีดจำกัดการบังคับใช้ก่อนที่จะยอมรับการเรียกร้องของซัพพลายเออร์
ปฏิบัติต่อเวลาการเปลี่ยนแปลง เศษซาก การรับรอง กำลังการผลิต หรือคำชี้แจงประสิทธิภาพใดๆ ตามเงื่อนไขจนกว่าจะได้รับการสนับสนุนโดยเอกสารของซัพพลายเออร์ในปัจจุบัน และการสาธิตที่ตรงกับข้อกำหนดด้านวัสดุและโปรไฟล์ของผู้ซื้อ
หลักการทั่วไปในการขึ้นรูปม้วนสามารถช่วยให้วิศวกรถามคำถามได้ดีขึ้น แต่ไม่ได้พิสูจน์ว่าไลน์แปเฉพาะมีช่วงการปรับ ระดับอัตโนมัติ อัตราผลผลิต ผลลัพธ์ของเศษ หรือสัญญาการบริการโดยเฉพาะ
เอกสารข้อบกพร่องในการขึ้นรูปม้วนรองรับความจำเป็นในการตรวจสอบคุณภาพของโปรไฟล์หลังการตั้งค่า เนื่องจากข้อบกพร่องด้านรูปร่างสามารถเชื่อมโยงกับการกระจายความเครียด รูปทรง พารามิเตอร์ของกระบวนการ วัสดุ และความแม่นยำในการตั้งค่า
กรอบการลดการตั้งค่า NIST MEP รองรับการประเมินเส้นทางการเปลี่ยนแปลงที่สมบูรณ์จากส่วนที่ดีไปเป็นส่วนที่ดี
คำแนะนำเกี่ยวกับขยะแบบลีนสนับสนุนการติดตามเศษซากว่าเป็นของเสีย แต่ไม่ได้ให้เกณฑ์มาตรฐานเศษซากจากเครื่องจักรแป
สำหรับการจัดซื้อจัดจ้าง ขอบเขตในทางปฏิบัตินั้นเรียบง่าย: ขอให้ซัพพลายเออร์แต่ละรายพิสูจน์การกำหนดค่าที่แน่นอนที่เสนอมา ข้อมูลจำเพาะ การกล่าวอ้างประสิทธิภาพ การรับรอง ข้อผูกพันในการส่งมอบ และขอบเขตการบริการควรมาจากเอกสารที่ซัพพลายเออร์ควบคุมในปัจจุบัน ข้อกำหนดสัญญา หรือบันทึกการทดสอบการยอมรับ
บทสรุป
การตัดสินใจเปลี่ยนขนาดแปจะแข็งแกร่งที่สุดเมื่อผู้ซื้อประเมินการควบคุมกระบวนการ การตรวจสอบ และการบัญชีเศษวัสดุร่วมกัน
เนื่องจากคุณภาพของโปรไฟล์ที่ขึ้นรูปเป็นม้วนอาจได้รับผลกระทบจากการตั้งค่าและเงื่อนไขของกระบวนการ การตรวจสอบการซื้อที่ดีจึงควรมองข้ามป้ายกำกับการปรับแต่ง และวิธีที่สายการผลิตไปถึงส่วนที่ดีที่ได้รับการตรวจสอบแล้ว
- กำหนดการเปลี่ยนแปลงจากส่วนที่ดีสุดท้ายไปเป็นส่วนที่ดีอันดับแรก
- สังเกตลำดับการปรับทั้งหมดภายใต้เงื่อนไขที่ปลอดภัยและบันทึกไว้
- เชื่อมต่อการตรวจสอบเรื่องที่สนใจกับบันทึกการตรวจสอบ ไม่ใช่เปอร์เซ็นต์ที่ไม่รองรับ
- ขอเอกสารปัจจุบันสำหรับการกำหนดค่าเส้นแปที่แน่นอนที่จะซื้อ
คำถามที่พบบ่อยเกี่ยวกับการเปลี่ยนขนาดแป
คำถามเหล่านี้ช่วยให้ผู้ซื้อเปลี่ยนการอภิปรายการเปลี่ยนแปลงเป็นการตรวจสอบการยอมรับที่สังเกตได้
ข้อบกพร่องหลังการเปลี่ยนแปลงข้อใดควรกระตุ้นให้เกิดการตรวจสอบการตั้งค่าเพิ่มเติม
การเบี่ยงเบนส่วนโค้ง การบิด และรูปร่างโปรไฟล์ควรกระตุ้นให้เกิดการตรวจสอบการตั้งค่า เนื่องจากข้อบกพร่องในการขึ้นรูปม้วนสามารถเชื่อมโยงกับการกระจายความเครียด พารามิเตอร์กระบวนการ วัสดุ รูปทรง และความแม่นยำในการตั้งค่า
อะไรจะนับเป็นการเปลี่ยนขนาดแปสำหรับการจัดซื้อจัดจ้าง?
นับเส้นทางเต็มจากแปที่ยอมรับครั้งสุดท้ายในขนาดปัจจุบันไปจนถึงแปที่ยอมรับครั้งแรกในขนาดถัดไป รวมถึงการเตรียม การปรับแต่ง การทดลองใช้งาน การตรวจสอบ การแก้ไข และการปล่อย
หมายเลขเศษของซัพพลายเออร์สามารถใช้เป็นผลลัพธ์ที่รับประกันได้หรือไม่?
ใช้หมายเลขเศษซากของซัพพลายเออร์เฉพาะเมื่อคำจำกัดความ วัสดุ โปรไฟล์ วิธีการปฏิบัติงาน ขีดจำกัดการตรวจสอบ และบันทึกการยอมรับตรงกับเงื่อนไขการผลิตที่คุณต้องการ
การเปลี่ยนอัตโนมัติดีกว่าการปรับด้วยตนเองเสมอไปหรือไม่?
ไม่โดยอัตโนมัติ สูตรหรือการปรับเปลี่ยนแบบช่วยเหลืออาจมีค่า แต่ผู้ซื้อควรตรวจสอบว่าการตั้งค่าใดได้รับการควบคุม การตรวจสอบใดที่ยังคงเป็นแบบแมนนวล และวิธีอนุมัติแปที่ดีชิ้นแรก
การสาธิตซัพพลายเออร์ควรรวมอะไรบ้าง?
การสาธิตควรแสดงการเตรียมการ การปรับเปลี่ยนอย่างปลอดภัย เริ่มต้นใหม่ การตรวจสอบ การแก้ไขหากจำเป็น การบัญชีเศษซาก และส่วนที่ดีส่วนแรกที่ยอมรับสำหรับขนาดถัดไป
เงื่อนไขความปลอดภัยใดที่จำเป็นก่อนการปรับด้วยตนเอง
ก่อนการเข้าถึงด้วยตนเอง ผู้ปฏิบัติงานควรปิดและถอดแหล่งจ่ายไฟที่เกี่ยวข้อง และปฏิบัติตามขั้นตอนการเข้าถึงที่ได้รับอนุญาตของคู่มือรุ่น ผู้ซื้อไม่ควรยอมรับการสาธิตที่เลี่ยงเจ้าหน้าที่รักษาความปลอดภัยหรืออาศัยทางลัดการบริการที่ไม่เป็นทางการ
ควรขอเอกสารใดบ้างกับ RFQ
ขอการกำหนดค่าที่เสนอมา แผนที่การปรับ คู่มือการใช้งาน เอกสารการตั้งค่า จุดตรวจสอบ วิธีทดสอบการยอมรับ คำแนะนำด้านความปลอดภัย และเอกสารปัจจุบันใดๆ ที่สนับสนุนข้อกำหนดเฉพาะหรือการรับรอง