


การเปลี่ยนโปรไฟล์อัตโนมัติจะคิดค่าใช้จ่ายตามความถี่ในการเปลี่ยน ไม่ใช่ความเร็วของโบรชัวร์ วัดช่วงเวลาจากส่วนที่ดีสุดท้ายของโปรไฟล์ขาออกไปยังส่วนที่ดีแรกของโปรไฟล์ที่เข้ามาบนสายการผลิตของคุณ จากนั้นเปรียบเทียบทั้งสองตัวเลือกในรายการวงจรการใช้งานเดียว: การใช้เครื่องมือและคาสเซ็ตต่อโปรไฟล์ การควบคุมและการตั้งโปรแกรม การฝึกอบรม อะไหล่ และความเสี่ยงในการปรับแต่งเครื่องมือ ระบบอัตโนมัติจะช่วยลดขั้นตอนที่ขับเคลื่อนและทำซ้ำได้ เช่น การจัดการคอยล์ การปรับแกน และการเรียกคืนสูตร การตัดสินการใช้เครื่องมือ การยอมรับบทความแรก และการแยกพลังงานจะอยู่กับผู้คน
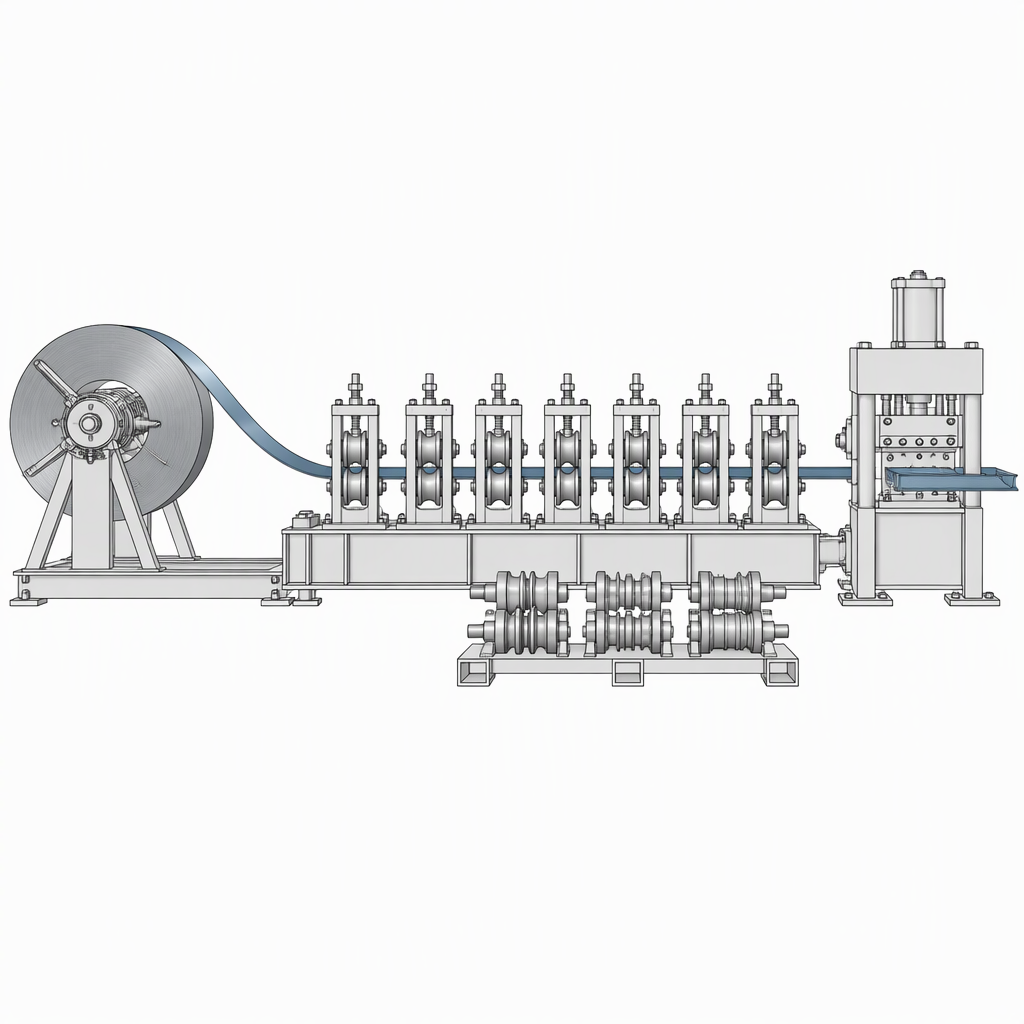
จริงๆ แล้วการเปลี่ยนโปรไฟล์มีอะไรบ้าง?
การเปลี่ยนโปรไฟล์คือช่วงเวลาทั้งหมดจากส่วนที่ดีสุดท้ายของโปรไฟล์ขาออกไปยังส่วนที่ดีแรกของโปรไฟล์ที่เข้ามา: การเตรียมแถบและคอยล์ การแลกเปลี่ยนเครื่องมือ การปรับม้วนและแกน การเลือกสูตร การคืนสภาพการป้องกันและเซ็นเซอร์ และการตรวจสอบบทความแรก การสลับม้วนเป็นเพียงขั้นตอนเดียวภายในช่วงเวลานั้น ดังนั้นให้กำหนดเวลาทั้งหมดบนสายการผลิตของคุณเอง — การจัดการคอยล์ การเปลี่ยนเครื่องมือ การปรับแต่ง การเลือกสูตร และการตรวจสอบบทความแรก — แทนที่จะกำหนดเวลาการสลับเพียงอย่างเดียวหรือถือว่าขั้นตอนใดขั้นตอนหนึ่งมีอำนาจเหนือกว่า
- วิ่งลงและม้วนหางออกที่ส่วนท้ายของโปรไฟล์ขาออก
- การถอดและการติดตั้งม้วน แพ หรือตลับ รวมถึงการยกและการจัดการรอบๆ ขาตั้ง
- การปรับช่องว่างการหมุน แกน และแสงแฟลร์ ตามด้วยแถบทดลอง
- การเลือกสูตรหรือพารามิเตอร์ที่ตัวควบคุม และการป้อนจุดที่ตั้งไว้ใหม่ด้วยตนเอง
- การบูรณะและตรวจสอบยาม เซ็นเซอร์ และอุปกรณ์ความปลอดภัย ภายใต้มาตรฐานการควบคุมพลังงานของอุตสาหกรรมทั่วไปของสหรัฐอเมริกา การตั้งค่า การปรับ และการเปลี่ยนแปลงเครื่องมือถือเป็นส่วนสำคัญของการบริการและการบำรุงรักษา ดังนั้นนาฬิกาเปลี่ยนเครื่องจึงทับซ้อนขั้นตอนการแยกส่วน
- การตรวจสอบสภาพของแม่พิมพ์ ความเรียบของแผง ความสม่ำเสมอของความยาว และการขัดเงาในบทความแรกก่อนที่จะปล่อยการทดสอบ
- เศษเหล็กที่ผลิตระหว่างการวิ่งขึ้น บันทึกเป็นต้นทุนการเปลี่ยนแปลง ไม่ใช่การสูญเสียการผลิต
เขียนคำจำกัดความก่อนที่คุณจะจับเวลาอะไร ขั้นตอนที่ละเว้นจะหายไปจากเส้นพื้นฐานที่คุณจะใช้เพื่อพิสูจน์การลงทุน เวลาการเปลี่ยนแปลงที่เสนอของซัพพลายเออร์จะเปรียบเทียบได้ก็ต่อเมื่อใช้จุดเริ่มต้นและจุดสิ้นสุดเดียวกันและคู่โปรไฟล์เดียวกัน
การเปลี่ยนโปรไฟล์ด้วยตนเองและอัตโนมัติ: ความแตกต่างที่แท้จริงอยู่ที่ไหน?
การกำหนดค่าทั้งสองรันในลำดับเดียวกัน พวกเขาต่างกันไปว่าใครหรืออะไรดำเนินการแต่ละขั้นตอน การออกแบบอัตโนมัติจัดการกับขั้นตอนการขับเคลื่อนที่ทำซ้ำได้ — การจัดการคอยล์ การตั้งค่าแฟลร์ และการปรับแกนเดี่ยวอื่นๆ การป้อนเซอร์โว และสูตรแบทช์ที่จัดเก็บ — ในขณะที่การตัดสินเครื่องมือ การยอมรับบทความแรก และการแยกพลังงานยังคงอยู่กับทีมงาน
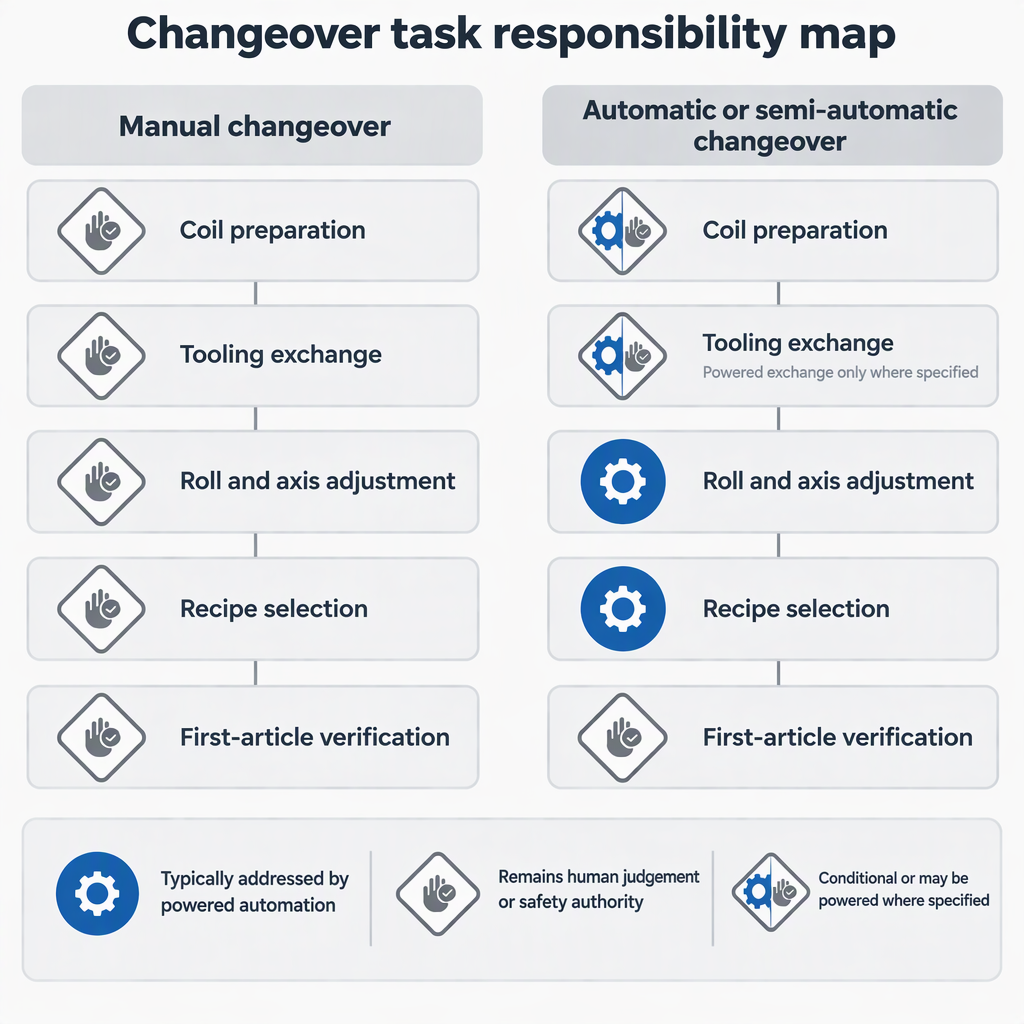
การเปลี่ยนโปรไฟล์ด้วยตนเอง
วิธีการทำงาน. ม้วน แพ หรือคาสเซ็ตจะออกมาและกลับเข้าไปด้วยมือ และตำแหน่งต่างๆ จะได้รับการพิสูจน์ด้วยแถบทดลอง
พอดีเมื่อ. โปรไฟล์ที่หลากหลายนั้นแคบ การดำเนินแคมเปญใช้เวลานาน และการเปลี่ยนแปลงไม่บ่อยพอที่จะให้ทีมงานฝึกฝนต่อไป
ค่าใช้จ่ายอยู่ที่ไหน เวลาที่เสียไปจะแปรผันตามความพร้อมของลูกเรือและทักษะการตั้งค่า และความสามารถในการทำซ้ำนั้นขึ้นอยู่กับบันทึกและระเบียบวินัย
อะไรมันก็แก้ไม่ได้.. ข้อผิดพลาดของตำแหน่งและเศษซากที่สะสมอยู่ยังคงอยู่ และเป็นบรรทัดฐานที่ทุกข้อเรียกร้องที่ประหยัดควรได้รับการวัดด้วย
การเปลี่ยนแปลงอัตโนมัติหรือกึ่งอัตโนมัติ
วิธีการทำงาน. การปรับและการแลกเปลี่ยนแบบขับเคลื่อน การวางตำแหน่งเซอร์โว และสูตรอาหารที่จัดเก็บ พร้อมเครื่องมือและการควบคุมที่ออกแบบให้เป็นระบบเดียว
พอดีเมื่อ. การวิ่งระยะสั้นหลายครั้งเกิดขึ้นซ้ำตามกำหนดเวลา และคู่โปรไฟล์เดียวกันก็เกิดขึ้นอีกบ่อยครั้ง
ค่าใช้จ่ายอยู่ที่ไหน ชุดเครื่องมือหรือตลับต่อโปรไฟล์ พร้อมส่วนควบคุม การตั้งโปรแกรม การฝึกอบรม และอะไหล่สำหรับส่วนประกอบที่ขับเคลื่อน
อะไรมันก็แก้ไม่ได้.. การตัดสินบทความแรก การแยกพลังงาน หรือคุณภาพที่สูญเสียไปจากเครื่องมือที่สึกหรอ
| ขั้นตอนการเปลี่ยนแปลง | การกำหนดค่าด้วยตนเอง การ | กำหนดค่าอัตโนมัติหรือกึ่งอัตโนมัติ ต้นทุน |
|---|---|---|
| การเตรียมม้วนและแถบ | คอยล์โหลดและร้อยเกลียวตามการจัดเรียงเดคอยล์มาตรฐาน | มีการเสนอระบบคลายคอยล์แบบสองหัวขับเคลื่อนและการเปลี่ยนคอยล์อัตโนมัติเพื่อลดระยะเวลาการเปลี่ยนคอยล์ การเปลี่ยนคอยล์ยังไม่ใช่การเปลี่ยนโปรไฟล์ |
| การแลกเปลี่ยนเครื่องมือ | ม้วน แพ หรือตลับเทปถูกยกและยึดด้วยมือ โดยมีการตรวจสอบที่นั่งโดยผู้จัดเซ็ต | ยืนยันกลไกในรุ่นที่ยกมา: ระบบอัตโนมัติที่รายงานมุ่งเน้นไปที่การปรับกำลังและการจัดการคอยล์มากกว่าการแลกเปลี่ยนม้วนอัตโนมัติ |
| การปรับม้วนและแกน | ตัวปรับเชิงกลตั้งค่าด้วยมือและพิสูจน์แล้วด้วยแถบทดลอง | มีการรายงานการปรับแฟลร์อัตโนมัติที่ขับเคลื่อนด้วยบอลสกรูหรือเฟืองเกียร์เพื่อลดเวลาในการปรับ |
| สูตรและพารามิเตอร์ | กำหนดจุดที่บันทึกไว้ในแผ่นงานและป้อนใหม่โดยผู้ปฏิบัติงาน | ตัวควบคุมหน้าจอสัมผัสแบบหลายชุดจัดเก็บและเรียกคืนการตั้งค่าเป็นชุด พร้อมการรวม API ในบางรุ่น |
| การตรวจสอบบทความแรก | ผู้ปฏิบัติงานวัดและปล่อยการวิ่ง | ผู้ปฏิบัติงานวัดและปล่อยการวิ่ง ระบบอัตโนมัติไม่ได้ตัดสินคุณภาพ |
| การพึ่งพาทักษะ | ความพอดีและการตัดสินมุ่งเน้นไปที่นักเซ็ตที่มีประสบการณ์ | ทักษะจะเปลี่ยนไปสู่การจัดการสูตรอาหาร ข้อผิดพลาดในการวางตำแหน่ง และการควบคุมการวินิจฉัย |
| การแยกตัวก่อนการเข้าถึง | แหล่งพลังงานทุกแหล่งถูกแยกและล็อคก่อนที่มือจะเข้าสู่พื้นที่เครื่องมือ | หน้าที่เดียวกัน โดยมีพลังงานสะสมมากขึ้นในชิ้นส่วนนิวแมติก ไฮดรอลิก และโหลดด้วยแรงโน้มถ่วง |
นาทีการเปลี่ยนแปลงกลายเป็นตัวเลขทางการเงินได้อย่างไร
วัดช่วงเวลาบนเส้นของคุณเอง ลบเฉพาะนาทีที่คุณสามารถลบออกได้จริง แปลงนาทีที่กู้คืนเป็นเมตรตามความเร็วและผลผลิตของคุณ และมูลค่าผลลัพธ์ที่ส่วนเพิ่มมากกว่าราคาขาย สิ่งอื่นใดจะเปลี่ยนการเพิ่มกำลังการผลิตเป็นการประหยัดที่ประดิษฐ์ขึ้น
ภาพประกอบในอุตสาหกรรมการควบคุมฟื้นตัวได้ 30 นาทีต่อวันที่ 300 FPM และรายงานประมาณ 1,170 เหรียญสหรัฐต่อวัน 5,850 เหรียญสหรัฐต่อสัปดาห์ และ 304,200 เหรียญสหรัฐต่อปีสำหรับผู้ประดิษฐ์สมมุติ ถือว่าเป็นเลขคณิต ไม่ใช่เกณฑ์มาตรฐาน: ผลลัพธ์ขึ้นอยู่กับการยกเว้นต้นทุนคงที่ที่เหมาะสม
ผู้เขียนคนเดียวกันตั้งข้อสังเกตว่า OEE เฉลี่ยประมาณ 20% ไม่ใช่เรื่องแปลกสำหรับตัวสร้างแบบม้วน นั่นเป็นข้อสังเกตทั่วไปแทนที่จะเป็นสถิติที่สำรวจ ดังนั้นให้วัดความพร้อม ประสิทธิภาพ และคุณภาพของคุณเองก่อนที่คุณจะกำหนดค่าใดๆ ให้กับนาทีที่กู้คืน
เก็บการประหยัดเวลาและแบบจำลองวงจรการใช้งานไว้ในการคำนวณเดียว กรอบงานต้นทุนตลอดอายุการใช้งานที่เผยแพร่ระบุว่าการซ่อมแซมและการปรับเครื่องมือเป็นมูลค่าสูงสุดที่ไม่ทราบในเครื่องจักร ดังนั้นสายการผลิตอัตโนมัติที่ช่วยลดระยะเวลาในการเปลี่ยนแต่ทำให้ต้นทุนการปรับเครื่องมือเพิ่มขึ้นจึงไม่ได้ปรับปรุงการลงทุนเสมอไป
สุดท้าย ตรวจสอบว่าคุณสามารถขายนาทีที่กู้คืนได้ โดยที่ความต้องการ ไม่ใช่กำลังการผลิต เป็นข้อจำกัด การเปลี่ยนแปลงที่เร็วขึ้น ซื้อความยืดหยุ่น และเวลารอคอยสินค้าที่สั้นลง ไม่ใช่รายได้
รายการต้นทุนใดบ้างที่อยู่ในการเปรียบเทียบการลงทุน
วางรายการสินค้าที่เหมือนกันทั้งสองด้านตลอดอายุการใช้งานที่สมมติไว้เหมือนกัน: อุปกรณ์ เสื้อผ้า การขนส่ง การตั้งค่า เครื่องมือต่อโปรไฟล์ การควบคุมและการตั้งโปรแกรม การฝึกอบรม อะไหล่ การซ่อมแซมและการปรับเครื่องมือใหม่ และมูลค่าของนาทีที่คุณคาดว่าจะกู้คืน การเปรียบเทียบจะยุติธรรมก็ต่อเมื่อมีรายการเดียวที่อธิบายทั้งสองตัวเลือก
- อุปกรณ์บวกกับเสื้อผ้า ค่าขนส่ง และการตั้งค่า — ชุดรายการที่ใช้ในกรอบงานต้นทุนวงจรชีวิตที่เผยแพร่สำหรับเครื่องขึ้นรูปม้วน
- ซ่อมแซมและปรับแต่งใหม่ตลอดอายุการใช้งานที่สันนิษฐานซึ่งนำมาจากตารางค่าเสื่อมราคาของคุณเอง กรอบการทำงานที่เผยแพร่ใช้เวลาห้าปีเป็นภาพประกอบที่ชัดเจน ไม่ใช่กฎเกณฑ์
- เครื่องมือ แพหรือตลับสำหรับทุกโปรไฟล์ที่คุณตั้งใจจะใช้งาน รวมถึงอะไหล่ที่ติดไปด้วย
- การควบคุม การตั้งโปรแกรมสูตรอาหาร การบูรณาการกับการวางแผนการผลิต และทรัพยากรการบำรุงรักษาที่มีความรู้ด้านการควบคุม
- การฝึกอบรมสำหรับผู้ตั้งค่า ผู้ปฏิบัติงาน และการบำรุงรักษา รวมถึงการอัปเดตเอกสาร
- การทดสอบการยอมรับ: การทดลองเปลี่ยนแปลงซ้ำๆ และการวัดผลในบทความแรกที่ซัพพลายเออร์ต้องสนับสนุน
- มูลค่าโอกาสของนาทีที่กู้คืน คำนวณหลังจากลบต้นทุนคงที่แล้ว
นิสัยสองประการที่บิดเบือนรายการ: การเปรียบเทียบบรรทัดอัตโนมัติใหม่กับบรรทัดแบบแมนนวลที่คิดค่าเสื่อมราคาหมดแล้ว แทนที่จะเปลี่ยนแบบที่เหมือนกัน และละเว้นการปรับเครื่องมือใหม่ที่ไม่แน่นอน การละเลยนั้นมักจะตัดสินผลลัพธ์
การออกแบบการเปลี่ยนแปลงมีปฏิสัมพันธ์กับกฎการล็อคและความปลอดภัยของเครื่องจักรอย่างไร
การเปลี่ยนแปลงอัตโนมัติไม่ได้ขจัดภาระผูกพันในการควบคุมพลังงาน โดยจะเปลี่ยนงานที่ยังต้องมีการแยกส่วน และเปลี่ยนจุดแยกของตัวเครื่องให้เป็นข้อกำหนดการออกแบบ เครื่องจักรควรปล่อยให้แหล่งพลังงานแต่ละแหล่งถูกล็อค และขั้นตอนการเปลี่ยนทุกครั้งควรเริ่มต้นด้วยการแยกออกจากกันก่อนที่มือจะเข้าสู่พื้นที่เครื่องมือ
มาตรฐานการควบคุมพลังงานสำหรับอุตสาหกรรมทั่วไปของสหรัฐอเมริกา 29 CFR 1910.147 กำหนดให้มีโปรแกรมควบคุมพลังงานสำหรับการบริการและการบำรุงรักษา ซึ่งการใช้พลังงานที่ไม่คาดคิดอาจทำให้พนักงานได้รับบาดเจ็บได้ คำจำกัดความประกอบด้วยการตั้งค่า การปรับ และการเปลี่ยนแปลงเครื่องมือภายในการบริการและการบำรุงรักษา การเปลี่ยนแปลงและการปรับเครื่องมือเพียงเล็กน้อย เป็นประจำและซ้ำๆ ในระหว่างการผลิตตามปกติเท่านั้นที่ทำให้เกิดมาตรการป้องกันทางเลือกอื่นได้ สำหรับเครื่องจักรที่ติดตั้งใหม่ อุปกรณ์แยกพลังงานจะต้องยอมรับอุปกรณ์ล็อค
ผลที่ตามมา 3 ประการ ประการแรก การแลกเปลี่ยนแบบขับเคลื่อนที่ยังคงปล่อยให้บุคคลเอื้อมมือเข้าไปในอัฒจันทร์นั้นเป็นงานซ่อมบำรุง ดังนั้น ให้เขียนขั้นตอนการแยกส่วนไว้ ประการที่สอง เครื่องจักรจะต้องสามารถล็อคตัวล็อคได้ ซึ่งอยู่ในข้อเสนอ ไม่ใช่ในการทดสอบเดินเครื่อง ประการที่สาม มาตรฐานที่อ้างถึงในที่นี้ใช้บังคับกับสถานที่ทำงานในสหรัฐอเมริกา ในส่วนอื่น ให้ยืนยันข้อกำหนดระดับชาติและการแก้ไขในท้องถิ่นกับหน่วยงานที่รับผิดชอบ
ก่อนที่จะเข้าถึงช่องม้วน เครื่องมือ หรือพื้นที่ตัดด้วยตนเอง ให้ปิดและถอดหรือแยกแหล่งพลังงานทั้งหมด — แหล่งจ่ายไฟ แรงดันนิวแมติกและไฮดรอลิก และพลังงานที่เก็บไว้ในสปริง ถังสะสม หรือชิ้นส่วนที่รับแรงโน้มถ่วง — ปฏิบัติตามคู่มือเครื่องจักรและขั้นตอนการควบคุมพลังงานของไซต์ของคุณ และตรวจสอบการแยกส่วนก่อนเข้าถึง ทำงานภายในการเข้าถึงที่คู่มือโมเดลอนุญาตเท่านั้น อย่าถอดประกอบแบบด้นสด เอาชนะอินเตอร์ล็อคหรือบายพาสการ์ดเพื่อประหยัดเวลาในการเปลี่ยน
เกณฑ์ใดที่ใช้ตัดสินแบบใช้เองและแบบอัตโนมัติสำหรับโรงงานแห่งใดแห่งหนึ่ง
ตัดสินใจเลือกเงื่อนไขที่วัดได้สี่เงื่อนไข — การเปลี่ยนแปลงต่อช่วงเวลา ความยาวแคมเปญ ชุดเครื่องมือในการหมุนเวียน และความสามารถในการทำซ้ำที่จำเป็น — จากนั้นตรวจสอบว่าโรงงานสามารถรองรับการควบคุม อะไหล่ และการฝึกอบรมที่เพิ่มเข้ามาหรือไม่ ไม่มีการโอนย้ายเกณฑ์การเปลี่ยนแปลงต่อสัปดาห์ระหว่างโรงงาน ดังนั้นรับจุดตัดจากข้อจำกัดพื้นฐานและเงินทุนของคุณเอง
| เกณฑ์ | การเปลี่ยนด้วยตนเองจะพอดีเมื่อ | ปรับให้พอดีอัตโนมัติหรือกึ่งอัตโนมัติเมื่อ |
|---|---|---|
| การเปลี่ยนแปลงในแต่ละงวด | ไม่บ่อยพอที่จะให้ลูกเรือได้ฝึกซ้อมและเสียเวลาเพื่อจะได้อยู่ได้ในราคาที่เอื้อมถึง | บ่อยครั้งและกำหนดเวลาไว้ ดังนั้นขั้นตอนเดิมจะทำซ้ำหลายครั้งต่อสัปดาห์ |
| ความยาวแคมเปญ | การรันระยะยาวต่อโปรไฟล์ โดยมีเวลาเปลี่ยนเล็กน้อยเมื่อเทียบกับเวลารัน | การดำเนินการระยะสั้นโดยที่เวลาการเปลี่ยนแปลงเป็นส่วนสำคัญของแคมเปญ |
| โปรไฟล์และจำนวนเครื่องมือ | โปรไฟล์ชุดเล็กๆ โดยใช้เครื่องมือที่ชำระเงินไปแล้ว | กลุ่มโปรไฟล์ที่เกิดซ้ำซึ่งปรับชุดเครื่องมือหรือคาสเซ็ตต่อโปรไฟล์ให้เหมาะสม |
| การทำซ้ำที่มีคุณภาพ | ผู้ตั้งค่าที่มีประสบการณ์รักษาคุณภาพบทความแรกด้วยการตั้งค่าที่บันทึกไว้ | ค่าเซ็ตพอยต์ที่เก็บไว้ช่วยลดการพึ่งพาเซ็ตพอยต์แต่ละตัว |
| แรงงานและทักษะ | ช่างเซ็ตที่มีทักษะพร้อมและเก็บรักษาไว้ | ความจุของตัวเซ็ตคือข้อจำกัด หรือกะกระจายงานอย่างบางเบา |
| ความสามารถในการรองรับ | โรงงานมีการบำรุงรักษาระบบกลไกภายในบริษัท | โรงงานสามารถรองรับส่วนควบคุม เซอร์โว และเซ็นเซอร์ได้ หรืออาจมีข้อตกลงการบริการครอบคลุมถึงส่วนควบคุมเหล่านั้น |
| ทุนและพื้นที่ชั้น | งบประมาณและพื้นที่ใช้สอยแน่น | เงินทุนมีอยู่และมีพื้นที่สำหรับพื้นที่เพิ่มเติมและการจัดเก็บเครื่องมือ |
การทดสอบการสอบถามและการยอมรับการเปลี่ยนแปลงควรมีอะไรบ้าง
เขียนการเปลี่ยนแปลงในการสอบถามตามช่วงเวลาที่กำหนดและวัดได้ โดยมีการเริ่มต้นที่มีชื่อ สิ้นสุดที่มีชื่อ คู่โปรไฟล์ที่มีชื่อ และประตูคุณภาพบทความแรก จากนั้นให้การยอมรับขึ้นอยู่กับการทดสอบซ้ำ หมายเลขที่เสนอโดยไม่มีคำจำกัดความเหล่านั้นไม่สามารถนำไปเปรียบเทียบกับหมายเลขของซัพพลายเออร์รายอื่นหรือกับข้อมูลพื้นฐานของคุณเองได้
- กำหนดช่วงเวลาเป็นลายลักษณ์อักษร: ส่วนที่ดีสุดท้ายของโปรไฟล์ A ไปยังส่วนที่ดีอันดับแรกของโปรไฟล์ B ที่ตรงตามแบบ ที่ความเร็วของเส้นและขนาดลูกเรือที่ระบุไว้
- ตั้งชื่อคู่โปรไฟล์ที่จะทดสอบ รวมถึงกรณีที่แย่ที่สุดและคู่ที่คุณเปลี่ยนบ่อยที่สุด
- ต้องมีขั้นตอนการเปลี่ยนแปลง โดยมีขั้นตอนการแยก การเข้าถึงที่ได้รับอนุญาต และการตรวจสอบการบูรณะตัวป้องกันและอินเทอร์ล็อค
- ถามว่าขั้นตอนใดได้รับการขับเคลื่อนและขั้นตอนใดเป็นแบบแมนนวลในเครื่องที่นำเสนอ ระบบกึ่งอัตโนมัติครอบคลุมช่วงต่างๆ ไม่ใช่ข้อกำหนด
- ระบุการจัดการสูตรอาหาร: วิธีจัดเก็บ เรียกคืน ป้องกันและสำรองข้อมูลการตั้งค่า และใครบ้างที่สามารถแก้ไขได้
- ยอมรับเกณฑ์วิธีการยอมรับ: จำนวนการเปลี่ยนซ้ำ การกระจายที่อนุญาตโดยเฉลี่ย ค่าเผื่อเศษ และการตรวจสอบสภาพของแม่พิมพ์ชิ้นแรก ความเรียบของแผง ความสม่ำเสมอของความยาว และการขัดผิว
- ราคาเครื่องมือ ตลับ และอะไหล่ต่อโปรไฟล์ภายในข้อเสนอ ดังนั้นการเปรียบเทียบวงจรชีวิตจึงใช้ตัวเลขจริง
- จัดทำการฝึกอบรมและการส่งมอบเอกสารพร้อมการลงนามที่กำหนดไว้
ผู้สร้างมีความเชี่ยวชาญตามกลุ่มผลิตภัณฑ์ 厦门贝姆斯集团有限公司 แสดงรายการเครื่องแปและแป C/Z เครื่องมุงหลังคาโลหะและแผงดาดฟ้า เครื่องสตั๊ดและราง ไลน์ถาดเคเบิล สายแร็ค และอุปกรณ์ตัดเสริมและตัดตามความยาว แต่ละเครื่องมีเครื่องมือและตรรกะในการเปลี่ยนแปลงของตัวเอง ไม่ว่าคุณจะติดต่อผู้สร้างรายใด ได้รับการยืนยันเป็นลายลักษณ์อักษรว่าขั้นตอนใดเป็นแบบอัตโนมัติในแบบจำลองที่เสนอราคา
สรุป: ตำแหน่งที่สามารถป้องกันได้ในการเปลี่ยนอัตโนมัติคืออะไร?
การเปลี่ยนโปรไฟล์อัตโนมัติเป็นการลงทุนด้านความจุ ไม่ใช่การอัพเกรดคุณภาพ สามารถป้องกันได้เมื่อการเปลี่ยนแปลงกลุ่มโปรไฟล์ที่กำหนดซ้ำๆ บ่อยครั้งทำให้นาทีที่กู้คืนได้มีค่ามากกว่าความเสี่ยงด้านเครื่องมือ การควบคุม การฝึกอบรม และการปรับแต่งเครื่องมือที่ระบบอัตโนมัติเพิ่มเข้ามา
วัดค่าพื้นฐานก่อนที่คุณจะอ่านใบเสนอราคา เก็บทั้งสองตัวเลือกไว้ในรายการวงจรการใช้งานเดียว และให้ซัพพลายเออร์ทำการทดสอบการยอมรับซ้ำในคู่โปรไฟล์ที่มีชื่อ ในกรณีที่ตัวเลขใกล้เคียงกัน ปัจจัยในการตัดสินใจมักจะมาจากเครื่องมือที่ซ้ำกันต่อโปรไฟล์ และความสามารถของโรงงานในการปรับและการควบคุมด้วยกำลังไฟฟ้าให้ทำงานต่อไป ระบบอัตโนมัติช่วยลดขั้นตอนเฉพาะ มันไม่ได้ลดภาระผูกพันในการแยกพลังงาน ตัดสินบทความแรก หรือบำรุงรักษาเครื่องมือ
คำถามที่พบบ่อยเกี่ยวกับการเปลี่ยนโปรไฟล์ด้วยตนเองและอัตโนมัติ
คำตอบสั้นๆ สำหรับคำถามที่ผู้ซื้อถามเมื่อมีการกำหนดค่าทั้งสองอยู่บนโต๊ะ: วิธีกำหนดและการเปลี่ยนแปลงเกณฑ์มาตรฐาน สิ่งที่ระบบอัตโนมัติทำได้และไม่รวม ขีดจำกัดในการปรับปรุงใหม่ การควบคุม และทักษะของผู้ปฏิบัติงาน
อะไรนับเป็นจุดเริ่มต้นและจุดสิ้นสุดของการเปลี่ยนโปรไฟล์?
เริ่มต้นที่ส่วนที่ดีสุดท้ายของโปรไฟล์ขาออก และหยุดที่ส่วนที่ดีแรกของโปรไฟล์ขาเข้าที่ตรงกับรูปวาด ทุกอย่างระหว่างสองจุดนั้นเป็นของการเปลี่ยนแปลง รวมถึงการถอดคอยล์ การจัดการเครื่องมือ การปรับแต่ง การเลือกสูตร และการวัดผลในบทความแรก
มีเวลาการเปลี่ยนแปลงเกณฑ์มาตรฐานที่เผยแพร่สำหรับการเปลี่ยนการขึ้นรูปแบบม้วนแบบแมนนวลและแบบอัตโนมัติหรือไม่?
ตัวเลขที่เผยแพร่ไม่ค่อยมีการถ่ายโอนระหว่างโรงงาน เนื่องจากขึ้นอยู่กับคู่โปรไฟล์ การออกแบบเครื่องมือ ทีมงาน และคำจำกัดความ สร้างพื้นฐานของคุณเองจากการกำหนดเวลาซ้ำๆ ในคู่โปรไฟล์ที่แย่ที่สุดและบ่อยที่สุดของคุณ และขอให้ซัพพลายเออร์ประเมินตัวเลขที่ผ่านการทดสอบการยอมรับสำหรับคู่เดียวกันเหล่านั้น
ตัวเปลี่ยนคอยล์อัตโนมัติหรือคอยล์เร็วกว่านั้นเปลี่ยนแบบเดียวกับการเปลี่ยนโปรไฟล์อัตโนมัติหรือไม่?
ไม่ การคลายคอยล์แบบหัวคู่แบบขับเคลื่อนและการจัดการการเปลี่ยนคอยล์อัตโนมัติทำให้ด้านคอยล์ของลำดับสั้นลง และการปรับแฟลร์อัตโนมัติทำให้ขั้นตอนการปรับสั้นลงหนึ่งขั้น แต่ไม่มีการแลกเปลี่ยนเครื่องมือการขึ้นรูปหรือเผยแพร่บทความแรก
สายการผลิตแบบแมนนวลที่มีอยู่สามารถดัดแปลงใหม่แทนที่จะเปลี่ยนใหม่ได้หรือไม่
บางครั้ง แต่ความเป็นไปได้ขึ้นอยู่กับเฟรมของเครื่องจักร ส่วนต่อประสานเครื่องมือ และการควบคุม ระบบอัตโนมัติในการรายงานอุปกรณ์ถูกสร้างขึ้นในเครื่องจักรใหม่ ไม่ได้จำหน่ายเป็นชุดติดตั้งเพิ่มแบบสากล ให้ผู้สร้างดั้งเดิมหรือผู้รวมการควบคุมที่ผ่านการรับรองยืนยันว่าสามารถเพิ่มอะไรได้อย่างปลอดภัย
เราควรจัดการเรื่องที่สนใจและการตรวจสอบบทความแรกอย่างไรในระหว่างการเปลี่ยนแปลงที่รวดเร็วยิ่งขึ้น
ยอมรับค่าเผื่อเศษวัสดุและการวัดบทความแรกก่อนการทดลอง: สภาพแม่พิมพ์ ความเรียบของแผง ความสม่ำเสมอของความยาว และการขัดผิว การเปลี่ยนแปลงที่รวดเร็วยิ่งขึ้นซึ่งซ่อนเศษเหลือส่วนเกินในการสูญเสียการผลิตโดยทั่วไปไม่ได้ช่วยรักษาสิ่งที่ใบเสนอราคากล่าวอ้าง
เราควรถามอะไรเกี่ยวกับการควบคุมและการจัดการสูตรอาหาร?
สอบถามวิธีการจัดเก็บและเรียกคืนการตั้งค่า ใครสามารถแก้ไขได้ วิธีการสำรองข้อมูลสูตรอาหาร และจะเกิดอะไรขึ้นหลังจากตัวควบคุมทำงานผิดพลาด การเรียกคืนสูตรอาหารจะคุ้มค่าก็ต่อเมื่อค่าที่เก็บไว้ได้รับการตรวจสอบกับบทความแรกที่ได้รับการพิสูจน์แล้ว และป้องกันจากการเปลี่ยนแปลงที่เกิดขึ้นโดยไม่ได้ตั้งใจ
แต่ละทางเลือกต้องมีการฝึกอบรมหรือทักษะการปฏิบัติงานอะไรบ้าง?
การเปลี่ยนด้วยตนเองเน้นทักษะในตัวเซ็ตที่ตัดสินความพอดีของม้วนและการปรับด้วยตาและแถบทดลอง สายการผลิตแบบอัตโนมัติหรือกึ่งอัตโนมัติจะเปลี่ยนทักษะนั้นไปเป็นการจัดการสูตร การวางตำแหน่งข้อบกพร่อง และการควบคุมการวินิจฉัย ดังนั้น จึงมีงบประมาณสำหรับการฝึกอบรมเกี่ยวกับส่วนประกอบที่ขับเคลื่อนและความสามารถในการบำรุงรักษา


