


ระบุพิกัดความเผื่อของโปรไฟล์ที่ขึ้นรูปเป็นม้วนโดยการตั้งชื่อเอกสารควบคุมพิกัดความเผื่อและฉบับปัจจุบัน โดยยืนยันว่าขอบเขตครอบคลุมรูปร่างหน้าตัดและเหล็กของคุณ ระบุคุณลักษณะทุกประการที่คุณจะยอมรับหรือปฏิเสธ และเขียนเงื่อนไขการวัดและเส้นทางที่ไม่เป็นไปตามข้อกำหนดลงในใบสั่งซื้อ ตารางการยอมรับที่ไม่สามารถสืบย้อนไปยังเอกสารและฉบับที่ระบุชื่อได้นั้นเป็นความคิดเห็น ไม่ใช่กฎการยอมรับ
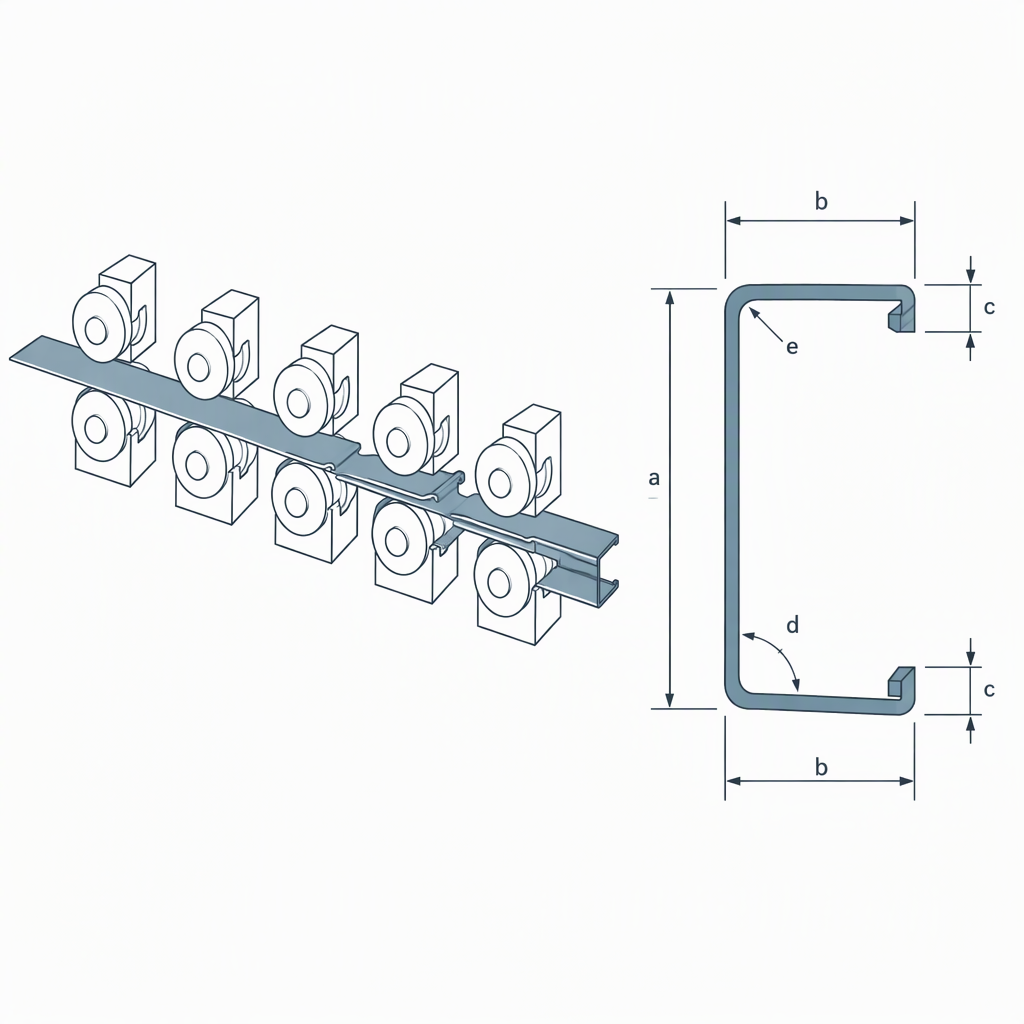
มีมาตรฐานที่เผยแพร่สำหรับเกณฑ์ความคลาดเคลื่อนของโปรไฟล์ขึ้นรูปม้วนหรือไม่?
ใช่. คุณไม่จำเป็นต้องประดิษฐ์ตารางความอดทน BS EN 10162:2003 ส่วนเหล็กรีดเย็น เงื่อนไขการจัดส่งทางเทคนิค ความคลาดเคลื่อนของมิติและหน้าตัด เป็นมาตรฐานที่เผยแพร่สำหรับเหล็กแผ่นรีดเย็นที่ผลิตด้วยเครื่องรีดขึ้นรูป เนื้อหาครอบคลุมถึงขนาด ความหนา รัศมี การดัดงอ และพิกัดความเผื่อของรูปทรง รวมถึงข้อมูลการสั่งซื้อ การออกแบบ และการส่งมอบ ดังนั้นจึงกำหนดกรอบทั้งแบบร่างและลำดับ
สิ่งที่มาตรฐานกำหนดไว้ รายการแค็ตตาล็อกของผู้จัดพิมพ์สำหรับ BS EN 10162:2003 บันทึกวันที่ตีพิมพ์ในวันที่ 30 เมษายน พ.ศ. 2546 สถานะของ 'ปัจจุบัน อยู่ระหว่างตรวจทาน' และรายการหัวเรื่องเดียวกัน: ขนาด ความหนา รัศมี ความคลาดเคลื่อนของการดัดงอและรูปทรง การสั่งซื้อ การกำหนด และการส่งมอบ รายการนั้นเป็นจุดขาย เอกสารนี้เป็นกรอบสำหรับข้อมูลที่คุณระบุตลอดจนชุดค่าการยอมรับ
กับดักฉบับ ฉบับที่ถูกเพิกถอนยังคงมีการระบุไว้ในแค็ตตาล็อกจำนวนมาก ดังนั้นตารางเกณฑ์ความคลาดเคลื่อนจึงอาจดูเป็นทางการและยังคงล้าสมัย: BSI บันทึก BS EN 1090-2 ฉบับปี 2008 ว่าถูกเพิกถอนเมื่อวันที่ 20 มิถุนายน พ.ศ. 2561 ในขณะที่หน้าแค็ตตาล็อกยังคงเผยแพร่อยู่ ปฏิบัติต่อตารางใดๆ ที่ไม่ได้ตั้งชื่อปีว่าไม่ได้รับการยืนยัน และตรวจสอบสถานะของผู้จัดพิมพ์อีกครั้งก่อนที่จะมีข้อตกลงการจัดหาระยะยาว
ขอบเขตของมาตรฐานตรงกับส่วนและเหล็กของคุณหรือไม่?
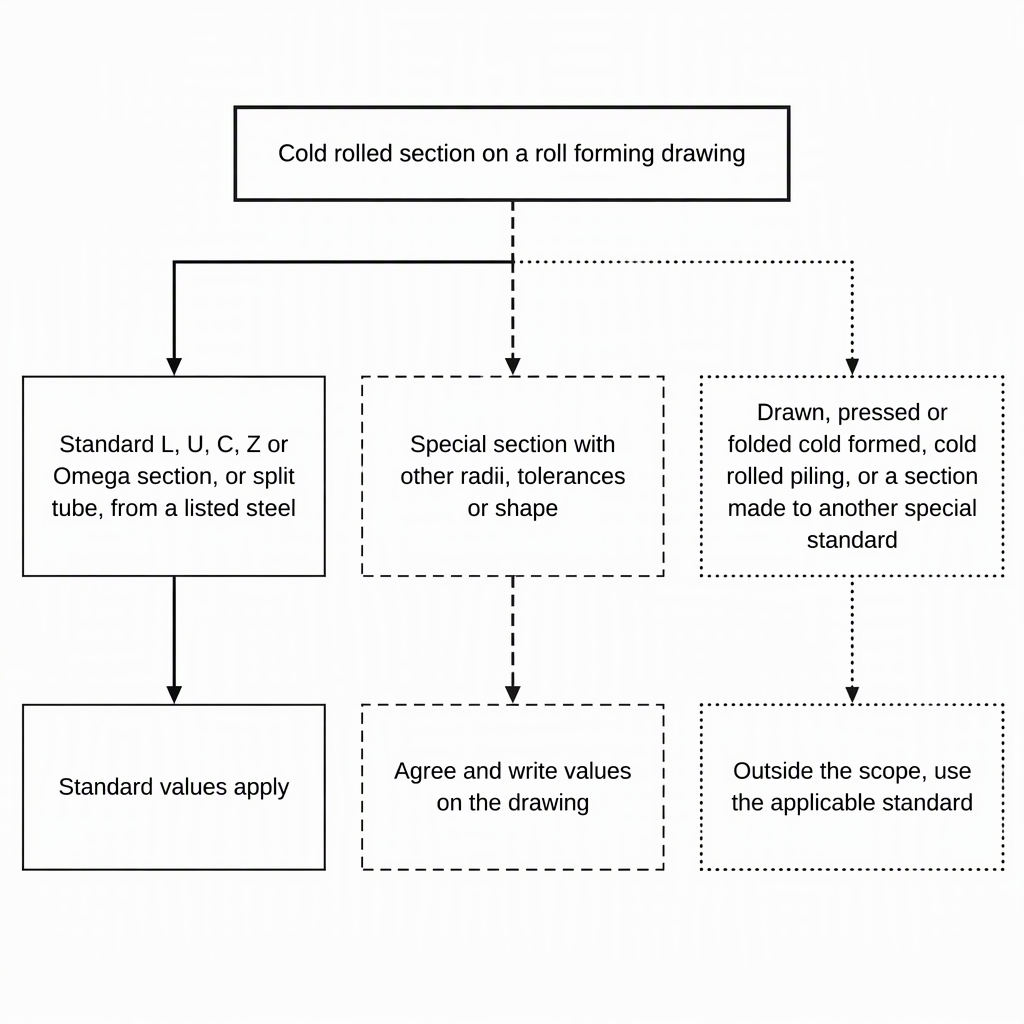
ไม่โดยอัตโนมัติ BS EN 10162:2003 เขียนขึ้นสำหรับหน้าตัดมาตรฐาน L, U, C, Z และ Omega และสำหรับท่อแยกที่ทำจากเหล็กตามที่ระบุไว้ และสำหรับหน้าตัดพิเศษที่มีรัศมี ความคลาดเคลื่อน หรือรูปร่างอื่นๆ ส่วนที่ดึง กด หรือพับขึ้นรูปเย็น เสาเข็มเหล็กรีดเย็น และส่วนที่ผลิตตามมาตรฐานพิเศษอื่นๆ จะอยู่ภายนอก ดังนั้นการอ้างอิงมาตรฐานบนแบบแปลนเหล่านั้นจึงพิสูจน์อะไรไม่ได้เลย
| สิ่งที่คุณกำลังสั่งซื้อ | ตำแหน่งภายใต้ BS EN 10162:2003 | สิ่งที่ต้องเขียนบนภาพวาด |
|---|---|---|
| หน้าตัดมาตรฐาน L, U, C, Z หรือ Omega จากเหล็กจดทะเบียน | ภายในขอบเขต | ตั้งชื่อมาตรฐานด้วยปีที่พิมพ์และเพิ่มการกำหนดส่วน |
| ท่อแยกที่เกิดขึ้นบนเส้นการขึ้นรูปม้วน | ภายในขอบเขต | ตั้งชื่อมาตรฐานและระบุจุดอ้างอิงที่คุณจะวัด |
| ส่วนพิเศษที่มีรัศมี ความคลาดเคลื่อน หรือรูปร่างอื่นๆ | ครอบคลุมเป็นภาคพิเศษ | ยอมรับค่าเป็นลายลักษณ์อักษรและแนบไปกับภาพวาด |
| ส่วนที่วาด กด หรือพับขึ้นรูปเย็น | นอกขอบเขต | ห้ามอ้างอิงมาตรฐานนี้ ใช้มาตรฐานผลิตภัณฑ์สำหรับเส้นทางการขึ้นรูปนั้น |
| เสาเข็มเหล็กรีดเย็น | นอกขอบเขต | ใช้ข้อกำหนดเฉพาะของการตอกเสาเข็มและระบุอย่างชัดเจน |
| ส่วนที่ทำขึ้นตามมาตรฐานพิเศษอื่น | นอกขอบเขต | ตั้งชื่อมาตรฐานนั้นและรุ่นของมันแทน |
วัสดุพิมพ์คือการตรวจสอบขอบเขตครั้งที่สอง มาตรฐานส่วนจะเขียนไว้รอบๆ เหล็กบางประเภท ดังนั้นให้ตั้งชื่อคอยล์แยกกัน มาตรฐานการจัดส่งสำหรับผลิตภัณฑ์แผ่นเรียบเคลือบจะมีข้อกำหนดเกี่ยวกับข้อมูลที่ผู้ซื้อต้องระบุ BSI บันทึก BS EN 10346 ฉบับปี 2009 สำหรับผลิตภัณฑ์เหล็กแผ่นเคลือบแบบจุ่มร้อนอย่างต่อเนื่องซึ่งถอนออกเมื่อวันที่ 31 กรกฎาคม 2015 สอบถามว่าคอยล์ของคุณจ่ายสารตั้งต้นรุ่นปัจจุบันฉบับใด และจัดลำดับไว้ถัดจากเอกสารความทนทานของโปรไฟล์
ลักษณะใดที่ควรมีความทนทานต่อการวาดภาพ?
ใส่ค่าการยอมรับในทุกคุณลักษณะที่ตัดสินใจว่าโปรไฟล์ประกอบขึ้นหรือไม่: ขนาดและความหนาหน้าตัด, รัศมีของมุม, มุมโค้งงอและความลึกของปากในระนาบแนวขวาง บวกกับการบิด การโค้งงอ โค้งงอ และความยาวในการตัดตามชิ้นงาน BS EN 10162:2003 ถือว่าขนาด ความหนา รัศมี การดัดงอ และความทนทานต่อรูปทรงเป็นหัวข้อที่แยกจากกัน
ขวาง: รูปร่างของส่วน
- ลักษณะเฉพาะ: ขนาดรางและหน้าแปลน ความลึกของปาก ความหนา รัศมีการโค้งงอภายใน มุมโค้งงอ ความเหลี่ยมของส่วน
- เหตุใดจึงสำคัญ: ค่าเหล่านี้ควบคุมความพอดีกับแผ่น คลีต อุปกรณ์ยึด และชิ้นส่วนผสมพันธุ์
- วิธีตรวจสอบ: วัดความยาวในการตัดบนเกจที่ตกลงกันไว้จากจุดอ้างอิงที่พิมพ์บนแบบร่าง
- ข้อผิดพลาดเกิดขึ้นตรงไหน: ค่าที่ยกมาเทียบกับมิติที่ระบุโดยไม่มี Datum จะทำให้ผู้ตรวจสอบสองคนวัดจากสองแห่งได้
Longitudinal: ความตรงของการวิ่ง
- ลักษณะเฉพาะ: บิด โค้งงอ โค้ง ความตรงเหนือความยาวที่กำหนด และความยาวในการตัด
- เหตุใดจึงสำคัญ: การเบี่ยงเบนของแบบฟอร์มสะสมตามชิ้นงานและปรากฏบนไซต์เป็นช่องว่างและส่วนยึดที่ไม่เรียงกัน
- วิธีการตรวจสอบ : ประคองสินค้าขณะจัดเก็บ วัดตามความยาวที่กำหนด และบันทึกสภาพเมื่อได้รับ
- ส่วนที่ผิดพลาด: ค่าที่อ่านได้หลังจากมัดรวมเข้าด้วยกันแล้ววางซ้อนกันและยืนอยู่บนขอบอาจแตกต่างจากชิ้นงานที่ออกจากเส้น
คลาสการดำเนินการจะเข้าสู่การสนทนาเรื่องความอดทนเมื่อใด
เมื่อโปรไฟล์กลายเป็นส่วนหนึ่งของโครงสร้างเหล็กที่ขึ้นรูปแล้ว เกณฑ์ความคลาดเคลื่อนของผลิตภัณฑ์จะบอกคุณว่าส่วนใดส่วนหนึ่งออกจากสายการผลิตอย่างถูกต้องหรือไม่ มาตรฐานการดำเนินการจะบอกคุณว่าโครงสร้างที่ประกอบแล้วต้องบรรลุผลอย่างไร ใครเป็นผู้ตรวจสอบ และเอกสารใดบ้างที่นำติดตัวไปด้วย BS EN 1090-2:2018+A1:2024 กำหนดคลาสการดำเนินการ EXC1 ถึง EXC4 พร้อมด้วยเกณฑ์ความคลาดเคลื่อนทางเรขาคณิต การตรวจสอบ การจัดทำเอกสาร การตรวจสอบย้อนกลับ และเครื่องหมาย CE ที่ตามมา
มาตรฐานการดำเนินการทำอะไรได้บ้างและไม่ทำอะไร ผู้จัดพิมพ์ระบุ BS EN 1090-2:2018+A1:2024 เป็นปัจจุบันและเผยแพร่เมื่อวันที่ 31 พฤษภาคม 2024 โดยจะกำหนดวิธีการดำเนินการและตรวจสอบโครงสร้างเหล็ก แต่ไม่ได้ตั้งค่าความทนทานต่อโปรไฟล์เมื่อออกจากเครื่องขึ้นรูปม้วน โครงการที่ตั้งชื่อคลาสการดำเนินการจึงจำเป็นต้องมีการอ้างอิงสองรายการ: เอกสารการยอมรับผลิตภัณฑ์สำหรับส่วนและมาตรฐานการดำเนินการสำหรับโครงสร้าง
อย่าปล่อยให้ฉบับการดำเนินการที่ถูกแทนที่ยังคงอยู่ในเอกสาร BSI บันทึก BS EN 1090-2:2008+A1:2011 โดยถูกเพิกถอนเมื่อวันที่ 20 มิถุนายน 2018 แต่แผนคุณภาพและข้อกำหนดโครงการที่เก่ากว่ายังคงอ้างอิงถึงข้อมูลดังกล่าว ดังนั้น โปรดสอบถามปีที่พิมพ์เป็นลายลักษณ์อักษร คลาสการดำเนินการเป็นของกลุ่มที่ระบุโครงสร้าง ไม่ใช่ของผู้สร้างเครื่องจักร
ต้องเขียนอะไรลงในคำสั่งเพื่อให้ความคลาดเคลื่อนสามารถบังคับใช้ได้?
คำสั่งซื้อจำเป็นต้องมีองค์ประกอบ 5 ประการ ได้แก่ เอกสารเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้พร้อมปีที่พิมพ์ การกำหนดส่วนและตระกูลรูปร่าง เหล็กของพื้นผิวและสารเคลือบที่มีมาตรฐานการส่งมอบ รายการคุณลักษณะที่มีค่าการยอมรับและเงื่อนไขการวัด และการตรวจสอบ การจัดทำเอกสาร และเส้นทางที่ไม่เป็นไปตามข้อกำหนด BS EN 10162:2003 ครอบคลุมถึงข้อมูลการสั่งซื้อและการกำหนด ซึ่งเป็นสัญญาณว่ารายละเอียดเหล่านี้อยู่ในคำสั่งซื้อ ไม่ใช่ในอีเมลด้านข้าง
- ตั้งชื่อเอกสารและฉบับ เขียนหมายเลขมาตรฐานและปีทั้งบนแบบร่างและใบสั่งซื้อ และเก็บไว้ให้เหมือนกัน
- ระบุตระกูลรูปร่าง L, U, C, Z, Omega, ท่อแยก หรือส่วนพิเศษ เนื่องจากนี่เป็นการทดสอบขอบเขตครั้งแรกของซัพพลายเออร์ และจะตัดสินใจว่าจะใช้ค่ามาตรฐานหรือค่าที่ตกลงกันไว้
- ระบุวัสดุพิมพ์ เหล็กเกรด ผิวเคลือบ และความหนา พร้อมฉบับมาตรฐานการส่งคอยล์
- แสดงรายการคุณลักษณะและเงื่อนไขการวัด สำหรับคุณลักษณะแต่ละอย่าง ให้ค่าการยอมรับ Datum เกจ ความยาวที่ประเมิน และค่าที่อ่านได้เป็นค่าความยาวที่ตัดหรือเป็นชิ้นเต็มความยาว
- แก้ไขการตรวจสอบ บันทึก และเส้นทางการกำจัด ใครเป็นผู้ตรวจสอบ ในขั้นตอนใด มีบันทึกใดบ้างที่มาพร้อมกับแต่ละล็อต และดูว่าล็อตที่ไม่ยอมรับนั้นได้รับการแก้ไขใหม่ แทนที่ หรือยอมรับโดยสัมปทานเป็นลายลักษณ์อักษรหรือไม่
- การแก้ไขรูปวาดที่ยกมาในคำสั่งซื้อตรงกับการแก้ไขที่คุณอนุมัติ
- มีการตรวจสอบสถานะฉบับของเอกสารการยอมรับกับผู้จัดพิมพ์ ไม่ใช่คัดลอกมาจากไฟล์โครงการเก่า
- ส่วนพิเศษจะมีค่าที่เป็นลายลักษณ์อักษรแทนตัวชี้ไปยังตารางที่ไม่ครอบคลุม
- ข้อมูลการสั่งซื้อเป็นไปตามสัญญา ไม่ใช่มารยาท: มาตรฐานการจัดส่งผลิตภัณฑ์แบบเรียบรวมถึงข้อกำหนดเกี่ยวกับข้อมูลที่ผู้ซื้อต้องระบุ
- หากโปรไฟล์ป้อนโครงสร้างเหล็ก คลาสการดำเนินการจะถูกระบุไว้ในเอกสารโครงการ
- เส้นทางที่ไม่เป็นไปตามข้อกำหนดจะมีการตกลงกันก่อนล็อตการผลิตแรก ไม่ใช่หลังจากการปฏิเสธครั้งแรก
คุณควรตรวจสอบสิ่งใดก่อนที่คุณจะยอมรับตารางเกณฑ์ความคลาดเคลื่อนของซัพพลายเออร์
ตรวจสอบสี่สิ่งก่อนที่ตารางจะถึงใบสั่งซื้อ: รุ่นที่มาจาก ขอบเขตตรงกับส่วนและเหล็กของคุณหรือไม่ คุณลักษณะทุกประการที่คุณสนใจมีค่าหรือไม่ และระบุว่าแต่ละค่าวัดได้อย่างไร และจะเกิดอะไรขึ้นเมื่อมีพลาดไปจำนวนมาก ตารางที่ไม่มีการวัดผลไม่สามารถบังคับใช้ได้ตามที่เขียนไว้ เนื่องจากโปรไฟล์เดียวกันสามารถผ่านวิธีหนึ่งและล้มเหลวอีกวิธีหนึ่งได้
- ฉบับ: ตารางระบุชื่อเอกสารและปีของเอกสารหรือไม่ และฉบับนั้นเป็นฉบับปัจจุบันกับผู้จัดพิมพ์หรือไม่
- ขอบเขต: หน้าตัดของคุณเป็นตระกูลรูปทรงมาตรฐานหรือหน้าตัดพิเศษ และเหล็กที่โต๊ะถือเป็นเหล็กที่คุณกำลังซื้อหรือไม่
- ความครอบคลุม: กำหนดความหนา รัศมี มุมโค้งงอ บิด โค้ง โค้ง และความยาวทั้งหมดแล้ว หรือเฉพาะขนาดที่ถือง่ายเท่านั้น
- เงื่อนไขการวัด: เกจ จุดอ้างอิง ความยาวตัดเทียบกับความยาวเต็ม และสภาพของชิ้นงานเมื่อทำการวัด
- การจัดการ: การทำงานใหม่ การทดแทน หรือการให้สัมปทาน โดยใครจะเป็นผู้ตัดสินใจและในกรอบเวลาใด
- ความสามารถในการตรวจสอบย้อนกลับ: การอ้างอิงจำนวนมากหรือความร้อนที่เชื่อมโยงบันทึกการตรวจสอบกับมัดที่จัดส่งจริง
ตารางที่ไม่มีรุ่นคือตารางการตลาด หากตารางของซัพพลายเออร์เข้มงวดกว่ามาตรฐาน ให้ขอเป็นข้อผูกพันตามสัญญาเป็นลายลักษณ์อักษร เนื่องจากเป้าหมายภายในไม่ใช่ขีดจำกัดการยอมรับ
สรุป: ทำให้โครงการยอมรับเงื่อนไขเป็นสัญญาไม่ใช่หมายเหตุ
สรุปสี่สิ่งก่อนที่คุณจะเผยแพร่โครงการขึ้นรูปม้วน: เอกสารความทนทานต่อการควบคุมหนึ่งฉบับในฉบับปัจจุบัน ขอบเขตที่ยืนยันแล้วสำหรับตระกูลส่วนและเหล็กกล้าของคุณ รายการลักษณะเฉพาะที่มีค่าการยอมรับและเงื่อนไขการวัด และเส้นทางการตรวจสอบและการกำจัดที่เขียนลงในคำสั่งซื้อ ทุกสิ่งทุกอย่างในการอภิปรายเรื่องความอดทนจะระงับการตัดสินใจทั้งสี่ดังกล่าว
ผู้ซื้อที่ได้รับสิทธินี้จะไม่โต้เถียงเรื่องตัวเลขที่สินค้าเข้า โดยจะจัดวางบนแบบร่างก่อนทำเครื่องมือ ในขณะที่ยังมีพื้นที่ให้เปลี่ยนรัศมี จุดอ้างอิง หรือค่าความตรงที่กระบวนการไม่สามารถรักษาไว้ที่ความเร็วของเส้นตามที่คำสั่งรับได้ ข้อมูลอ้างอิงทั้งสองทำงานต่างกัน BS EN 10162:2003 จะควบคุมส่วนดังกล่าวเมื่อออกจากเส้น BS EN 1090-2:2018+A1:2024 ควบคุมโครงสร้างที่ดำเนินการแล้ว โครงการที่ผสมผสานพวกเขาลงเอยด้วยข้อโต้แย้งการยอมรับที่ไม่มีใครสามารถชนะได้
ทำให้เส้นทางกระดาษสั้นและเฉพาะเจาะจง: หมายเลขมาตรฐานและปี การกำหนดส่วน วัสดุพิมพ์และการเคลือบ รายการคุณลักษณะพร้อมเงื่อนไขการวัด และชื่อของบุคคลที่ตัดสินใจสัมปทาน
คำถามที่พบบ่อยเกี่ยวกับความคลาดเคลื่อนของโปรไฟล์ที่ขึ้นรูปเป็นม้วน
คำถามด้านล่างจะตัดสินว่าคำชี้แจงการยอมรับจะยังคงอยู่เมื่อมีการติดต่อกับใบสั่งซื้อหรือไม่: เงื่อนไขของแบบฟอร์มหมายถึงอะไร, เงื่อนไขการวัดได้รับการตกลงอย่างไร, เอกสารใดควบคุมผลิตภัณฑ์ใด และต้องทำอย่างไรเมื่อตารางของซัพพลายเออร์มาถึงโดยไม่มีฉบับ
การบิด การโค้งงอ และโค้งมีความหมายอย่างไรต่อโปรไฟล์ที่มีรูปร่างแล้ว?
สิ่งเหล่านี้เป็นการเบี่ยงเบนรูปทรงตามยาวแบบคลาสสิก และ BS EN 10162:2003 ถือว่าความคลาดเคลื่อนของรูปทรงเป็นเหมือนพื้นที่เป้าหมายของตนเองควบคู่ไปกับขนาด ความหนา รัศมี และการโค้งงอ การบิดคือการหมุนของส่วนต่างๆ ตามความยาวของมันเอง ดังนั้นหน้าแปลนจึงไม่อยู่ในระนาบเดียวกันที่ปลายทั้งสองข้างอีกต่อไป ส่วนโค้งคือความโค้งในระนาบของแผ่นใย ส่วนโค้งคือความโค้งในระนาบตั้งฉาก และทั้งสองอย่างมักจะอธิบายว่าเป็นการเบี่ยงเบนสูงสุดตามความยาวที่ระบุ ระบุความยาวนั้นเสมอ: ชิ้นหนึ่งสามารถผ่านราคาที่เสนอต่อเมตรและไม่ผ่านค่าเดียวกันที่ยกมาทั้งชิ้น
เงื่อนไขการวัดควรได้รับการตกลงและบันทึกอย่างไร?
วางลงบนภาพวาดแทนในการสนทนา: Datum, เกจหรือประเภทคาลิเปอร์, ความยาวในการประเมินความเบี่ยงเบนของแบบฟอร์ม, ไม่ว่าการอ่านค่าจะวัดจากความยาวที่ตัดหรือเป็นชิ้นงานที่มีความยาวเต็ม และวิธีวัดชิ้นงานเมื่อวัด บันทึกผลแต่ละล็อตเทียบกับการแก้ไขการจับฉลาก ผู้ตรวจสอบสองคนสามารถเห็นด้วยกับตัวเลขและไม่เห็นด้วยกับวิธีการ และวิธีการคือสิ่งที่ทำให้ตัวเลขสามารถทำซ้ำได้
เราสามารถเขียน "ความทนทานต่อ BS EN 10162" ลงบนภาพวาดได้หรือไม่
คุณสามารถดำเนินการได้ โดยที่ส่วนดังกล่าวอยู่ภายในขอบเขตของมาตรฐานและคุณเพิ่มปีที่พิมพ์ การอ้างอิงเปล่า ๆ ปล่อยให้ผู้ตรวจสอบเลือกสาขาวิชาที่จะนำไปใช้ การอ้างอิงพร้อมฉบับ การกำหนดส่วน และรายการลักษณะเฉพาะสามารถบังคับใช้ได้
เอกสารพิกัดความเผื่อหนึ่งฉบับครอบคลุมทั้งขดลวดและโปรไฟล์ที่ขึ้นรูปหรือไม่
ไม่ คอยล์ได้รับการจ่ายตามมาตรฐานการจัดส่งผลิตภัณฑ์แบบเรียบ ในขณะที่โปรไฟล์ที่ขึ้นรูปนั้นได้รับการยอมรับโดยเทียบกับเอกสารความทนทานต่อส่วน ฉบับเปลี่ยนแปลง: BSI บันทึก BS EN 10346 ฉบับปี 2009 โดยถูกเพิกถอนเมื่อวันที่ 31 กรกฎาคม 2015 ตั้งชื่อฉบับปัจจุบันของเอกสารแต่ละฉบับแยกกัน แทนที่จะถือว่าการอ้างอิงเดียวครอบคลุมทั้งสองฉบับ
จะเป็นอย่างไรหากโปรไฟล์ของเราเป็นส่วนพิเศษที่อยู่นอกรูปทรงมาตรฐาน?
แล้วถือเป็นส่วนพิเศษ BS EN 10162:2003 รวมถึงส่วนพิเศษที่มีรัศมี ความคลาดเคลื่อน หรือรูปร่างอื่นๆ เป็นกรณีพิเศษ แทนที่จะเป็นส่วนมาตรฐาน ดังนั้นให้ยอมรับค่าการยอมรับและวิธีการวัดเป็นลายลักษณ์อักษรกับซัพพลายเออร์ วาดค่าเหล่านั้น และแนบไปกับคำสั่งซื้อ
ใครเป็นผู้ตัดสินคลาสการดำเนินการหากโปรไฟล์เข้าไปในโครงสร้างเหล็ก?
ผู้ระบุโครงสร้างจะตั้งชื่อคลาสการดำเนินการ และ BS EN 1090-2:2018+A1:2024 จะกำหนดคลาส EXC1 ถึง EXC4 ร่วมกับเกณฑ์ความคลาดเคลื่อนทางเรขาคณิต การตรวจสอบและการทดสอบ การจัดทำเอกสาร และการตรวจสอบย้อนกลับที่ตามมา อย่าปล่อยให้ชั้นเรียนถูกอนุมานจากแผนคุณภาพมาตรฐานของซัพพลายเออร์ ขอให้เขียนเป็นลายลักษณ์อักษรในขั้นตอนการสอบถาม เนื่องจากจะเป็นการเปลี่ยนแปลงบันทึกการตรวจสอบที่คุณควรคาดหวังในการส่งมอบแต่ละครั้ง
เราควรทำอย่างไรเมื่อล็อตที่ส่งมอบเกินขอบเขตที่ยอมรับได้?
แยกล็อต บันทึกค่าที่วัดได้พร้อมกับวิธีการที่ใช้ และกำหนดเส้นทางการตัดสินใจผ่านข้อกำหนดการจัดการที่ตกลงกันก่อนคำสั่งซื้อ: การทำงานซ้ำ การเปลี่ยนทดแทน หรือการให้สัมปทานเป็นลายลักษณ์อักษร เก็บชิ้นส่วนที่มีการโต้แย้งไว้จนกว่าการตัดสินใจจะปิด และเสนอราคาการแก้ไขภาพวาดและฉบับความอดทนในบันทึก หากไม่มีร่องรอยนั้น ข้อโต้แย้งก็จะย้อนกลับว่าวิธีการวัดผลนั้นยุติธรรมหรือไม่


