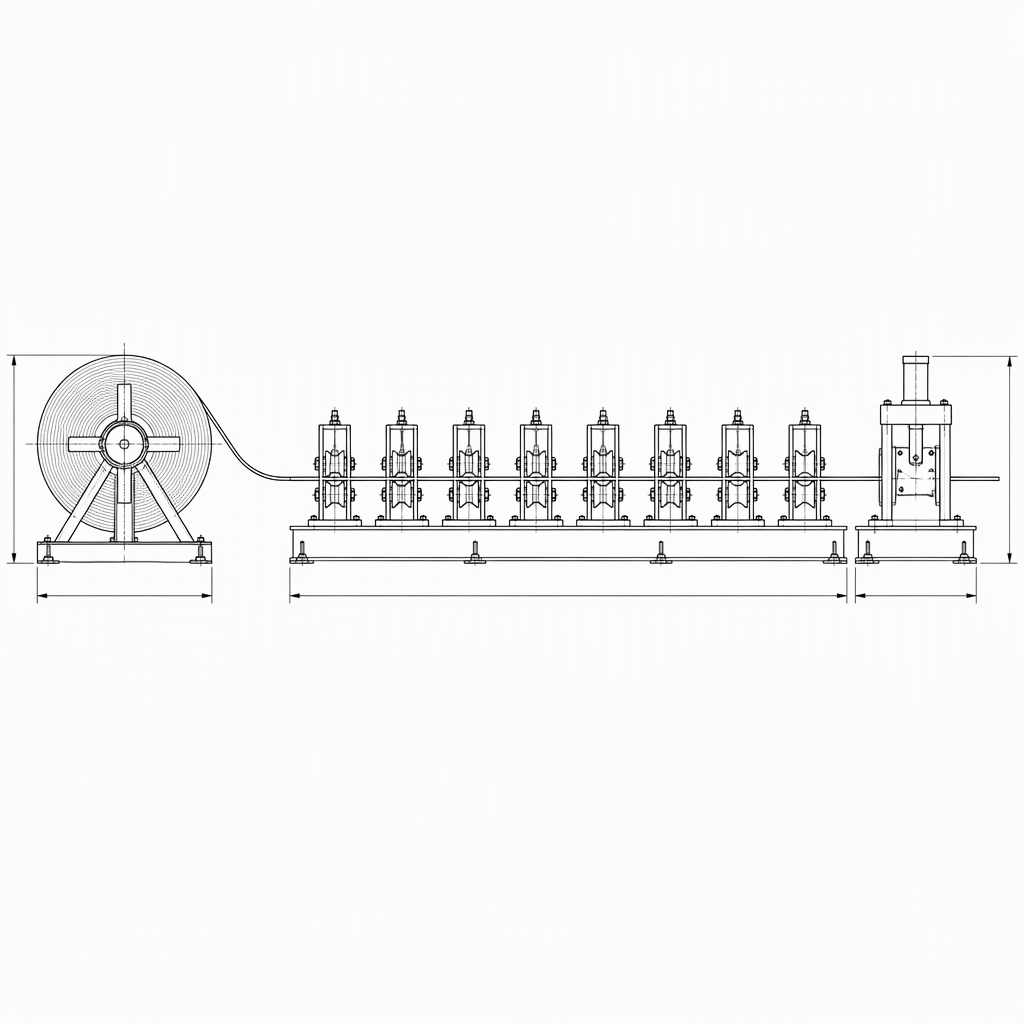
จุดตัดใดที่เหมาะกับสายงานของคุณจะขึ้นอยู่กับส่วนผสมของคำสั่งซื้อ ไม่ใช่ตามการอ้างความเร็วของบรรทัดแรก การตัดการบินจะตัดขณะที่แถบยังวิ่งอยู่ การจัดเรียงแบบหยุดต่อตัดจะตัดหลังจากที่แถบหยุดแล้ว ระดับความหนาสูงสุดบอกได้เพียงเล็กน้อยเกี่ยวกับวิธีที่เส้นจัดการกับขดลวดที่บางที่สุดของคุณ ดังนั้นขอให้ระบุความหนาขั้นต่ำตามที่ระบุด้วย เปรียบเทียบทั้งสองอย่างเกี่ยวกับเวลารอบการตัดที่เสนอไว้ ความคลาดเคลื่อนของความยาวที่วัดได้ และผลลัพธ์ของคมตัดและพื้นผิวที่นำมาจากชิ้นส่วนตัวอย่าง
Flying Cutoff กับ Stop-to-Cut: ทั้งสองแนวทางแตกต่างกันจริง ๆ
The difference is when the cut is made. การตัดแบบลอยจะตัดในขณะที่แถบยังคงวิ่งอยู่ โดยที่หัวตัดเคลื่อนที่ด้วยความเร็วของแถบ ดังนั้นเส้นจะไม่หยุดทุกความยาว การจัดเรียงแบบหยุดต่อตัดจะตัดหลังจากที่แถบหยุดแล้ว ดังนั้นแต่ละชิ้นจึงมีการหยุด การตัด และการรีสตาร์ท รอบเวลา ความทนทานต่อความยาว คุณภาพคมตัด และสภาพพื้นผิว ล้วนมาจากความแตกต่างประการเดียว และจากวัสดุและส่วนผสมตามคำสั่งที่สายการผลิตต้องดำเนินการ
การตัดการบิน
เมื่อทำการตัด
ในขณะที่แถบกำลังทำงาน
อยู่ สิ่งที่แถบ
ทำงาน เคลื่อนที่ตลอดเวลาในการตัด
สิ่งที่หัวตัดทำ
เดินทางไปพร้อมกับแถบ
สิ่งที่ต้องมีในข้อเสนอ
ระยะเวลาในการตัดและพิกัดความเผื่อที่เสนอสำหรับวัสดุ ความหนา และความยาวของคุณ
สิ่งที่ต้องตรวจสอบชิ้นส่วนตัว
อย่าง ความยาวและความเหลี่ยมของชิ้นส่วนที่ตัดด้วยความเร็วปกติและสูงสุดของคุณ
หยุดเพื่อตัด
เมื่อทำการตัด
หลังจากที่แถบหยุดทำงาน
สิ่งที่แถบ
หยุดทำงาน หยุดสำหรับการตัดแต่ละครั้ง จากนั้นรีสตาร์ท
สิ่งที่หัวตัดทำ
ยังคงอยู่ในตำแหน่งสำหรับการตัด
สิ่งที่ต้องมีในข้อเสนอ
เวลาหยุด-ตัด-รีสตาร์ทต่อชิ้น ความคลาดเคลื่อนและความสามารถในการทำซ้ำสำหรับรายการความยาวของคุณ
สิ่งที่ต้องตรวจสอบชิ้นส่วนตัว
อย่าง ความยาว ความเหลี่ยม และพื้นผิวในส่วนแรกและสุดท้ายของการทดสอบ
ไม่ว่าคุณจะเลือกการจัดการแบบใด จุดตัดจะเป็นหนึ่งสถานีภายในเส้นที่สมบูรณ์ ดังนั้นการสอบถามจะต้องครอบคลุมเส้นที่ตั้งอยู่ ตัวอย่างเช่น Xiamen BMS Group เผยแพร่เส้นตัด เส้นตัดตามความยาว และเครื่องตัดไฟฟ้าควบคู่ไปกับกลุ่มผลิตภัณฑ์เครื่องรีดขึ้นรูป
สิ่งที่ทั้งสองชื่อไม่ได้บอกคุณ
ไม่มีฉลากใดระบุรอบเวลา ความทนทานต่อความยาว หรือผลลัพธ์ของพื้นผิว ระบบการตัดจะต้องจับคู่กับลำดับการผสมที่ไลน์จะทำงาน และระดับความหนาสูงสุดบอกเพียงเล็กน้อยว่าไลน์จะจัดการกับคอยล์ที่บางที่สุดได้ดีเพียงใด
ถือว่าการกล่าวอ้างการตัดเฉือนที่ไม่เชื่อมโยงกับวัสดุ ความหนา ความยาว และความเร็วในการทำงานที่กำหนดไว้นั้นยังไม่ได้รับการยืนยัน จนกว่าผู้สร้างจะเขียนลงในข้อเสนอและสาธิตบนชิ้นส่วนตัวอย่าง
ปริมาณงานและรอบเวลา: สิ่งที่ต้องวัดมากกว่าที่คิดไว้
เปรียบเทียบเอาท์พุตกับรอบเวลา ณ การตัด ไม่ใช่กับคำกล่าวอ้างทั่วไปที่ว่าการจัดเตรียมครั้งเดียวจะเร็วกว่า ถามช่างก่อสร้างแต่ละรายเกี่ยวกับเวลาจากการตัดครั้งหนึ่งไปยังครั้งถัดไปเกี่ยวกับความยาว ความหนา และความเร็วที่คุณวิ่งจริง จากนั้นนำตัวเลขเหล่านั้นไปใช้กับรายการความยาวของคุณเอง การตัดออกแบบเดียวกันอาจเป็นทางเลือกที่ดีกว่าสำหรับการวิ่งระยะไกลที่มีความยาวหนึ่งรายการและทางเลือกที่อ่อนกว่าในหนังสือลำดับผสม
ค่าที่จะได้รับก่อนเปรียบเทียบเวลาของรอบการตัด
จุดเปรียบเทียบ จุด
ตัดแบบลอย
หยุดต่อการตัด
เวลาที่หายไปจากการตัด
สอบถามเวลารอบการตัดและการจำกัดความเร็วในการตัด โดยให้การตัดเคลื่อนไหว
ขอเวลาหยุด-ตัด-รีสตาร์ทที่เพิ่มให้ทุกชิ้น
คำแถลงความอดทน
เสนอราคาตามความเร็ว ความหนา และวัสดุที่กำหนด
เสนอราคาตามความยาว ความหนา และวัสดุที่กำหนด
ความยาวสั้นและการเปลี่ยนแปลงบ่อยครั้ง
ถามว่าความยาวที่สั้นที่สุดและการเปลี่ยนแปลงบ่อยที่สุดของคุณได้รับการจัดการอย่างไรกับการตัดแบบเคลื่อนไหว
ถามว่าการหยุดซ้ำๆ ส่งผลต่อความยาวที่สั้นที่สุดของคุณอย่างไร และความยาวเปลี่ยนแปลงไปอย่างไร
สั่งซื้อ-ผสมพอดี
ระบบการตัดจะต้องจับคู่กับส่วนผสมในการสั่งซื้อ ดังนั้นข้อเสนอจะต้องสะท้อนถึงความยาวและวัสดุที่คุณดำเนินการ
เกณฑ์เดียวกัน: ตัดสินทั้งสองข้อเสนอจากการผสมผสานคำสั่งซื้อของคุณ ไม่ใช่การเรียกร้องความเร็วทั่วไป
ความแม่นยำของความยาวและคุณภาพที่ทันสมัย: การตั้งค่าความคลาดเคลื่อนที่คุณยอมรับได้
เขียนความอดทนที่คุณต้องการแทนที่จะยอมรับความอดทนที่คุณได้รับ ค่าหนึ่งเช่นบวกหรือลบหนึ่งมิลลิเมตรมีความหมายเพียงเล็กน้อยหากไม่มีความเร็วในการวิ่ง วัสดุ ความหนา และแถบความยาวที่วัด ดังนั้นแต่ละข้อเสนอต้องระบุความทนทานต่อความยาวที่คุณผลิตได้มากที่สุด ซึ่งรวมถึงค่าที่สั้นที่สุดและยาวที่สุดของคุณด้วย จากนั้นยืนยันขอบตัด: ความเหลี่ยม เสี้ยน และความเสียหายจากการเคลือบ ณ การตัดเป็นจุดยอมรับที่แยกจากกัน ซึ่งการวัดความยาวจะไม่เปิดเผย
ระบุเกณฑ์ความคลาดเคลื่อนสำหรับแถบความยาวแต่ละแถบ พร้อมด้วยวัสดุ ความหนา และความเร็วของเส้นที่ใช้
ส่งส่วนผสมตามคำสั่งซื้อจริงของคุณ รวมถึงขดลวดที่บางที่สุด เนื่องจากระดับความหนาสูงสุดไม่ได้อธิบายว่าสายการผลิตจัดการกับวัสดุที่บางที่สุดอย่างไร
ตกลงว่าจะวัดความยาวอย่างไร: เครื่องมือ อุณหภูมิอ้างอิง และพิจารณาว่าการอ้างอิงนั้นเป็นหน้าตัดหรือปลายแถบ
ยอมรับการยอมรับความเหลี่ยม ความสูงของครีบ และความเสียหายของชั้นเคลือบที่หน้าตัด
ยอมรับตำแหน่งตัวอย่าง: ชิ้นแรก ชิ้นสุดท้าย และชิ้นแรกหลังจากรีสตาร์ทหรือเปลี่ยนความเร็วแต่ละครั้ง
ยอมรับสิ่งที่เกิดขึ้นกับชิ้นส่วนที่อยู่นอกขอบเขตความอดทน และใครเป็นผู้รับผิดชอบค่าใช้จ่ายในการตัดใหม่
ลอกพื้นผิว การเคลือบผิว และการสึกหรอของเครื่องมือ: ตรวจสอบการทำงานกับชิ้นส่วนจริง
ตัดสินและถามคำถามในส่วนต่างๆ ไม่ใช่คำอธิบาย การขึ้นรูปม้วนขึ้นอยู่กับมากกว่าเส้นและเครื่องมือ ความแข็งแรงและความยืดหยุ่นของผลผลิตของวัสดุก็มีความสำคัญเช่นกัน การรันวัสดุที่ทาสีไว้แล้วหรือวัสดุละเอียดอ่อนของคุณเองผ่านการจัดเตรียมผู้สมัคร ตามด้วยการตรวจสอบพื้นผิว ขอบ และโซนการตัดเดียวกันในทุกตัวอย่าง บอกคุณได้มากกว่าคำอธิบายใดๆ เกี่ยวกับวิธีการจัดการแถบ
การตัดการบิน: สิ่งที่ต้องตรวจสอบ
ตำแหน่งที่จะดูก่อน
คำแนะนำและส่วนรองรับที่ถือแถบ และโซนการตัด
สิ่งที่ต้องตรวจสอบบนตัวอย่าง
ใบหน้าที่มองเห็นได้และขอบทั้งสองก่อนและหลังการตัด
สิ่งที่ต้องบันทึก
ตำแหน่งและประเภทของเครื่องหมายแต่ละอันบนส่วนที่เป็นหมายเลขเดียวกัน
สิ่งที่ควรถามผู้สร้าง
พื้นผิวใดที่สัมผัสกับพื้นผิวที่เคลือบ และเครื่องมือใดที่สถานีตัดต้องใช้ ตรวจสอบเครื่องมือใด
Stop-to-cut: สิ่งที่ต้องตรวจสอบ
ก่อนและหลังการตัด สิ่งที่ต้องดูก่อน
จุดใดที่แถบช้าลงในการหยุดและ ตำแหน่งที่ทำการตัด
สิ่งที่ควรตรวจสอบบนตัวอย่าง
ใบหน้าที่มองเห็นได้เหมือนกันและขอบทั้งสองข้าง ก่อนและหลังการตัด
สิ่งที่ต้องบันทึก
ตำแหน่งและประเภทของเครื่องหมายแต่ละอันในชิ้นแรกและชิ้นสุดท้ายของการวิ่ง
สิ่งที่ต้องถามผู้สร้าง
ว่าแถบนั้นถูกยึดไว้สำหรับการตัดหรือไม่ และสิ่งใดที่สัมผัสกับใบหน้าที่เคลือบ
การตรวจสอบการสึกหรอที่ต้องมีการเข้าถึงสถานีตัดมีข้อกำหนดเบื้องต้นประการหนึ่ง: ปิดสายไฟและถอดแหล่งจ่ายไฟออกภายใต้ขั้นตอนการล็อคโรงงานของคุณก่อนที่จะมีใครเข้าถึงใบมีด และทำงานเฉพาะในการเข้าถึงที่ได้รับอนุญาตจากคู่มือของผู้สร้างเท่านั้น
การจัดเรียงใดที่เหมาะกับส่วนผสมการสั่งซื้อของคุณ
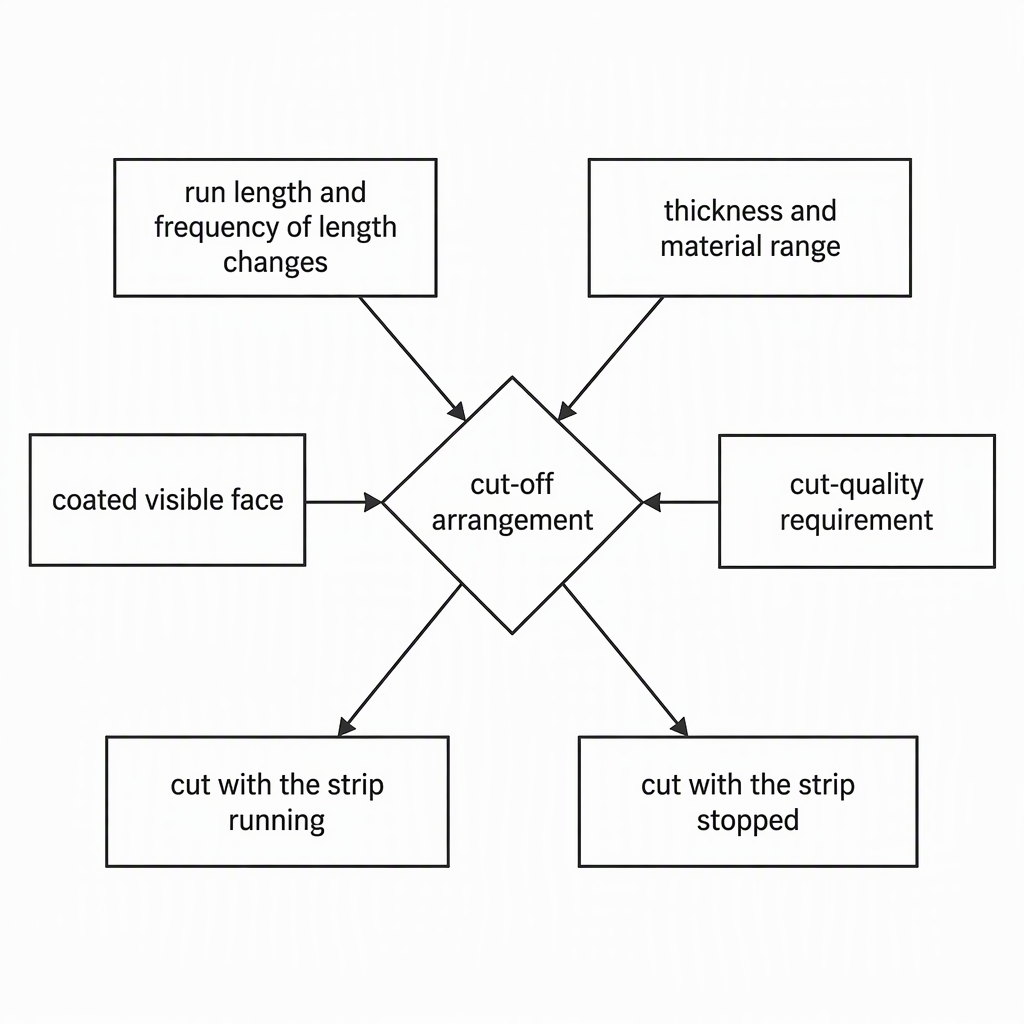
เริ่มต้นด้วยการผสมคำสั่งซื้อมากกว่าการใช้เครื่องจักร จดบันทึกความยาวรันของคุณ ความถี่ในการตัดเปลี่ยนแปลง ความหนาและช่วงวัสดุ และพื้นผิวที่มองเห็นได้รับการเคลือบหรือไม่ จากนั้นใช้สี่จุดดังกล่าวเป็นคำถามสำหรับผู้สร้างทั้งสองราย คำตอบมักจะแยกการจัดเตรียมทั้งสองสำหรับโรงงานของคุณให้ชัดเจนกว่าการเปรียบเทียบความเร็วทั่วไป
จุดที่ต้องตรวจสอบ ตามรูปแบบการผลิต
รูปแบบการผลิตของคุณ
คำถามที่ตัดสินว่า
คำตอบที่ดีต้องมีอะไรบ้าง
การวิ่งระยะยาวไม่กี่ความยาว
ความเร็วในการวิ่งของฉันสูญเสียเวลาไปเท่าใดต่อครั้ง
เวลารอบการตัดและพิกัดความเผื่อที่เสนอตามความเร็ว ความหนา และความยาวนั้น
ความยาวสั้น เปลี่ยนแปลงบ่อย
เสียเวลาเท่าใดต่อการรีสตาร์ท และการเปลี่ยนแปลงความยาวใช้เวลานานเท่าใด
เวลาหยุด-ตัด-รีสตาร์ทต่อชิ้น และเวลาเปลี่ยนระหว่างความยาว
เกจบางๆ ครอบคลุมช่วงกว้าง
เส้นนี้จัดการกับคอยล์ที่บางที่สุดของฉันได้อย่างไร?
ข้อความระบุความหนาขั้นต่ำ รวมถึงวิธีการป้อนและรองรับวัสดุที่บางที่สุด ไม่ใช่แค่ระดับความหนาสูงสุดเท่านั้น
ผลิตภัณฑ์เคลือบสีล่วงหน้าหรือมองเห็นได้
อะไรสัมผัสหน้าเคลือบตั้งแต่คอยล์ถึงตัด?
ชื่อพื้นผิวสัมผัส ชิ้นส่วนตัวอย่างที่แสดงพื้นผิวเคลือบหลังการตัด และเกณฑ์การตรวจสอบที่ตกลงกัน
สิ่งที่ต้องใส่ในข้อกำหนดและ RFQ
เขียนข้อกำหนดหนึ่งรายการและส่งไปยังผู้สร้างทั้งสองราย เพื่อให้สามารถอ่านข้อเสนอทั้งสองแบบคู่กัน ควรกำหนดช่วงวัสดุและความหนา แถบความยาวและความคลาดเคลื่อน ข้อกำหนดพื้นผิว วิธีการวัด การทดสอบการยอมรับ และขอบเขตที่คุณต้องการอ้างอิง
ช่วงวัสดุและความหนา รวมถึงขดลวดที่บางที่สุดและวัสดุที่แข็งแกร่งที่สุดของคุณ
ความหนาขั้นต่ำที่เส้นต้องจัดการ โดยระบุเป็นค่า แทนที่จะปล่อยให้เป็นคะแนนสูงสุด
แถบความยาวที่มีเกณฑ์ความคลาดเคลื่อนสำหรับแต่ละรายการ และสภาวะการทำงานที่เกณฑ์ความคลาดเคลื่อนแต่ละค่ามีผลใช้
ข้อกำหนดด้านพื้นผิว: ใบหน้าใดที่มองเห็นได้ และเครื่องหมายใดที่ยอมรับไม่ได้
คุณภาพการตัด: ความเหลี่ยม เสี้ยน และสภาพของขอบในการตัด
คำจำกัดความของรอบเวลาที่คุณต้องการอ้างอิง เช่น ตัดต่อตัดด้วยความเร็วที่ระบุ
ขอบเขต: สถานีตัด การควบคุมและระบบการวัด เครื่องมือ การ์ด เอกสาร การติดตั้ง การทดสอบการใช้งาน การฝึกอบรม และอะไหล่
การทดสอบการยอมรับ: วัสดุที่ให้มา ขนาดตัวอย่าง สิ่งที่วัดได้ และเกณฑ์ผ่านหรือไม่ผ่าน
คุณค่าที่ผู้สร้างรับประกัน และวิธีการจัดการกับการขาดแคลน
วิธีตรวจสอบตัวเลือกก่อนลงชื่อออก
ตรวจสอบด้วยการทดลองใช้วัสดุของคุณเองและรายการความยาวของคุณเองก่อนทำการสั่งซื้อ การทดลองควรจำลองเงื่อนไขที่คุณจะใช้งานในการผลิต และผลลัพธ์ควรได้รับการบันทึกในหน่วยเดียวกันกับข้อกำหนด เพื่อให้ข้อเสนอทั้งสองถูกตัดสินตามเกณฑ์ชุดเดียว
เขียนแผนการทดลอง: ตัวอย่างวัสดุและความหนา แถบความยาว ความเร็วในการทำงาน และค่าที่จะวัด
จัดหาวัสดุจากคอยล์การผลิต รวมถึงเกจที่บางที่สุดและสต็อกที่ทาสีไว้ล่วงหน้า
รันรายการความยาวในการผลิตของคุณ รวมถึงความยาวที่สั้นที่สุดและยาวที่สุด
วัดความยาวและความเหลี่ยมที่ตำแหน่งตัวอย่างที่ตกลงกันไว้และบันทึกผลลัพธ์
ตรวจสอบใบหน้าที่มองเห็นได้ตลอดทั้งเส้น และสังเกตตำแหน่งของเครื่องหมายใดๆ
ทำซ้ำขั้นตอนที่ปลายช่วงความหนาของคุณ และเปรียบเทียบผลลัพธ์ทั้งหมดกับค่าที่รับประกันในข้อเสนอ
บันทึกความแตกต่างเป็นลายลักษณ์อักษรก่อนลงนาม และตกลงว่าจะแก้ไขอย่างไร
การตัดสินใจแลกเปลี่ยน
ปิดการตัดสินใจเกี่ยวกับค่าที่วัดได้ ไม่ใช่ในสถาปัตยกรรมเพียงอย่างเดียว หากข้อเสนอทั้งสองตรงตามความต้องการด้านความคลาดเคลื่อน คุณภาพการตัด และพื้นผิวของคุณ ให้เปรียบเทียบขอบเขตที่แต่ละข้อเสนอมี ค่าที่แต่ละข้อเสนอรับประกันเป็นลายลักษณ์อักษร และการบำรุงรักษาที่สถานีตัดจะต้องมีในโรงงานของคุณ
ทั้งสองชื่ออธิบายถึงเวลาที่ทำการเจียระไน ไม่ใช่ประสิทธิภาพที่คุณจะได้รับ
เปรียบเทียบรอบเวลา พิกัดความเผื่อ และคุณภาพการตัดตามความยาว ความหนา และความเร็วของคุณเอง
ตัดสินคำถามเกี่ยวกับพื้นผิว ขอบ และเครื่องมือจากชิ้นส่วนตัวอย่าง แทนที่จะพิจารณาจากคำอธิบาย
ส่งข้อกำหนดหนึ่งรายการไปยังผู้สร้างทั้งสองและดำเนินการทดลองใช้งานตามค่าที่รับประกัน
บทสรุป
การตัดแบบบินและการจัดเรียงแบบหยุดต่อการตัดเป็นสองคำตอบสำหรับคำถามเดียวกัน และคำตอบที่เหมาะกับโรงงานของคุณก็คือคำตอบที่มีหมายเลขอ้างอิง ชิ้นส่วนตัวอย่าง และมูลค่าการรับประกันที่ตรงกับส่วนผสมในการสั่งซื้อ ความทนทาน และข้อกำหนดพื้นผิวของคุณ ตัดสินใจเลือกสิ่งเหล่านั้น เก็บหลักประกันไว้ในเอกสารการซื้อ และการแลกเปลี่ยนจะกลายเป็นตัวเลือกที่ได้รับการบันทึกไว้มากกว่าการตั้งค่า
คำถามที่พบบ่อย
คำถามเหล่านี้คือคำถามที่ผู้ซื้อมักถามบ่อยที่สุดเมื่อเปรียบเทียบการตัดกับแถบที่ตัดกับการตัดที่แถบหยุด คำตอบแต่ละข้อชี้ไปที่คุณค่า การทดสอบ หรือการรับประกันเป็นลายลักษณ์อักษรที่ตัดสินได้
การตัดการบินคืออะไร?
คัทออฟบินคือสถานีตัดที่ส่วนหัวเคลื่อนที่ไปกับแถบ ดังนั้น การตัดจะเกิดขึ้นในขณะที่แถบยังวิ่งอยู่ และเส้นจะไม่หยุดในแต่ละความยาว เวลารอบการตัด ช่วงความเร็วที่ครอบคลุม และพิกัดความเผื่อที่เสนอที่ความเร็วนั้นเป็นค่าที่จะเปรียบเทียบ
Stop-to-Cut หมายความว่าอย่างไร
หมายความว่าแถบหยุดและทำการตัดในขณะที่หยุดอยู่กับที่ ทุกความยาวจึงมีการหยุด การตัด และการรีสตาร์ท ดังนั้นให้เปรียบเทียบเวลาการหยุด-การตัด-รีสตาร์ทและผลกระทบของการหยุดซ้ำ ๆ ต่อความทนทานต่อความยาวและพื้นผิวที่มองเห็นได้
การจัดแบบไหนเร็วกว่ากัน?
ไม่มีชื่อใดที่ตัดสินได้ว่า สอบถามช่างก่อสร้างทั้งสองรายเกี่ยวกับเวลารอบการตัดตามความเร็ว ความหนา และความยาวของคุณเอง และเวลาหยุด-ตัด-รีสตาร์ทต่อชิ้นเป็นอีกทางหนึ่ง จากนั้นจึงใช้ตัวเลขเหล่านั้นกับรายการความยาวของคุณ ตัวเลือกที่ชนะในระยะยาวหนึ่งความยาวสามารถแพ้ได้ในสมุดบัญชีแบบผสม
ฉันจะเขียนข้อกำหนดความทนทานต่อความยาวได้อย่างไร
ระบุพิกัดความเผื่อสำหรับแถบความยาวแต่ละแถบ และตั้งชื่อวัสดุ ความหนา และความเร็วในการทำงานที่ใช้ เพิ่มวิธีการวัด ตำแหน่งตัวอย่าง และสิ่งที่เกิดขึ้นกับชิ้นส่วนที่อยู่นอกวงดนตรี หากไม่มีเงื่อนไขดังกล่าว ผู้สร้างจะไม่สามารถรับประกันความอดทนหรือตรวจสอบโดยคุณได้
การเปลี่ยนแปลงอะไรสำหรับแถบบางหรือแถบที่ทาสีไว้ล่วงหน้า?
ทั้งสองย้ายเช็คไปที่ขอบของช่วงของคุณ สำหรับเกจวัดบาง ให้สอบถามความหนาขั้นต่ำที่ระบุไว้ และวิธีการป้อนและรองรับแถบ เนื่องจากระดับความหนาสูงสุดบอกเพียงเล็กน้อยเกี่ยวกับคอยล์ที่บางที่สุดที่คุณใช้ สำหรับแถบที่ทาสีไว้ล่วงหน้า ให้ตั้งชื่อใบหน้าที่มองเห็นได้ ตกลงกับสิ่งที่อาจสัมผัสได้ตั้งแต่ขดลวดจนถึงการตัด และตรวจสอบชิ้นส่วนตัวอย่าง
เส้นหยุดต่อตัดที่มีอยู่สามารถแปลงเป็นจุดตัดการบินได้หรือไม่?
นั่นไม่สามารถตอบได้จากการเตรียมการเพียงอย่างเดียว เนื่องจากขึ้นอยู่กับโครงสร้าง ระบบขับเคลื่อน การควบคุม พื้นที่ และเครื่องมือของสายการผลิตที่คุณมีอยู่ ขอให้ผู้สร้างเดิมหรือผู้ประกอบสายการผลิตที่มีคุณสมบัติเหมาะสมตรวจสอบสายการผลิต และแจ้งการประเมินเป็นลายลักษณ์อักษรโดยระบุขอบเขต ค่าที่รับประกัน และการเปลี่ยนแปลงในอุปกรณ์ที่มีอยู่
ฉันควรถามผู้สร้างเครื่องจักรอย่างไร
สอบถามเวลารอบการตัดและพิกัดความเผื่อตามเงื่อนไขที่ระบุไว้ เวลาหยุด-ตัด-รีสตาร์ทสำหรับทางเลือกอื่น ความหนาขั้นต่ำของด้ามจับเส้น ค่าใดบ้างที่รับประกัน วัดความยาวได้ การบำรุงรักษาที่สถานีตัดต้องการ และการทดลองใช้วัสดุของคุณเอง
อะไรทำให้เกิดความแตกต่างในต้นทุนที่เสนอ?
ความแตกต่างที่คุณยกมาสะท้อนถึงขอบเขตที่ซัพพลายเออร์แต่ละรายรวมไว้ ไม่ใช่ราคาปลีกที่เผยแพร่ ขอให้ทั้งสองลงรายการขอบเขตเดียวกัน ครอบคลุมสถานีตัด การควบคุมและระบบการวัด เครื่องมือ การ์ดป้องกัน เอกสาร การติดตั้ง การทดสอบการใช้งาน การฝึกอบรม และอะไหล่ จากนั้นเปรียบเทียบผลรวมกับรายการที่เหมือนกัน